


Lorsque des clients nous contactent pour une exigence de pliage particulière, je commence toujours par examiner attentivement le dessin de la pièce finie. L'essentiel n'est pas simplement de trouver un poinçon et une matrice capables de plier le matériau en forme de U, mais de comprendre chaque détail que la pièce finie doit reproduire.
C’était la principale considération qui a motivé cette solution d’outillage sur mesure.
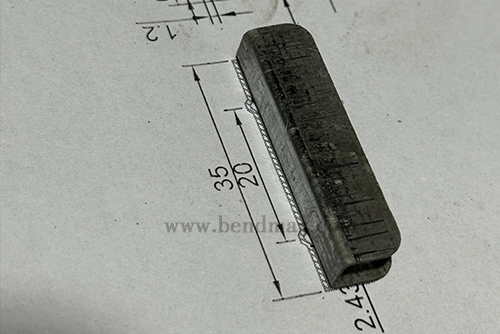
La pièce présente une section transversale en forme de U avec une série de petites protubérances réparties sur sa face inférieure. Ces caractéristiques répétées distinguent cette opération du pliage en U conventionnel. Le profil général et les petits détails de la face inférieure doivent être réalisés simultanément ; l’outillage doit donc être conçu en fonction de la géométrie réelle de la pièce.
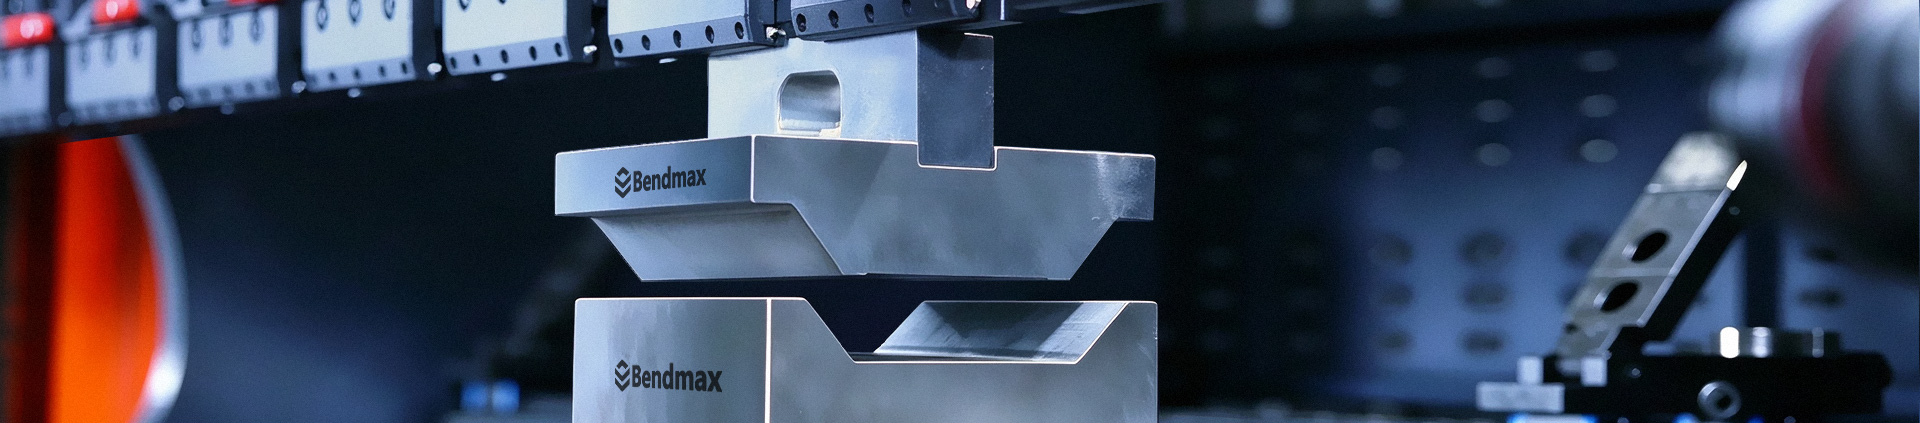
Plutôt que d'adapter un outil standard à une exigence pour laquelle il n'avait pas été conçu, nous avons développé un poinçon supérieur et une matrice inférieure spécifiques pour correspondre au dessin du client.
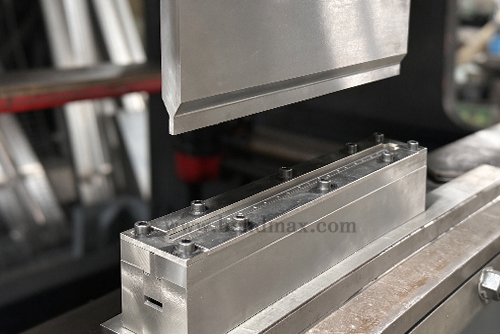
Outil en forme de U personnalisé BENDMAX
L'élément le plus important de cette conception réside dans la relation entre le poinçon supérieur et la matrice inférieure.
Sur toute la longueur du poinçon supérieur, de petites saillies de formage se répètent à des emplacements précis. La matrice inférieure comporte des rainures correspondantes. Lors du formage, ces profils complémentaires agissent de concert pour créer les saillies requises sur la face inférieure de la pièce en forme de U.
Cette configuration exige une attention particulière aux dimensions, à l'espacement et à l'alignement des éléments répétitifs. Un dessin technique correct ne suffit pas ; les profils supérieur et inférieur doivent également s'adapter parfaitement aux conditions réelles de formage.
Lors de la conception d'outillages spéciaux, j'accorde une attention particulière à ces interfaces. La forme générale de l'outil peut être simple, mais c'est souvent dans les détails qui déterminent la géométrie finale de la pièce que réside le véritable travail d'ingénierie.
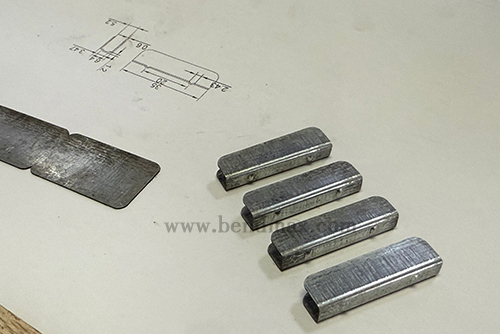
Dimensions des dessins et des pièces du client
Avant de passer à la production, nous avons examiné la structure de l'outillage par rapport au dessin du client.
L'objectif principal était de vérifier la correspondance entre les saillies du poinçon et les rainures de la matrice, ainsi que la géométrie globale du formage et l'espace disponible pour la pièce. Nous avons également pris en compte le jeu nécessaire pour le matériau et le procédé de formage prévus.
Cette étape se décrit le mieux comme vérification de la conception de l'outillageplutôt qu'une simulation par éléments finis. Son objectif est d'examiner la géométrie proposée et d'identifier les éventuels conflits de conception avant la fabrication des outils.
Pour l'outillage sur mesure, cette revue est une étape importante pour limiter les ajustements ultérieurs inutiles. Plus les exigences de la pièce sont clairement traduites dans la structure de l'outillage, plus la conception peut être évaluée efficacement lors des essais de pliage.
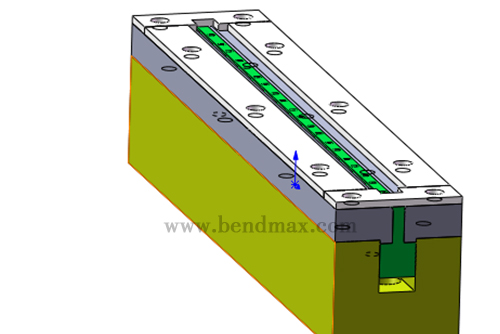
Conception de poinçons et matrices sur mesure
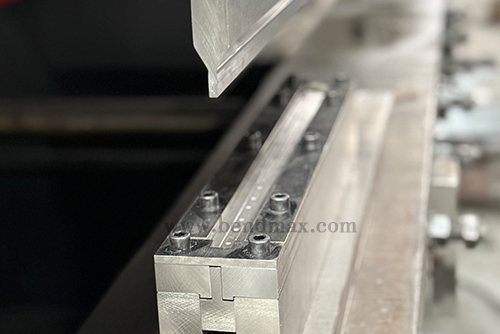 | Du dessin à l'outillage proprement ditUne fois le dessin validé, le poinçon supérieur et la matrice inférieure ont été fabriqués selon les profils spécifiés. Pour les outillages comportant des formes répétitives, la régularité sur toute la longueur de l'outil est essentielle. Les saillies et les rainures doivent respecter les dimensions et l'espacement prévus, et les surfaces d'accouplement doivent s'assembler conformément aux spécifications. Après fabrication, les outils ont été contrôlés avant leur installation sur la presse plieuse. Cela a permis de vérifier leurs dimensions et leur géométrie avant d'évaluer le résultat du formage. L’objectif de ce processus est simple : l’outillage fini doit faire plus que simplement ressembler au modèle. Il doit être adapté à l’application prévue. |
 | Essais de pliage : quand la conception rencontre la réalitéQuelle que soit la précision avec laquelle un outil spécial est conçu, ses performances doivent finalement être vérifiées en pratique. Après l'installation de l'outillage sur la presse plieuse, l'étape suivante consistait à évaluer le résultat du formage. Nous nous sommes concentrés sur le profil en U global et, plus particulièrement, sur la conformité des protubérances inférieures répétées avec les spécifications prévues. Les essais de pliage permettent également de révéler des problèmes qui ne peuvent pas toujours être décelés par la seule géométrie de l'outil. Les propriétés du matériau, le réglage de la machine, l'alignement et les paramètres de pliage peuvent tous influencer la pièce finale. C’est pourquoi je considère les essais de pliage comme une étape essentielle du développement d’outillage sur mesure. Ils permettent de relier la conception aux conditions réelles de production et de définir les ajustements nécessaires. |
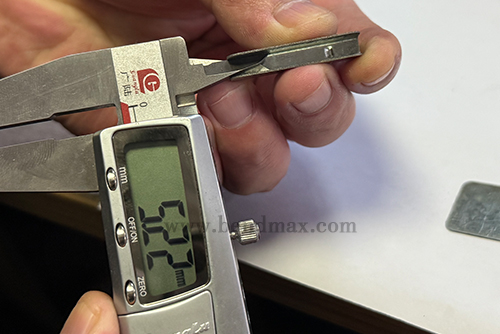
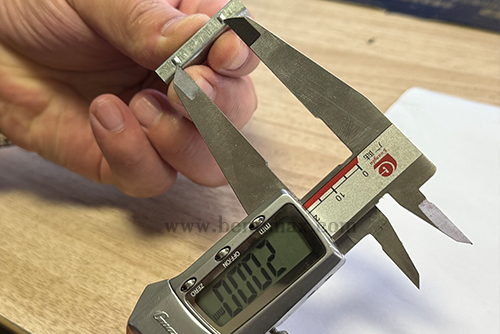
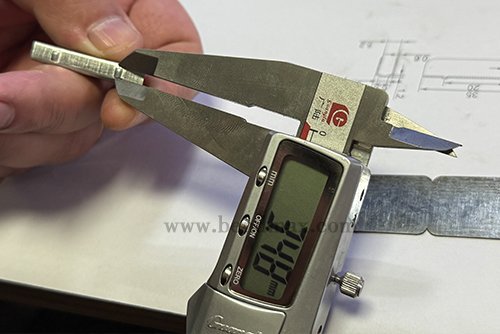
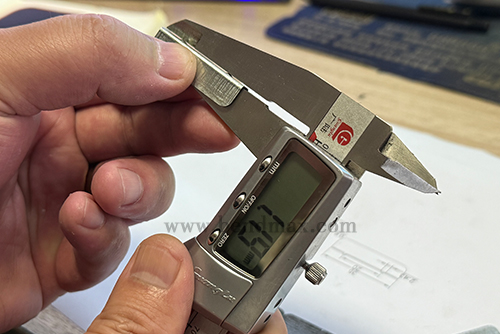
La dernière étape consistait à inspecter la pièce formée par rapport au dessin du client.
À l'aide d'un pied à coulisse numérique, nous avons vérifié les dimensions pertinentes et évalué le profil fini. Une attention particulière a été portée à la section en U et aux dimensions associées aux éléments de fond répétitifs.
Pour moi, le contrôle dimensionnel n'est pas simplement la dernière étape d'une liste de vérification de production. C'est le moment où l'on compare l'exigence initiale au résultat obtenu. Le dessin définit les caractéristiques de la pièce ; le contrôle permet de vérifier si le composant fini répond aux exigences convenues.
La décision d'acceptation doit se fonder sur les dimensions, les tolérances et les critères d'inspection spécifiés, et non pas uniquement sur l'apparence.
Avec le recul, la principale leçon à tirer de cette application est que les exigences particulières en matière de pliage doivent être abordées en partant de la pièce finie.
Une pièce en forme de U présentant des saillies inférieures répétées exige plus qu'un simple angle de pliage approprié. Son outillage doit reproduire le profil global et les détails de formage locaux grâce à une structure de poinçonnage et de matrice coordonnée.
Pour nous, le travail consistait à comprendre le dessin, à concevoir les profils correspondants, à vérifier la structure de l'outillage, à fabriquer les outils et à contrôler la pièce finie par des essais de pliage et un contrôle dimensionnel. Chaque étape avait le même objectif : faire correspondre les exigences du client en matière de pièces à une solution d'outillage adaptée.
Chez Bendmax, voici comment nous concevons l'outillage sur mesure pour presses plieuses. Nous ne partons pas d'un outil standard en espérant qu'il convienne à toutes les applications. Nous partons de la pièce à usiner, identifions les contraintes de formage et développons l'outillage en fonction des exigences essentielles.
 |
|
 Phone: (0086)-15002165198
 Email: jason@bendmax.com
 Wechat: politique de confidentialité

 IPv6 network supported
leave a message
Scan to wechat :
Scan to whatsapp :
 Français


