Poinçon standard pour presse plieuse : la base polyvalente du pliage quotidien
Sep 02, 2026
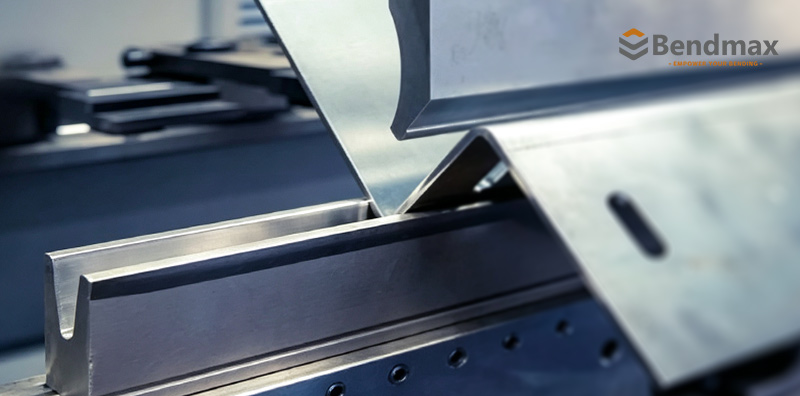
Poinçon standard pour presse plieuse : la base polyvalente du pliage quotidienConçue pour résister à des charges de flexion élevées, assurer une production fiable et un formage polyvalent de la tôle.Dans de précédents articles du blog Bendmax, nous avons partagé de nombreux articles sur les solutions de pliage, les applications d'outillage et les comparaisons de produits. Ces articles se concentrent sur des défis de pliage spécifiques et des solutions pratiques.Lorsqu'on se forme à l'outillage des presses plieuses, on trouve souvent des informations éparses : un profil de poinçon ici, un guide de sélection des matrices là, et un exemple d'application sur une autre page. Ce qui manque souvent, c'est une compréhension claire et systématique des outils couramment utilisés en pliage sur presse plieuse.C’est pourquoi nous lançons notre prochaine série d’outils courants pour presses plieuses.Dans cette série, nous présenterons un à un les poinçons, matrices et accessoires d'outillage courants pour presses plieuses, vous aidant ainsi à mieux comprendre le fonctionnement de ces outils et les raisons de l'existence de différentes conceptions.Du point de vue d'un ingénieur, nous explorerons les principes de conception, les fonctions, les caractéristiques de fonctionnement et les applications typiques de chaque outil. Plus important encore, nous examinerons les questions d'ingénierie sous-jacentes à l'outillage :Pourquoi certains poinçons sont-ils droits tandis que d'autres sont en col de cygne ? Pourquoi existe-t-il des matrices en V avec différentes ouvertures ? Quand faut-il choisir un poinçon standard plutôt qu'un poinçon en col de cygne ? Et que faire lorsque l'outillage standard ne permet pas d'obtenir la pièce souhaitée ?Plutôt que de simplement énumérer les spécifications du produit, nous souhaitons expliquer pourquoi un outil est conçu de cette manière, quel problème il est censé résoudre, comment il fonctionne pendant le processus de pliage et quand son choix est judicieux.Nous espérons que cette série pourra devenir une référence pratique pour les personnes qui découvrent l'industrie de l'outillage pour presses plieuses, qu'il s'agisse d'opérateurs de machines, d'acheteurs d'outillage, d'ingénieurs commerciaux, de concepteurs, de fabricants ou simplement de personnes qui commencent à apprendre le fonctionnement de l'outillage pour presses plieuses.Mais cette série n'a pas vocation à être un guide technique à sens unique.Nous pensons que la véritable connaissance de l'outillage provient des questions, des applications et de l'expérience pratique du pliage.Si vous avez des questions concernant les poinçons ou les matrices, si vous ne savez pas quel système d'outillage convient à votre presse plieuse, ou si vous essayez de plier une pièce particulière mais que vous ne savez pas comment la former, n'hésitez pas à nous contacter.Vous pouvez nous fournir votre dessin, les dimensions, le matériau, l'épaisseur, l'angle de pliage et toute autre information nécessaire, ou simplement décrire le problème rencontré. Nous serons ravis d'étudier avec vous les différentes options d'outillage et de trouver une solution adaptée.Car la meilleure solution d'outillage ne commence pas toujours par un numéro de produit. Parfois, elle commence par une question.Bienvenue dans la série d'outils courants pour presses plieuses Bendmax :Commencez par la forceLors du choix d'un poinçon pour presse plieuse, de nombreux travaux de pliage ne nécessitent pas un outil complexe.Ils ont besoin de quelque chose de solide, de stable et de fiable.C'est là qu'intervient le poinçon standard ultra-résistant.Figurant parmi les outils supérieurs les plus utilisés pour le pliage sur presse plieuse, le poinçon standard est conçu selon un principe d'ingénierie simple : fournir une géométrie de travail robuste capable de supporter des charges de pliage exigeantes tout en restant suffisamment polyvalente pour la production quotidienne.Pour le pliage général de tôles, cette combinaison de résistance, de stabilité et de flexibilité fait du poinçon standard un élément fondamental d'un système d'outillage de presse plieuse moderne.Mais la résistance n'est pas la solution à tous les problèmes de flexion.À mesure que les pièces deviennent plus profondes, que les profils se complexifient et que les brides de retour s'étendent davantage autour du poinçon, un autre problème commence à apparaître :Il se peut tout simplement qu'il n'y ait pas assez d'espace autour du punch.Et cela nous amène à la question suivante de notre série sur l'outillage :Que se passe-t-il lorsque le poinçon standard est à court d'espace ?La solution n'est pas toujours de frapper plus fort.Parfois, la réponse réside dans une géométrie différente.Quand les poinçons standard manquent de place, les poinçons à col de cygne prennent le relais.1. Qu'est-ce qu'un poinçon de presse plieuse standard ?Un poinçon standard est l'outil supérieur installé sur une presse plieuse pour former la tôle contre une matrice en V inférieure.Lors du pliage, le poinçon descend et force la pièce à usiner dans l'ouverture de la matrice. En pliage à l'air, la tôle est soutenue par les épaulements de la matrice en V tandis que le poinçon contrôle la position et la profondeur du pli.La poinçonneuse standard est conçue pour une large gamme d'opérations de pliage courantes, notamment :Flexion générale à 90°Fabrication de tôleriepliage de plaquesComposants structurauxArmoires et enceintesCadres et supportstravaux de fabrication généraleSon corps relativement robuste offre une bonne résistance aux charges de flexion, tandis que le nez de travail détermine la manière dont la force est transférée au matériau.En termes simples :Le poinçon standard est l'outil polyvalent et fiable du système d'outillage de la presse plieuse.2. Pourquoi un coup de poing standard nécessite-t-il un corps robuste ?Le pliage sur presse plieuse génère des forces de formage importantes.Le poinçon doit résister à ces forces de manière répétée sans déformation excessive, instabilité ou usure prématurée.Un corps de frappe robuste contribue à fournir :Haute stabilité structurelleMeilleure résistance aux charges de flexionPositionnement cohérent des outilsFiabilité dimensionnelle à long termeMeilleure adéquation à une production exigeantePour certaines configurations Bendmax à usage intensif, l'outillage peut être conçu pour des applications à charge élevée, certaines conceptions atteignant une capacité de charge maximale de 1000 kN/m.Toutefois, ce chiffre doit toujours être considéré comme une valeur spécifique au produit, et non comme une capacité universelle pour chaque poinçonneuse standard.La charge admissible réelle dépend de facteurs tels que :géométrie du poinçonMatérielHauteur de l'outilCoupe transversaleRayon de travailMéthode de pliageCapacité de la machineGéométrie de la pièceIl s'agit d'une distinction importante lors du choix d'outillage robuste.Un punch d'apparence plus robuste n'est pas forcément un punch de plus grande capacité.La conception complète de l'outil détermine sa charge de travail.3. La géométrie à l'origine du jeu à bride courteUn poinçon standard n'est pas simplement un bloc droit d'acier trempé.Son profil est soigneusement conçu autour de la zone de pliage.De nombreux modèles de poinçons standard présentent un léger relief concave sur la face intérieure tout en conservant des faces extérieures relativement plates.Cette géométrie crée un dégagement utile autour de la pièce à usiner.Pour certaines applications à bride courte, cela signifie que la bride peut se rapprocher du corps du poinçon sans interférence immédiate.Par conséquent, certaines applications qui semblent nécessiter une perforatrice à col de cygne spéciale peuvent tout de même être réalisées avec une perforatrice standard conçue de manière appropriée.Mais il y a une limite.Le poinçon standard reste fondamentalement un outil relativement solide et robuste.Lorsque la pièce à usiner devient plus profonde ou que la bride de retour s'étend davantage autour du poinçon, le dégagement disponible peut devenir insuffisant.C’est là que la géométrie de l’outillage devient plus importante que la simple augmentation de sa résistance.4. Force de poinçonnage vs. Jeu de la pièceIl s'agit là d'un des concepts les plus importants dans le choix de l'outillage pour presse plieuse.Imaginez deux problèmes différents.Problème A : La charge de flexion est trop élevée.La solution peut impliquer :Un coup de poing plus puissantUn dé plus fortUn matériau appropriéOutillage plus grandUne machine de plus grande capacitéProblème B : La pièce à usiner gêne physiquement le poinçonnage.La solution est différente.Augmenter la force de frappe ne crée pas de dégagement supplémentaire.Si la pièce à usiner heurte le corps du poinçon avant que le pliage ne soit terminé, le problème est géométrique.Il vous faut un outil qui offre plus d'espace.Cette distinction peut se résumer simplement :La résistance mécanique résout les problèmes de charge. La géométrie résout les problèmes de dégagement.C’est précisément pour cela qu’il existe différents profils de poinçonnage.5. Pourquoi utilise-t-on couramment des poinçons standard à 85° ?L'outillage de presse plieuse est disponible dans différents angles de poinçonnage, y compris des configurations autour de 85°, 86° et 88°.Un poinçon à 85° ne signifie pas que la pièce finie aura automatiquement un pli à 85°.Dans de nombreuses applications de pliage à l'air, la géométrie du poinçon et de la matrice est choisie pour fournir le dégagement de formage requis et la capacité de surpliage pour produire des angles d'environ 90°.L'angle de courbure final dépend de plusieurs variables, notamment :angle de poinçonnageangle de la matriceouverture de la matrice Vrayon du nez de poinçonType de matériauÉpaisseur du matériauProfondeur de courbureretour élastique du matériauContrôle et répétabilité des machinesPar conséquent, l'angle de poinçonnage doit être considéré comme faisant partie intégrante du système de pliage complet plutôt que comme une solution unique au retour élastique. Système AMADA Presse plieuse standard Poinçon n° 11.201 Système AMADA, poinçon standard pour presse plieuse n° 11.230 Système AMADA, poinçon standard pour presse plieuse n° 10.142 Poinçon standard Wila System Type II n° 14.0206. L'importance du rayon du nez en poingLe rayon de courbure du poinçon influence directement le contact entre le poinçon et la tôle.Un rayon plus petit peut convenir aux applications nécessitant un cintrage intérieur plus serré, tandis qu'un rayon plus grand peut être nécessaire pour des matériaux plus épais ou des applications où il faut éviter une contrainte de surface excessive.Le rayon correct dépend de :Matériau + Épaisseur + Ouverture en V + Rayon intérieur requis + Méthode de pliagePour cette raison, Bendmax ne recommande pas de choisir une poinçonneuse uniquement en fonction de son angle nominal.La géométrie complète du poinçon doit correspondre à la matrice inférieure et à l'application réelle.7. Matériau standard des poinçons : Pourquoi Bendmax utilise l’acier 42CrMoPour l'outillage de presse plieuse Bendmax, l'acier 42CrMo est sélectionné pour les applications nécessitant une combinaison de résistance, de ténacité et de résistance à l'usure.Ce matériau est particulièrement adapté aux outillages de presse plieuse exigeants, car l'outil doit résister de manière répétée à des charges de formage concentrées.Bendmax s'attache également à renforcer les zones soumises à un contact direct et à l'usure.Matériaux d'outillage BendmaxMatériel: 42CrMoRayon de travail / Rayon d'entrée Dureté : 54–60 HRCLe durcissement du rayon de travail et du rayon d'entrée contribue à améliorer la résistance à :PorterDéformation de surfaceChargement par contact répétéDommages au bord de travailL'objectif n'est pas simplement de rendre l'outil entier extrêmement difficile.Un outil de presse plieuse nécessite un juste équilibre entre résistance, robustesse, dureté et stabilité dimensionnelle.8. Rectification de précision : bien plus qu’une surface lisseLe meulage de précision est une étape importante de la fabrication des outils pour presses plieuses.Les surfaces de travail doivent conserver une géométrie précise afin que les différents segments d'outils puissent fonctionner ensemble de manière cohérente.L'usinage et la rectification de précision permettent de contrôler :Dimensions de l'outilRayon de travailrectitude de l'outilParallélismeCohérence des segmentsQualité de surfaceMeule de formagePour l'outillage segmenté, la cohérence dimensionnelle devient particulièrement importante.Une petite différence entre des segments adjacents peut influencer les conditions de contact et, en fin de compte, affecter la régularité de la flexion.C’est pourquoi l’outillage de précision ne consiste pas simplement à produire un outil qui « paraît précis ».La géométrie doit rester précise aux endroits stratégiques lors du pliage proprement dit.Présentation des outils de presse plieuse standard Bendmax9. Une perforatrice standard peut-elle manipuler des matériaux épais ?Oui, à condition que le poinçon soit correctement conçu et adapté à l'application.Les poinçons standard robustes sont généralement choisis lorsque l'application exige des charges de flexion plus élevées et une structure d'outil robuste.Toutefois, le choix des outils ne doit jamais reposer uniquement sur l'épaisseur du matériau.L'ingénieur doit également prendre en compte :résistance des matériauxÉpaisseur du matériauLongueur de courburerayon de courbure intérieurouverture de la matrice VForce de flexion requisetonnage de machinescapacité de charge de l'outilGéométrie de la piècePour les applications exigeantes, le système d'outillage doit toujours être vérifié comme un système complet.10. Coup de poing standard contre coup de poing en col de cygneC’est là que la différence entre les deux outils devient très claire.FonctionnalitéPoinçon standard robustePoinçon à col de cygnePrincipal avantageForce et polyvalenceAutorisationConception du corpsRobuste / solideGéométrie encastrée/à col ouvertFlexion généraleExcellentBienApplications intensivesOption fortedépendant de l'applicationJeu à bride courteBon dans les modèles appropriésExcellentBoîtes profondesLimité par la géométrieExcellentProfils en ULimité par la géométrieExcellentbrides de retourdépendant de l'applicationMeilleur accèsProfils complexesLimitéMieux adaptéObjectif principal de l'ingénierieGérer les charges de flexionÉviter l'interférence outil/pièceLe point essentiel est :Les coups de poing en col de cygne ne sont pas simplement des « coups de poing standards plus puissants ».Ils résolvent un problème d'ingénierie différent.Un poinçon standard privilégie la robustesse structurelle et les performances générales.Un poinçon à col de cygne modifie la géométrie de l'outil supérieur pour créer un dégagement supplémentaire.11. Quand faut-il choisir un poinçon standard ?Un punch standard est généralement un excellent choix lorsque :La pièce a une géométrie conventionnelleIl y a suffisamment d'espace autour du poinçon.Des charges de flexion élevées sont attendues.Une production à usage général est nécessaireLes brides courtes peuvent être formées sans interférence.Une solution d'outillage robuste et économique est préférable.Pour de nombreux ateliers de fabrication, cela fait du poinçon standard le premier outil à envisager.Il n'y a aucune raison d'utiliser un poinçon spécialisé lorsqu'un poinçon standard offre déjà les performances requises.12. Quand un poinçon standard n'est-il plus l'outil approprié ?La situation change lorsque la pièce à usiner commence à gêner le poinçon.Les signes avant-coureurs typiques comprennent :sections de caisson profondesProfilés en U étroitsbrides de retour longuesCanaux profondsEspaces intérieurs restreintsProfils complexes à plusieurs coudesInterférence entre le poinçon et la pièceÀ ce stade, choisir un poinçon standard plus puissant ne résout pas nécessairement le problème.La question devient :Comment créer plus d'espace dans le virage ?Cette question nous amène directement à l'article suivant de la série Bendmax.13. Pourquoi les poinçons standard Bendmax ?Bendmax conçoit ses poinçons standard en fonction de trois exigences pratiques :ForceLa construction en acier 42CrMo offre une base solide pour les applications de flexion exigeantes.PrécisionL'usinage et la rectification de précision contribuent à maintenir une géométrie d'outil et une précision dimensionnelle constantes.Efficacité de la productionLes profils de poinçonnage standard sont largement utilisés, ce qui permet à Bendmax de maintenir une production efficace et de prendre en charge les commandes répétées, les besoins en gros et des délais de livraison raisonnables.Pour les clients achetant de l'outillage en grande quantité, la production standardisée contribue également à améliorer la cohérence d'une commande à l'autre.14. La leçon d'ingénierieLe poinçon standard nous enseigne une leçon importante concernant l'outillage des presses plieuses :Ne résolvez pas tous les problèmes par la force.Un outil robuste est précieux lorsque le défi consiste à résister à une charge de flexion.Mais lorsque la pièce à usiner ne peut pas se déplacer physiquement autour de l'outil, la résistance n'est plus le problème principal.L'outil nécessite une géométrie différente.Et c'est là que commence notre prochaine solution d'outillage.Poursuivez votre parcours de pliageDétails du produitApprenez-en davantage sur cet outillage, ses spécifications et sa compatibilité.→ Découvrez le produit : Perforatrice standardSolutions connexesVoir les applications connexes, les méthodes de pliage et les discussions sur l'outillage.→ Explorer les solutions et les discussionsBesoin d'un prix ?Faites-nous part de vos besoins et recevez une recommandation d'outillage ainsi qu'un devis.→ Demander un devis : Parlez à nos ingénieurs en outillagePoursuivez la série d'outillage BendmaxSuivant:Quand les poinçons standard manquent de place, les poinçons à col de cygne prennent le relais.Comment la géométrie à col de cygne à dégagement élevé résout les problèmes de dégagement que les poinçons standard ne peuvent pas résoudreDans le prochain article, nous passerons de la résistance au dégagement et examinerons comment les poinçons à col de cygne sont conçus pour les boîtes profondes, les profilés en U, les brides de retour et autres applications où un poinçon standard conventionnel peut interférer physiquement avec la pièce à usiner.


 Phone: (0086)-15002165198
 Email: jason@bendmax.com
 Wechat: politique de confidentialité

 IPv6 network supported
 Français


