bannière

pliage de tôle

MAISON

pliage de tôle

  • Quand l'espace de pliage se restreint, les poinçons à ceinture trouvent leur chemin
    Sep 23, 2026
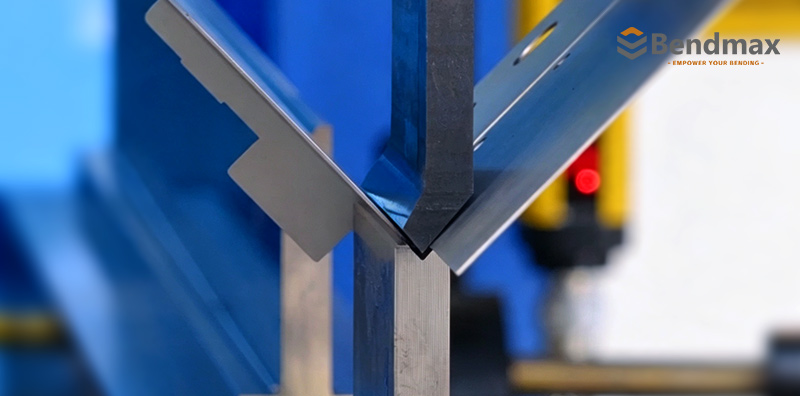
      Poinçon à châssis : un poinçon standard étroit pour les zones de pliage étroites Quand l'espace de pliage se restreint, les poinçons à ceinture trouvent leur cheminComment la géométrie des poinçons à châssis améliore l'accès aux angles, aux cadres de porte et aux profils de fenêtre Dans les articles précédents de la série d'outils courants pour presses plieuses Bendmax, nous avons présenté le poinçon standard pour le pliage quotidien et le poinçon à col de cygne pour les applications nécessitant un dégagement supplémentaire.Cette fois-ci, nous examinons un autre type pratique de poinçon de presse plieuse standard : le Poinçon de ceinture.Un poinçon à ceinture a un corps étroit et pointe inclinée vers l'intérieurCette géométrie compacte permet au poinçon d'atteindre des zones de pliage où un poinçon plus large et conventionnel pourrait interférer avec la pièce à usiner. Qu'est-ce qu'un poinçon à écharpe ? Un poinçon à ceinture est un type de poinçonnage étroit pour presse plieuse utilisé pour plier la tôle dans des espaces restreints ou exigus.Son corps étroit et son embout biseauté le rendent adapté à des applications telles que :• Montants et cadres de porte• Profilés des cadres et châssis de fenêtres• Sections étroites en tôle• Pliage des coins• Petites brides de retour• Ferronnerie architecturale• Se courber autour de profils restreintsBien qu'elle ait une forme particulière, une emporte-pièce à châssis n'est pas nécessairement un outil de formage spécial. Elle est généralement considérée comme un Version spécialisée d'un poinçon standard, conçu principalement pour améliorer l'accès dans les zones de virage étroites.    Comment fonctionne une perforatrice à châssis ? Lors du pliage, le corps étroit du poinçon réduit les frottements entre l'outil et la pièce. Son extrémité biseautée permet au poinçon d'atteindre la ligne de pliage souhaitée et de travailler autour des angles ou des brides adjacentes.Le processus de base est le suivant :La tôle est positionnée sur la matrice inférieure.La pointe inclinée du poinçon entre en contact avec le matériau.La feuille se forme autour du poinçon et de la matrice.Le profil étroit du poinçon permet un meilleur accès aux zones restreintes.Le cintrage requis est réalisé avec une intervention minimale des outils.Le résultat final du pliage dépend toujours de l'angle du poinçon, du rayon du nez, de l'ouverture de la matrice, de l'épaisseur du matériau et de la profondeur de pliage. Coup de poing avec ceinture contre coup de poing standard  FonctionnalitéPoinçon standardPoinçon de ceintureObjectif principalCintrage à usage généralSe pencher dans des zones étroites ou restreintesConception du corpsCorps plus large conventionnelCorps étroit avec pointe angulairePrincipal avantagePolyvalence et forceMeilleure accessibilité dans les viragesApplications typiquesPièces de tôlerie généralesCadres de portes, cadres de fenêtres et profils étroitsSélection d'outilsConvient aux courbes courantesConvient lorsque l'accès aux poinçons est limité. Un poinçon standard est généralement utilisé pour le pliage courant. Un poinçon à profil étroit s'avère utile lorsque la géométrie de la pièce exige un outil plus fin. Coup de poing à la ceinture contre coup de poing au col de cygne Les perforatrices à cadre et les perforatrices à col de cygne résolvent des problèmes différents.• Poinçon standard : Utilisé pour le pliage à usage général.• Poinçon de ceinture : Permet un meilleur accès dans les espaces étroits et dans les virages.• Poinçon à col de cygne : Offre un dégagement supplémentaire pour les boîtes profondes, les profilés en U et les brides de retour.En termes simples :Une perforatrice à châssis est conçue pour les accès étroits, tandis qu'une perforatrice à col de cygne est conçue pour les dégagements plus importants.Le choix correct dépend de la forme et de la position de la pièce à usiner, et non du seul nom du poinçon. Principaux avantages d'une perforatrice à ceinture Une perforatrice à châssis adaptée peut fournir :Meilleur accès aux zones de virage étroitesInterférences réduites dans les viragesFlexibilité accrue pour la production de cadres de portes et de fenêtresCintrage plus aisé des profils étroitsDes résultats constants en production répétéeCompatibilité avec différents types de matériaux, notamment l'acier au carbone, l'acier inoxydable et l'aluminiumCependant, les performances réelles dépendent du matériau de l'outillage, du traitement thermique, des dimensions, de la capacité de la machine et des exigences de l'application.Comment choisir la bonne perforatrice à ceinture ? Avant de choisir une perforatrice à châssis, vérifiez les informations suivantes :Dessin ou échantillon de la piècetype et épaisseur du matériauAngle de flexion requisrayon de courbure intérieurLargeur de la bride et profondeur du profilDégagement disponible autour du viragematrice inférieure correspondantesystème d'outillage de presse plieuseTonnage de la machine et longueur de pliageLe poinçon le plus étroit n'est pas toujours le meilleur choix. L'outil doit néanmoins offrir une résistance et une stabilité suffisantes pour la charge de flexion requise.Poinçons à ceinture de Bendmax Bendmax fabrique des poinçons et des matrices pour presses plieuses destinés aux applications de pliage standard et spécialisées.Nos solutions de poinçonnage pour châssis sont conçues pour le cintrage de profilés étroits, l'accès aux angles et des applications telles que la production de cadres de portes et de fenêtres. Selon les exigences de la machine et de la pièce à usiner, l'outillage peut être fourni dans différentes dimensions, matériaux et systèmes de presses plieuses compatibles.Pour obtenir une recommandation adaptée, les clients peuvent fournir :dessins de piècesMatériau et épaisseurAngle de flexionRayon intérieur requisModèle de machineSystème d'outillageLongueur de poinçonnage requiseBendmax peut alors évaluer le profil de travail et recommander l'outillage adapté à l'application. La poinçonneuse à châssis est un type pratique de poinçon standard étroit. Son corps étroit et sa pointe inclinée offrent un meilleur accès aux zones de pliage restreintes, notamment autour des angles, des cadres de portes, des cadres de fenêtres et des profilés de tôle étroits.Il n'est pas principalement conçu pour le dégagement de boîtes profondes comme une perforatrice à col de cygne. Son but principal est de atteindre des zones de pliage étroites où un poinçon standard conventionnel pourrait interférer.Les poinçons standard offrent une polyvalence générale. Les poinçons à col de cygne permettent un dégagement plus important. Les poinçons à châssis améliorent l'accès dans les zones de pliage étroites.   FAQ1. Quels matériaux peuvent être pliés avec une poinçonneuse à châssis ?Les poinçons à châssis peuvent être utilisés pour les tôles courantes telles que l'acier au carbone, l'acier inoxydable et l'aluminium. L'épaisseur du matériau et la force de pliage appropriées dépendent du poinçon, de l'ouverture de la matrice et de la capacité de la machine. 2. Quels systèmes d'outillage de presse plieuse sont compatibles avec les poinçonneuses à châssis ?Les poinçons Sash peuvent être fabriqués pour différents systèmes d'outillage de presse plieuse, notamment les systèmes Amada, WILA, Trumpf, LVD et de type Bystronic, en fonction de l'interface requise et de la configuration de la machine. 3. Peut-on utiliser une poinçonneuse à châssis pour des ailes courtes et des profils étroits ? Oui. Son corps mince et son profil de travail angulaire permettent un meilleur accès lors du pliage de brides courtes, de sections étroites et de profils proches des angles, là où un poinçon conventionnel peut avoir un accès limité. 4. Quelles spécifications de poinçonnage dois-je vérifier avant de commander ? Les spécifications importantes comprennent l'angle de poinçonnage, le rayon de bec, la hauteur et la longueur de l'outil, le système d'outillage, le matériau, le jeu requis et la charge maximale. Les dimensions de la pièce et la séquence de pliage doivent également être prises en compte. 5. Bendmax peut-il fabriquer des poinçonneuses à châssis sur mesure ? Oui. Bendmax peut fabriquer des poinçonneuses à châssis selon des plans, des échantillons ou des dimensions spécifiées. Les angles, hauteurs, rayons, longueurs et interfaces d'outillage personnalisés peuvent être évalués en fonction de l'application. 6. Comment puis-je sélectionner la perforatrice à châssis adaptée à mon application ? Veuillez indiquer le matériau, l'épaisseur, l'angle de pliage, le rayon intérieur, les dimensions de la bride, le modèle de la machine et le système d'outillage. Un dessin ou une photo de la pièce est particulièrement utile pour vérifier le jeu et choisir la combinaison poinçon/matrice appropriée. 7. Un poinçon à châssis peut-il être utilisé avec ma matrice de presse plieuse existante ? Dans de nombreux cas, oui, à condition que le poinçon et la matrice soient compatibles au niveau du système d'outillage, de l'angle de travail, du rayon et des exigences de formage. L'ouverture de la matrice existante doit également être vérifiée en fonction de l'épaisseur du matériau et du rayon de pliage requis. Bendmax peut vous aider à vérifier la compatibilité de l'outillage avant de passer commande.Poursuivez votre parcours de pliageDétails du produitApprenez-en davantage sur cet outillage, ses spécifications et sa compatibilité.      → Découvrez le produit : Perforatrice à ceinture          Solutions connexesVoir les applications connexes, les méthodes de pliage et les discussions sur l'outillage.  → Explorer les solutions et les discussions Besoin d'un prix ?Faites-nous part de vos besoins et recevez une recommandation d'outillage ainsi qu'un devis.  → Demander un devis : Parlez à nos ingénieurs en outillage   Poursuivez la série d'outillage BendmaxSuivant:Lorsque l'accès étroit n'est pas un problème, les coups aigus permettent d'aller plus loin dans l'angle.Comment la géométrie du poinçon à angle aigu crée des coudes serrés, supporte le surcintrage et prépare les pièces pour le sertissage Dans le prochain article, nous passerons de accès à l'outil pour l'angle de pliage.Un poinçon à châssis permet d'atteindre des zones difficiles d'accès, comme les angles, les cadres et les profils étroits. Mais parfois, la difficulté n'est pas de savoir si le poinçon peut atteindre la position de pliage, mais plutôt de… jusqu'où la feuille doit être formée.Lorsque l'angle inclus requis devient nettement inférieur à ce qu'un système de pliage conventionnel à 85° ou 90° peut produire efficacement, un Poinçon à angle aigu propose une solution différente.Nous allons explorer pourquoi les poinçons aigus sont généralement conçus avec des angles tels que 30°, 45° et 60°, comment l'angle de poinçonnage et la pénétration affectent le pliage final, et pourquoi l'outillage à angle aigu est également largement utilisé pour pré-pliage avant ourlet.  En cas de problème de dégagement, modifiez la géométrie du poinçon. En cas de problème d'angle de pliage, modifiez l'angle de travail. 
  • Matrice en U ou matrice en V : quelle matrice de presse plieuse est la meilleure pour le pliage de tôles ?
    May 25, 2026
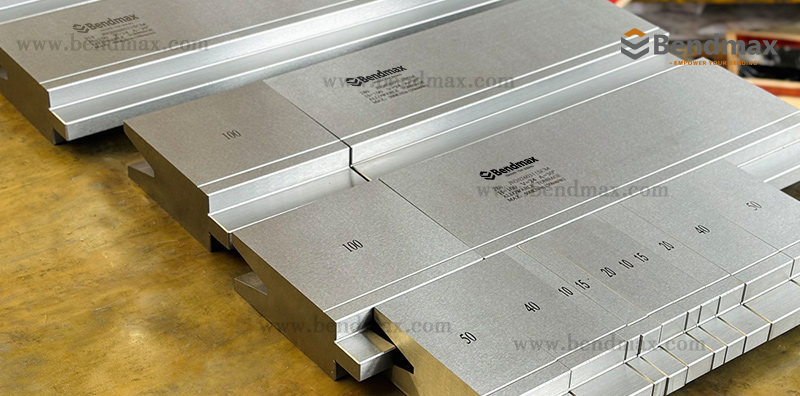
    Matrice en U ou matrice en V : quelle matrice de presse plieuse est la meilleure pour le pliage de tôles ?Dans la fabrication moderne de tôles, le choix de l'outillage de presse plieuse approprié est tout aussi important que celui de la machine de pliage. Parmi toutes les options d'outillage inférieur, V meurt et Tu meurs sont les deux solutions les plus couramment utilisées dans les opérations de pliage sur presse plieuse.Bien que les deux soient conçues pour le pliage de tôles, leurs structures, applications, performances de pliage et capacités de formage sont très différentes.De nombreux fabricants sont souvent confrontés à la même question :Cette pièce doit-elle être pliée avec une matrice en V ou en U ?Dans certains cas, une matrice en V standard peut remplacer une matrice en U et réduire les coûts d'outillage. Cependant, dans d'autres cas, l'utilisation d'une matrice en V au lieu d'une matrice en U peut entraîner des interférences, des déformations, une faible régularité angulaire, voire une rupture par pliage.Cet article explique les différences entre matrices en U et en V pour presse plieuse, y compris:Classification des outilsDifférences structurellesPrincipaux avantagesApplications typiquesQuand une puce V peut remplacer une puce UQuand une mort en U est absolument nécessaireSi vous travaillez dans le pliage de tôles, la sélection d'outillage pour presses plieuses CNC ou la production de boîtes cintrées, ce guide vous aidera à choisir la solution d'outillage adaptée.Comprendre les matrices en V dans l'outillage des presses plieusesA V dé est la matrice inférieure la plus couramment utilisée dans le pliage sur presse plieuse.La rainure de travail est conçue en forme de V et est principalement utilisée pour les opérations de cintrage à l'air standard et de cintrage par le bas.Grâce à sa polyvalence et à son coût de production inférieur, la matrice en V est devenue la solution d'outillage standard pour la plupart des ateliers de fabrication de tôlerie.Types courants de matrices en VDé V uniqueLe Dé V unique Il comporte une ouverture en V et est couramment utilisé pour les applications de pliage de tôle standard.Les applications typiques comprennent :flexion à 90 degrésmaîtrise de l'aircintrage de l'acier inoxydablefabrication d'acier douxFormeur à usage généralPrincipaux avantages :structure simpleInstallation rapideFaibles coûts d'outillageHaute précision de pliageAdapté à la production automatiséeLes matrices en V simple sont idéales pour les opérations de pliage CNC à haut rendement.Wila-System 86° H100 Matrice en V simple N° 29336Matrice de pliage en V trempée personnalisée / Outil inférieurPresse plieuse robuste Amada-system matrice en V grand format80° pour le pliage de tôles épaissesSystème LVD 30° R1.2 V12 H130 N° 26253matrice en V pour presse plieuse de haute précisionDouble V DieA Double V Die Elle comprend deux ouvertures en V de dimensions différentes. Cette conception permet aux opérateurs de traiter des matériaux d'épaisseurs différentes sans avoir à changer fréquemment d'outillage.Avantages :Réduit le temps de préparation des outilsAméliore la flexibilité de productionGain d'espace de stockage pour l'outillageLes matrices à double V sont largement utilisées dans les usines de fabrication de moyenne et grande taille.Presse plieuse du système Amada 2V Die NO.20.347Matrice double V 85° V12/V20 pour le pliage de précision de tôles finesPresse plieuse système Amada 2V-Die NO.20.820Double V à 85° 32 mm/40 mm avec ouvertures en V supérieure et inférieurePuce multi-VA Puce multi-V intègre plusieurs ouvertures en V dans un seul corps de puce.Il est particulièrement adapté pour :fabrication flexibleLignes de production multiproduitsSystèmes de pliage automatisésAvantages:Changement d'emploi rapideInvestissements en outillage réduitsAmélioration de l'efficacité de la productionPresse plieuse Amada-system, matrice en V 4 voies n° 28.820Bloc multi-V universel 20-70 mmRayon V DieA Rayon V Die présente un fond rainuré arrondi au lieu d'un fond en V pointu.Il est couramment utilisé pour :Exigences de rayon de courbure plus importantProtection de surfaceRéduction des marques sur l'acier inoxydable et l'aluminium Comprendre les matrices en U dans l'outillage des presses plieusesA Tu meurs est une matrice inférieure à canal profond conçue spécifiquement pour le pliage de pièces avec des brides profondes ou des structures en forme de boîte.Comparées aux puces en V standard, les puces en U offrent un espace libre nettement supérieur à l'intérieur de l'ouverture de la puce.Cela les rend particulièrement adaptés aux opérations de pliage complexes où des interférences sont susceptibles de se produire.Types courants de matrices en UDé standard ULa puce U standard est principalement utilisée pour :pliage de boîtesCintrage d'armoiresFabrication d'enceintesformage de bride profondeCaractéristiques:Conception à rainure profondeJeu de flexion accruRisque d'interférence réduitDé à grande ouverture en UCe type de matrice en U est conçu pour :grandes brides de retourtôle épaisseApplications de pliage à grand rayonAvantages :Positionnement des pièces facilitéMeilleure compatibilité avec les pièces surdimensionnéesDé U non marquantLes matrices U non marquantes comprennent généralement :inserts en nylonProtection en polyuréthaneMatériaux de protection de surfaceCes matrices sont largement utilisées pour :acier inoxydable miroirpanneaux décoratifsFeuilles d'aluminiumtôle peinteMatrices en U personnaliséesLes matrices en U sur mesure sont spécialement conçues pour des structures de pièces uniques.Elles sont courantes dans des secteurs tels que :Fabrication d'ascenseursÉquipement de cuisinetôlerie automobileproduction d'armoires électriquesDé standard UMatrice de pliage à canal profond conçue pour le pliage en caisson, les brides profondes et le formage de tôles sans interférence.Canal standardMatrice inférieure standard de type canal, adaptée au pliage en U, au formage de boîtiers et aux opérations de pliage en plusieurs étapes.Matrices de canal sans marquesMatrices de pliage non marquantes avec protection de surface pour le pliage de l'acier inoxydable, de l'aluminium et des tôles décoratives.No-Mark U DieMatrice inférieure en forme de U avec protection en PU ou en nylon pour éviter les rayures lors des applications de pliage de précision.Matrices en U personnaliséesMatrices en U sur mesure conçues pour les profils spéciaux, le pliage en caisson profond et les exigences complexes de formage de tôles.Principales différences entre les matrices en U et les matrices en VComparaisonV DieTu meursStructure de l'outilRainure étroite en forme de Vstructure standardiséeConvient pour le pliage généralCavité profonde en forme de Udégagement interne plus importantConçu pour les flexions profondes ou complexesDomaine d'applicationcoudes standard à 90°maîtrise de l'airProduction à grande vitesseFabrication générale de tôleriepliage de boîtespièces à bride profondecoudes de retourOpérations de pliage en plusieurs étapesRésistance aux interférencesC'est l'une des plus grandes différences.Lors du pliage de pièces profondes, la pièce peut entrer en collision avec :• Épaules de la mort• Parois latérales de la matrice• Structure du poinçon supérieurLes matrices en U offrent un espace interne supplémentaire qui empêche les interférences lors des opérations de pliage profondes.Avantages des matrices V et UAvantages des matrices en VAvantages des matrices UUne efficacité de production accrueLes matrices en V sont plus faciles à installer et à remplacer, ce qui les rend idéales pour :Automatisation des presses plieuses CNCSystèmes de pliage robotisésenvironnements de production de masseMeilleure marge de sécurité pour les cintrages profondsC'est là le principal avantage des colorants à l'uranium.Lors du cintrage de structures caissonnées profondes, les matrices en V standard créent souvent des problèmes d'interférence.Les matrices U résolvent ce problème en offrant une cavité plus profonde.Réduction des coûts d'outillageGrâce à leur structure plus simple, les puces V sont plus économiques que les puces U.Cela réduit :Investissement initial en outillageCoûts des stocksfrais d'entretienIdéal pour la fabrication de boîtes et d'armoiresLes applications comprennent :armoires électriquesBoîtes de commandeBoîtiers de serveursÉquipement de cuisineCes produits nécessitent souvent de multiples coudes profonds.Les matrices U améliorent considérablement la stabilité de formage.Meilleure compatibilitéLes matrices en V sont compatibles avec la plupart des systèmes d'outillage de presses plieuses standard. Par exemple :outillage de style européenoutillage américainSystèmes WILASystèmes TrumpfRisque réduit de dommages superficielsDe nombreuses puces U sont conçues avec des systèmes de protection anti-marquage. Ceci est essentiel pour :acier inoxydable décoratifpanneaux en aluminiumsurfaces peintesIdéal pour le cintrage de l'airLe pliage moderne sur presse plieuse repose de plus en plus sur la technologie de pliage pneumatique. Les matrices en V sont privilégiées car elles offrent :Contrôle d'angle flexibleexigences de tonnage inférieuresDurée de vie des outils prolongéeAdapté aux structures complexesLes matrices U sont souvent nécessaires pour :coudes de retourCanaux fermésCintrage de profil profondCes structures sont difficiles, voire impossibles à traiter avec des puces V standard.Quand une puce V peut-elle remplacer une puce U ?Dans certaines applications de pliage, une matrice en V peut remplacer avec succès une matrice en U.Cela contribue à réduire les coûts d'outillage et à améliorer la flexibilité. Par conséquent, l'objectif ultime de la présentation de leurs principes de fonctionnement, de leurs avantages et de leurs inconvénients est de nous permettre de les utiliser de manière raisonnable et efficace pour répondre à nos besoins.Cependant, plusieurs conditions importantes doivent être prises en compte.1. La hauteur de la bride est relativement faible.Si la bride est peu profonde, le risque d'interférence est moindre. Dans ce cas, une filière en V standard peut suffire.Voici quelques exemples courants :Petits canauxBoîtes peu profondescoudes de retour de lumière2. Une ouverture en V plus grande est utiliséeL'augmentation de la taille de l'ouverture en V crée un plus grand espace de dégagement. Cela permet de cintrer certaines structures caissonnées peu profondes sans matrice en U.Cependant, des ouvertures en V plus grandes produisent également :Rayon intérieur plus grandPlus de rebondPrécision de pliage réduite3. La maîtrise de l'air est utiliséeLe pliage à l'air réduit le contact entre la pièce et la matrice. Cela permet d'éviter les interférences lors de certaines opérations de pliage complexes.De ce fait, de nombreux ateliers de fabrication modernes utilisent :Grandes matrices en Vméthodes de flexion de l'airafin de réduire le besoin en matrices U spécialisées.4. On utilise des poinçons à col de cygneParfois, l'interférence provient du poinçon supérieur plutôt que de la matrice inférieure.En utilisant:poinçons à col de cygnecoups de poing à la gorge profondepeut permettre à une matrice en V standard de réaliser des pliages plus complexes.Risques importants liés au remplacement des puces U par des puces VBien que le remplacement d'une matrice en U par une matrice en V puisse réduire les coûts d'outillage, il introduit également plusieurs risques.Problèmes d'interférenceSi la bride est trop profonde, la pièce risque de heurter les épaulements de la matrice. Cela peut entraîner :DéformationDommages aux outilsCourbure incomplèteRayon de courbure plus grandLes grandes ouvertures en V augmentent le rayon de courbure intérieur. Cela peut avoir une incidence sur :Assemblage du produitPrécision dimensionnelleCohérence de l'apparenceRebond accruLe cintrage à l'air avec des matrices en V de grande taille génère généralement un retour élastique plus important. Une compensation angulaire supplémentaire peut être nécessaire.Marquage de surfaceLes matrices V standard peuvent facilement laisser des marques sur :Acier inoxydableAluminiumsurfaces décorativesDans ces situations, les puces U non marquantes sont plus sûres.Quand une puce V ne peut-elle PAS remplacer une puce U ?Il existe plusieurs situations où une puce U est essentielle.Courbure profonde de boîtesLes armoires électriques profondes et les composants de boîtier nécessitent généralement des puces en U car les puces en V standard ne fournissent pas un dégagement suffisant.Cintrage en plusieurs étapesPlus on forme de coudes, plus la structure de la pièce devient complexe.Les matrices en U offrent l'espace nécessaire pour le formage ultérieur.Grandes brides de retourLes grandes brides augmentent considérablement les risques d'interférences.Notamment pour les matériaux épais, les filières en U sont souvent nécessaires.Exigences élevées en matière de surface cosmétiquePour l'acier inoxydable poli miroir ou la tôle peinte, les matrices en U avec inserts de protection offrent une bien meilleure protection de surface.Applications de formage spécialesApplications telles que :Ourletcoudes de retourFormation d'un chenal profondnécessitent généralement des puces U dédiées.Comment choisir la matrice de presse plieuse adaptéeChoisissez un dé V quand :Réaliser un pliage standardPrioriser l'efficacité de la productionUtilisation de systèmes de pliage automatisésTraitement des pièces de tôlerie courantesChoisissez un U Die Quand :Structures de boîtes profondes et courbéesFormation de grandes brides de retourTraitement de pièces complexesPrévenir les interférencesProtection des surfaces décorativesDans le pliage moderne sur presse plieuse, ni les matrices en U ni les matrices en V ne sont universellement meilleures. En revanche :Chaque type d'outillage est conçu pour répondre à des exigences de pliage différentes.Les matrices en V sont idéales pour :Production standardiséeFabrication à grande vitesseCintrage à usage généralLes U-diesels sont essentiels pour :Cintrage profond de boîtesgéométries complexesApplications sensibles aux interférencesExigences cosmétiques élevéesAujourd'hui, de nombreux fabricants de tôles tentent de remplacer autant que possible les matrices en U par de grandes matrices en V afin de :Réduire les coûts d'outillageAméliorer la flexibilitéSimplifier la productionCependant, pour les applications de pliage profondes et complexes, les matrices en U restent irremplaçables.La meilleure stratégie d'outillage consiste généralement en une combinaison équilibrée de :matrices Standard VPuces multi-VDeep U meurtmatrices U sans marquageCela permet d'obtenir un équilibre optimal entre :Qualité de pliageefficacité de productionFlexibilité de l'outillageContrôle des coûts de fabricationArticles connexes susceptibles de vous intéresser :« Types courants de matrices à ouverture en V pour presses plieuses et leurs applications »"Comment calculer le tonnage d'une presse plieuse pour différents outillages (Guide complet 2026)"« Comment choisir l'outillage de presse plieuse adapté en fonction de la force de pliage »« Qu’est-ce que l’outillage de presse plieuse ? Le guide ultime pour les fabricants »
Leave A Message
If you are interested in our products and want to know more details,please leave a message here,we will reply you as soon as we can.
submit

leave a message

leave a message
If you are interested in our products and want to know more details,please leave a message here,we will reply you as soon as we can.
submit

MAISON

PRODUITS

WhatsApp

Contactez-nous