bannière

Blog

MAISON

Blog

  • Quand l'espace de pliage se restreint, les poinçons à ceinture trouvent leur chemin
    Sep 23, 2026
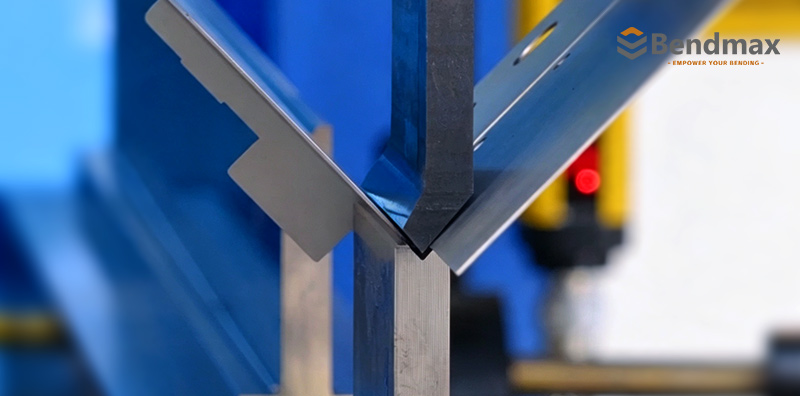
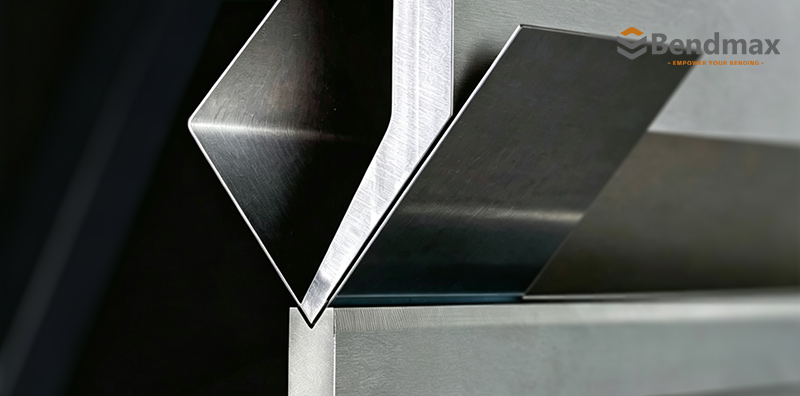
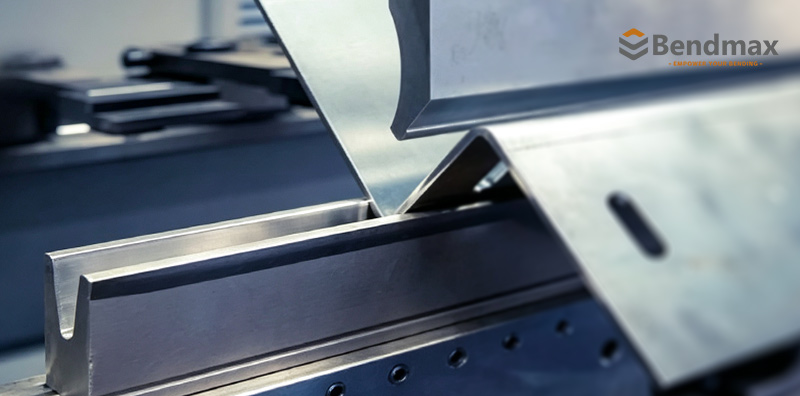
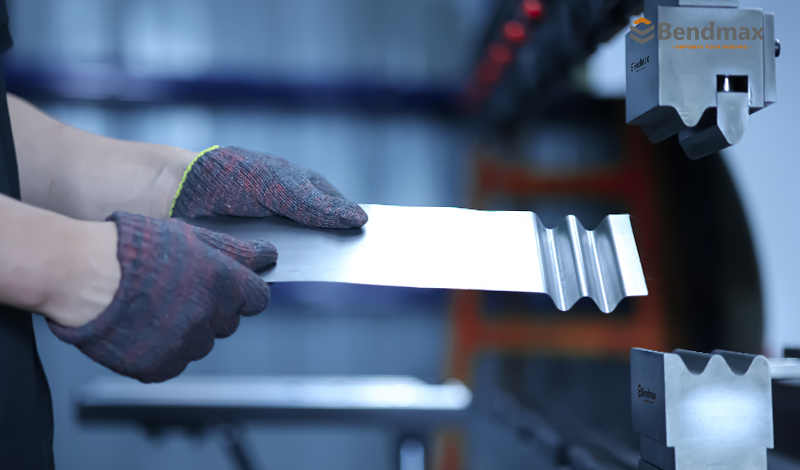
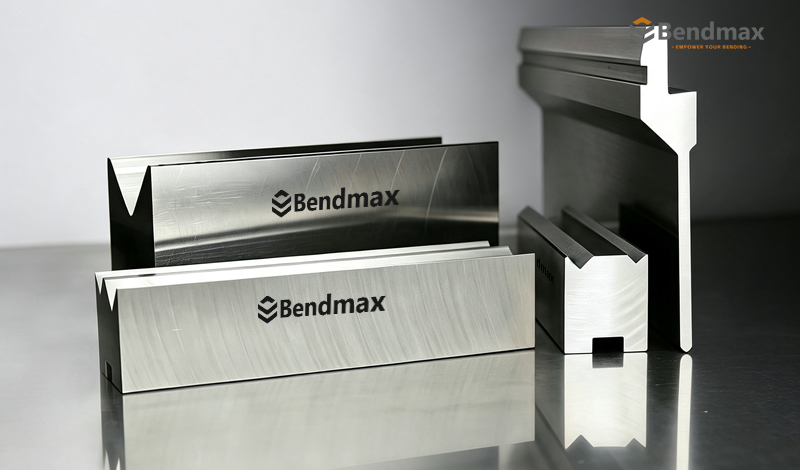
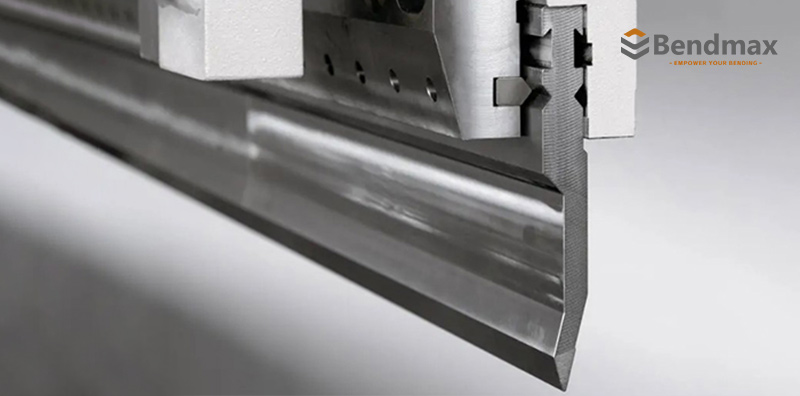
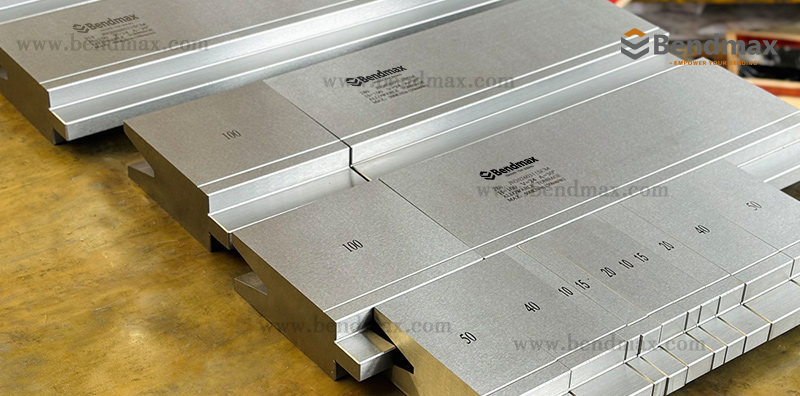
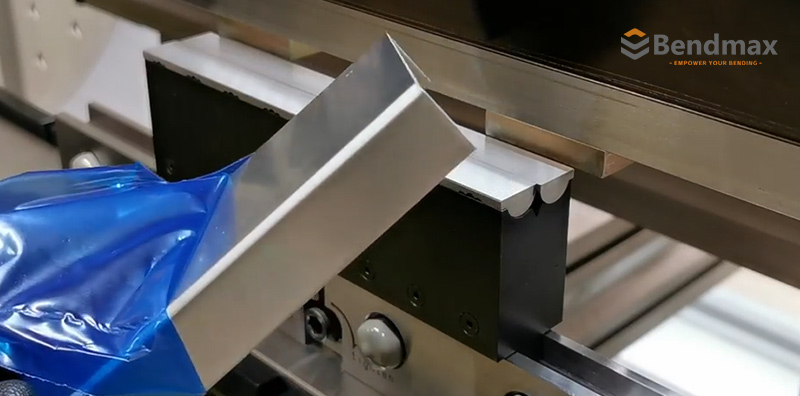
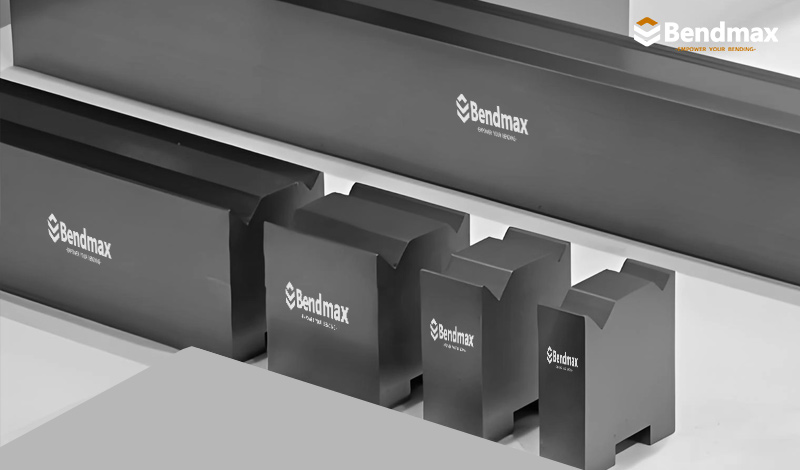
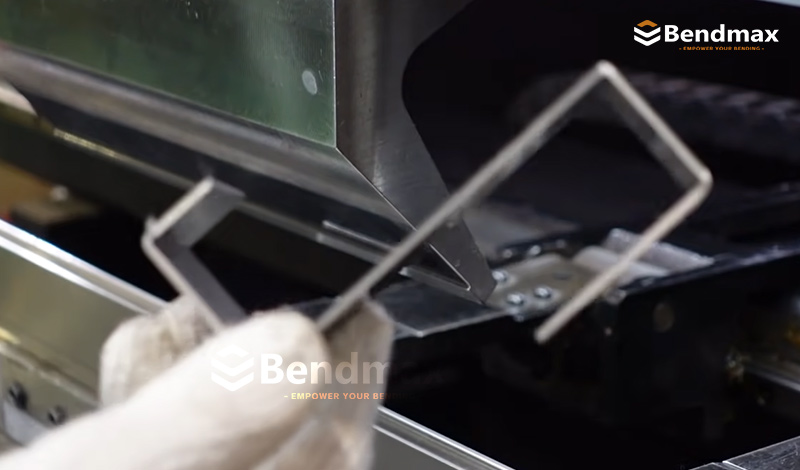
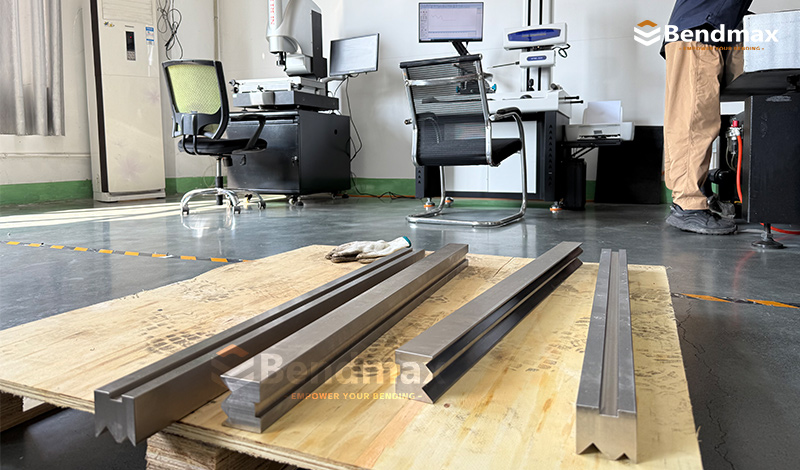
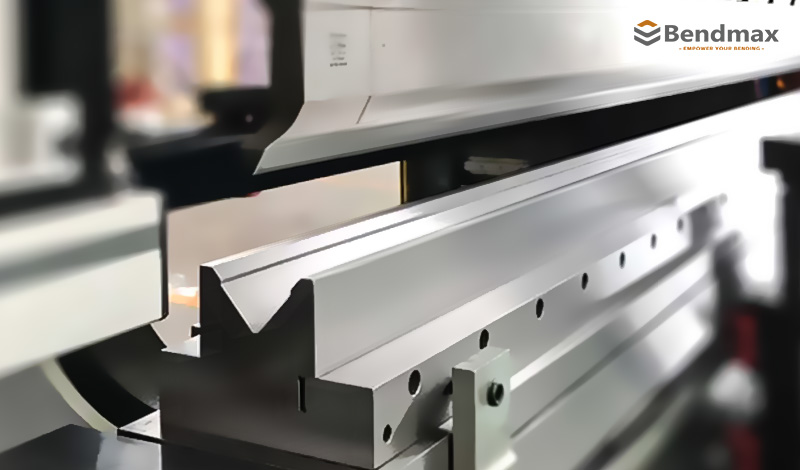
      Poinçon à châssis : un poinçon standard étroit pour les zones de pliage étroites Quand l'espace de pliage se restreint, les poinçons à ceinture trouvent leur cheminComment la géométrie des poinçons à châssis améliore l'accès aux angles, aux cadres de porte et aux profils de fenêtre Dans les articles précédents de la série d'outils courants pour presses plieuses Bendmax, nous avons présenté le poinçon standard pour le pliage quotidien et le poinçon à col de cygne pour les applications nécessitant un dégagement supplémentaire.Cette fois-ci, nous examinons un autre type pratique de poinçon de presse plieuse standard : le Poinçon de ceinture.Un poinçon à ceinture a un corps étroit et pointe inclinée vers l'intérieurCette géométrie compacte permet au poinçon d'atteindre des zones de pliage où un poinçon plus large et conventionnel pourrait interférer avec la pièce à usiner. Qu'est-ce qu'un poinçon à écharpe ? Un poinçon à ceinture est un type de poinçonnage étroit pour presse plieuse utilisé pour plier la tôle dans des espaces restreints ou exigus.Son corps étroit et son embout biseauté le rendent adapté à des applications telles que :• Montants et cadres de porte• Profilés des cadres et châssis de fenêtres• Sections étroites en tôle• Pliage des coins• Petites brides de retour• Ferronnerie architecturale• Se courber autour de profils restreintsBien qu'elle ait une forme particulière, une emporte-pièce à châssis n'est pas nécessairement un outil de formage spécial. Elle est généralement considérée comme un Version spécialisée d'un poinçon standard, conçu principalement pour améliorer l'accès dans les zones de virage étroites.    Comment fonctionne une perforatrice à châssis ? Lors du pliage, le corps étroit du poinçon réduit les frottements entre l'outil et la pièce. Son extrémité biseautée permet au poinçon d'atteindre la ligne de pliage souhaitée et de travailler autour des angles ou des brides adjacentes.Le processus de base est le suivant :La tôle est positionnée sur la matrice inférieure.La pointe inclinée du poinçon entre en contact avec le matériau.La feuille se forme autour du poinçon et de la matrice.Le profil étroit du poinçon permet un meilleur accès aux zones restreintes.Le cintrage requis est réalisé avec une intervention minimale des outils.Le résultat final du pliage dépend toujours de l'angle du poinçon, du rayon du nez, de l'ouverture de la matrice, de l'épaisseur du matériau et de la profondeur de pliage. Coup de poing avec ceinture contre coup de poing standard  FonctionnalitéPoinçon standardPoinçon de ceintureObjectif principalCintrage à usage généralSe pencher dans des zones étroites ou restreintesConception du corpsCorps plus large conventionnelCorps étroit avec pointe angulairePrincipal avantagePolyvalence et forceMeilleure accessibilité dans les viragesApplications typiquesPièces de tôlerie généralesCadres de portes, cadres de fenêtres et profils étroitsSélection d'outilsConvient aux courbes courantesConvient lorsque l'accès aux poinçons est limité. Un poinçon standard est généralement utilisé pour le pliage courant. Un poinçon à profil étroit s'avère utile lorsque la géométrie de la pièce exige un outil plus fin. Coup de poing à la ceinture contre coup de poing au col de cygne Les perforatrices à cadre et les perforatrices à col de cygne résolvent des problèmes différents.• Poinçon standard : Utilisé pour le pliage à usage général.• Poinçon de ceinture : Permet un meilleur accès dans les espaces étroits et dans les virages.• Poinçon à col de cygne : Offre un dégagement supplémentaire pour les boîtes profondes, les profilés en U et les brides de retour.En termes simples :Une perforatrice à châssis est conçue pour les accès étroits, tandis qu'une perforatrice à col de cygne est conçue pour les dégagements plus importants.Le choix correct dépend de la forme et de la position de la pièce à usiner, et non du seul nom du poinçon. Principaux avantages d'une perforatrice à ceinture Une perforatrice à châssis adaptée peut fournir :Meilleur accès aux zones de virage étroitesInterférences réduites dans les viragesFlexibilité accrue pour la production de cadres de portes et de fenêtresCintrage plus aisé des profils étroitsDes résultats constants en production répétéeCompatibilité avec différents types de matériaux, notamment l'acier au carbone, l'acier inoxydable et l'aluminiumCependant, les performances réelles dépendent du matériau de l'outillage, du traitement thermique, des dimensions, de la capacité de la machine et des exigences de l'application.Comment choisir la bonne perforatrice à ceinture ? Avant de choisir une perforatrice à châssis, vérifiez les informations suivantes :Dessin ou échantillon de la piècetype et épaisseur du matériauAngle de flexion requisrayon de courbure intérieurLargeur de la bride et profondeur du profilDégagement disponible autour du viragematrice inférieure correspondantesystème d'outillage de presse plieuseTonnage de la machine et longueur de pliageLe poinçon le plus étroit n'est pas toujours le meilleur choix. L'outil doit néanmoins offrir une résistance et une stabilité suffisantes pour la charge de flexion requise.Poinçons à ceinture de Bendmax Bendmax fabrique des poinçons et des matrices pour presses plieuses destinés aux applications de pliage standard et spécialisées.Nos solutions de poinçonnage pour châssis sont conçues pour le cintrage de profilés étroits, l'accès aux angles et des applications telles que la production de cadres de portes et de fenêtres. Selon les exigences de la machine et de la pièce à usiner, l'outillage peut être fourni dans différentes dimensions, matériaux et systèmes de presses plieuses compatibles.Pour obtenir une recommandation adaptée, les clients peuvent fournir :dessins de piècesMatériau et épaisseurAngle de flexionRayon intérieur requisModèle de machineSystème d'outillageLongueur de poinçonnage requiseBendmax peut alors évaluer le profil de travail et recommander l'outillage adapté à l'application. La poinçonneuse à châssis est un type pratique de poinçon standard étroit. Son corps étroit et sa pointe inclinée offrent un meilleur accès aux zones de pliage restreintes, notamment autour des angles, des cadres de portes, des cadres de fenêtres et des profilés de tôle étroits.Il n'est pas principalement conçu pour le dégagement de boîtes profondes comme une perforatrice à col de cygne. Son but principal est de atteindre des zones de pliage étroites où un poinçon standard conventionnel pourrait interférer.Les poinçons standard offrent une polyvalence générale. Les poinçons à col de cygne permettent un dégagement plus important. Les poinçons à châssis améliorent l'accès dans les zones de pliage étroites.   FAQ1. Quels matériaux peuvent être pliés avec une poinçonneuse à châssis ?Les poinçons à châssis peuvent être utilisés pour les tôles courantes telles que l'acier au carbone, l'acier inoxydable et l'aluminium. L'épaisseur du matériau et la force de pliage appropriées dépendent du poinçon, de l'ouverture de la matrice et de la capacité de la machine. 2. Quels systèmes d'outillage de presse plieuse sont compatibles avec les poinçonneuses à châssis ?Les poinçons Sash peuvent être fabriqués pour différents systèmes d'outillage de presse plieuse, notamment les systèmes Amada, WILA, Trumpf, LVD et de type Bystronic, en fonction de l'interface requise et de la configuration de la machine. 3. Peut-on utiliser une poinçonneuse à châssis pour des ailes courtes et des profils étroits ? Oui. Son corps mince et son profil de travail angulaire permettent un meilleur accès lors du pliage de brides courtes, de sections étroites et de profils proches des angles, là où un poinçon conventionnel peut avoir un accès limité. 4. Quelles spécifications de poinçonnage dois-je vérifier avant de commander ? Les spécifications importantes comprennent l'angle de poinçonnage, le rayon de bec, la hauteur et la longueur de l'outil, le système d'outillage, le matériau, le jeu requis et la charge maximale. Les dimensions de la pièce et la séquence de pliage doivent également être prises en compte. 5. Bendmax peut-il fabriquer des poinçonneuses à châssis sur mesure ? Oui. Bendmax peut fabriquer des poinçonneuses à châssis selon des plans, des échantillons ou des dimensions spécifiées. Les angles, hauteurs, rayons, longueurs et interfaces d'outillage personnalisés peuvent être évalués en fonction de l'application. 6. Comment puis-je sélectionner la perforatrice à châssis adaptée à mon application ? Veuillez indiquer le matériau, l'épaisseur, l'angle de pliage, le rayon intérieur, les dimensions de la bride, le modèle de la machine et le système d'outillage. Un dessin ou une photo de la pièce est particulièrement utile pour vérifier le jeu et choisir la combinaison poinçon/matrice appropriée. 7. Un poinçon à châssis peut-il être utilisé avec ma matrice de presse plieuse existante ? Dans de nombreux cas, oui, à condition que le poinçon et la matrice soient compatibles au niveau du système d'outillage, de l'angle de travail, du rayon et des exigences de formage. L'ouverture de la matrice existante doit également être vérifiée en fonction de l'épaisseur du matériau et du rayon de pliage requis. Bendmax peut vous aider à vérifier la compatibilité de l'outillage avant de passer commande.Poursuivez votre parcours de pliageDétails du produitApprenez-en davantage sur cet outillage, ses spécifications et sa compatibilité.      → Découvrez le produit : Perforatrice à ceinture          Solutions connexesVoir les applications connexes, les méthodes de pliage et les discussions sur l'outillage.  → Explorer les solutions et les discussions Besoin d'un prix ?Faites-nous part de vos besoins et recevez une recommandation d'outillage ainsi qu'un devis.  → Demander un devis : Parlez à nos ingénieurs en outillage   Poursuivez la série d'outillage BendmaxSuivant:Lorsque l'accès étroit n'est pas un problème, les coups aigus permettent d'aller plus loin dans l'angle.Comment la géométrie du poinçon à angle aigu crée des coudes serrés, supporte le surcintrage et prépare les pièces pour le sertissage Dans le prochain article, nous passerons de accès à l'outil pour l'angle de pliage.Un poinçon à châssis permet d'atteindre des zones difficiles d'accès, comme les angles, les cadres et les profils étroits. Mais parfois, la difficulté n'est pas de savoir si le poinçon peut atteindre la position de pliage, mais plutôt de… jusqu'où la feuille doit être formée.Lorsque l'angle inclus requis devient nettement inférieur à ce qu'un système de pliage conventionnel à 85° ou 90° peut produire efficacement, un Poinçon à angle aigu propose une solution différente.Nous allons explorer pourquoi les poinçons aigus sont généralement conçus avec des angles tels que 30°, 45° et 60°, comment l'angle de poinçonnage et la pénétration affectent le pliage final, et pourquoi l'outillage à angle aigu est également largement utilisé pour pré-pliage avant ourlet.  En cas de problème de dégagement, modifiez la géométrie du poinçon. En cas de problème d'angle de pliage, modifiez l'angle de travail. 
  • Quand les poinçons standard manquent de place, les poinçons à col de cygne prennent le relais.
    Sep 12, 2026
    Lorsque les poinçons standard n'ont plus de place,Les poinçons à col de cygne font de la placePoinçons pour presse plieuse à col de cygne pour caissons profonds, profilés en U et brides de retourDans le premier article de la série sur les outils courants pour presses plieuses Bendmax, nous avons présenté… poinçonnage standard pour presse plieuse comme base polyvalente des flexions quotidiennes.Un poinçon standard est robuste, pratique et adapté à de nombreuses opérations de pliage classiques. Cependant, certaines pièces présentent un défi différent : Le problème ne vient pas de la force de flexion, mais d'un jeu insuffisant..Les caissons profonds, les profilés en U, les brides de retour et les boîtiers à plis multiples peuvent gêner le poinçonnage droit classique avant la fin du processus de formage. Dans ce cas, augmenter la force de la machine ne résoudra pas le problème.La solution réside souvent dans une géométrie d'outil différente.Quand les poinçons standard manquent de place, les poinçons à col de cygne prennent le relais.1. Qu'est-ce qu'une poinçonneuse de presse plieuse à col de cygne ?A Poinçon à col de cygne Il s'agit d'un outil supérieur spécialisé pour presse plieuse. Son profil encastré, incurvé ou décalé crée un dégagement supplémentaire derrière la pointe du poinçon.Cette zone ouverte permet aux brides préalablement formées et aux sections profondes des pièces de se déplacer autour du corps du poinçon sans entrer en collision avec l'outillage.Comparée à une perforatrice standard classique, une perforatrice à col de cygne est particulièrement utile pour :Cintrage profond de boîtesFormation de canal en UCintrage de la bride de retourproduction d'armoires électriquesfabrication d'enceintes et de boîtiersCanaux profonds et panoramiquesOpérations de pliage en plusieurs étapesPièces à jeu interne restreintSon nom provient du profil caractéristique en forme de col de cygne de l'outil. Sa géométrie est conçue pour créer l'espace nécessaire là où un poinçon droit gênerait normalement la pièce à usiner. Bednmax - Système Amada de presse plieuse à col de cygne/poinçonneuse Bednmax - Système Amada de presse plieuse à col de cygne/poinçonneuse Presse plieuse à col de cygne/poinçonneuse à col de cygne Bednmax - Système WILA/Trumpf Bednmax - Système Bystronic de presse plieuse à col de cygne/poinçonneuse2. Pourquoi les poinçons standard manquent parfois de dégagementUne poinçonneuse standard possède un corps relativement solide et robuste. Cette conception lui confère une bonne résistance structurelle et la rend adaptée aux travaux de pliage courants.Cependant, lors de pliages complexes, la pièce ne reste pas plane.Après le premier pliage, la bride se soulève. Après plusieurs pliages, la pièce peut commencer à entourer l'outil supérieur. Lorsque la bride suivante se soulève, elle peut entrer en collision avec le corps plein du poinçon standard.Les problèmes d'interférence typiques comprennent :Un mur latéral profond frappant le corps du poingUne bride de retour heurte le poinçonUne bride préalablement pliée en contact avec le porte-outilUne boîte étroite qui devient trop étroite pour un coup de poing directUn dernier pli devient impossible car la pièce entoure l'outil.Ceci est un problème de dégagement, pas nécessairement un problème de force.La résistance mécanique résout les problèmes de charge. La géométrie résout les problèmes de dégagement.Un poinçon standard plus résistant peut supporter une force de flexion plus importante, mais il ne peut pas créer d'espace supplémentaire autour d'une bride profonde ou déjà formée.N° 11.660Bednmax - Système Amada de presse plieuse à col de cygne/poinçonneuseN° 19.226Bednmax - Système de presse plieuse Wila à col de cygne/poinçonneuseN° 15.380Bednmax - Système Trumpf - Presse plieuse à col de cygne/poinçonneuseN° 16. 500Bednmax - Système Amada de presse plieuse à col de cygne/poinçonneuse 3. Comment la géométrie en col de cygne crée plus d'espaceLa principale caractéristique d'une perforatrice à col de cygne est son col ou gorge encastré.Au lieu d'utiliser un profil plein derrière la pointe du poinçon, l'outil enlève de la matière de la zone d'interférence. Ceci crée une zone de dégagement où la bride de la pièce peut passer pendant la course de pliage.Le principe de fonctionnement est simple :• La pointe du poinçon entre en contact avec la tôle.• Le matériau commence à se former autour de la matrice en V.• Les brides précédemment pliées se déplacent vers le haut.• Le profil du poinçon encastré offre l'espace nécessaire pour ces brides.• Le pliage peut être réalisé sans que la pièce à usiner ne heurte le corps du poinçon. Cette géométrie est particulièrement précieuse lors de la formation de boîtes profondes ou de plis de retour, où la pièce se rapproche de plus en plus de l'outillage supérieur au fil des opérations successives. 4. Applications typiques des poinçonneuses à col de cygneCourbure profonde de boîtesLes boîtes profondes constituent l'une des applications les plus courantes des perforatrices à col de cygne.Lorsque les premiers côtés d'une boîte sont déjà pliés, les rebords restants peuvent se soulever près du poinçon. Un poinçon droit risque alors de heurter ces parois avant que le pliage final ne soit terminé.Le profil encastré d'une poinçonneuse à col de cygne permet aux parois de la boîte existante de se déplacer dans la zone de dégagement.Les produits typiques comprennent :• Boîtiers électriques • Armoires de commande • Boîtiers métalliques • Couvercles de machines• Boîtes en acier inoxydable • Bacs en tôle • Châssis d'équipements industrielsFormage de profilés en ULes profilés en U nécessitent souvent des rebords latéraux hauts et des espaces intérieurs étroits. Un poinçon standard peut ne pas offrir suffisamment d'espace pour le rehaussement des parois latérales.Une perforatrice à col de cygne offre un dégagement supplémentaire pour la réalisation de profils de canaux profonds tout en réduisant le risque d'interférences.Cintrage de bride de retourLes flasques de retour se replient vers le corps principal de la pièce. Cela crée une zone de pliage restreinte, difficilement accessible avec un poinçon droit.La gorge encastrée d'un poinçon à col de cygne permet à la bride de retour de passer derrière la pointe de travail pendant le formage.Composants multi-courbesCertains composants nécessitent plusieurs pliages dans différentes directions. Plus la pièce est complexe, plus les brides déjà formées peuvent gêner l'opération de pliage suivante.L'outillage à col de cygne offre une plus grande liberté de mouvement pour la pièce et peut faciliter la réalisation de séquences de pliage difficiles. 5. Coup de poing en col de cygne vs. coup de poing standard FonctionnalitéPoinçon standardPoinçon à col de cygneObjectif principalCintrage à usage généralAutorisation pour les profils complexesConception du corpsSolide et robusteEn retrait ou décaléFlexion généraleExcellentBienCintrage profond de boîtesLimité par la marge de dégagementBien adaptéFormation de canal en Udépendant de l'applicationBien adaptébrides de retourLimité dans les espaces restreintsMeilleur accèsRésistance structurelleGénéralement plus élevéCela dépend de la profondeur et de la conception de la gorgeMeilleur avantageForce et polyvalenceDégagement supplémentaire de la pièce Ces deux outils ne sont pas directement interchangeables.On choisit généralement un poinçon standard lorsque la pièce à usiner présente une géométrie classique et un dégagement suffisant. Un poinçon à col de cygne s'avère utile lorsque la pièce à usiner gêne physiquement l'utilisation de l'outil standard.6. Le principal avantage : un dégagement accru Le principal avantage d'une poinçonneuse à col de cygne n'est ni une capacité de tonnage supérieure ni un angle de pliage plus aigu.Son principal avantage est dégagement supplémentaire.Cela peut aider les fabricants :Courbes plus profondes complètesRéduire l'interférence entre le poinçon et la pièce.Formez plus facilement les brides de retour.Améliorer l'accès aux profils étroitsRéduire le besoin de découpes de dégagement spéciales sur les piècesSimplifier les séquences de pliage complexesAméliorer la flexibilité de la productionPour de nombreuses applications de poinçonnage en profondeur, la géométrie correcte du poinçon peut être plus importante que le simple choix d'un outil plus robuste. Presse plieuse à col de cygne / poinçonneuse en forme de cygne7. Le compromis structurel Le dégagement créé par une poinçonneuse à col de cygne provient de l'enlèvement de matière du corps de la poinçonneuse. Cela signifie qu'une gorge plus profonde peut réduire la section transversale supportant l'embout de travail. Plus la gorge est profonde, plus le poinçon peut devenirplus sensible à :• Charge de flexion• Déflexion de l'outil• Chargement inégal• Pression concentrée• Longueur du poinçon incorrecte• Force de formage excessive• Sélection de matrice incorrecte      Pour cette raison, une perforatrice à col de cygne ne doit pas être choisie uniquement en fonction de son apparence ou de la profondeur de sa gorge.Le dégagement requis doit être équilibré avec :• Épaisseur du matériau• Type de matériau• Rayon intérieur requis• Profondeur du boîtier ou de la bride• Longueur de flexion• Angle de poinçonnage• Ouverture de la matrice en V• Tonnage de la machine• Capacité de charge des outils• Méthode de pliage réelle Une perforatrice à col de cygne est conçue pour créer de l'espace, mais elle doit tout de même présenter une résistance structurelle suffisante pour l'application visée. 8. Pourquoi la profondeur de la gorge est importante La profondeur de la gorge détermine l'espace disponible derrière la pointe du poinçon.Une gorge peu profonde peut convenir à :• Brides de retour courtes•Profondeurs de boîte modérées•Petits canaux•Amélioration générale du dégagement Une gorge plus profonde peut être nécessaire pour :•Murs hauts en forme de boîte•Profils en U profonds•brides de retour longues•Enceintes aux dimensions internes restreintes•Pièces complexes à plusieurs coudes Cependant, une gorge plus profonde n'est pas toujours préférable. Une gorge très profonde peut réduire la rigidité de l'outil et limiter la charge de flexion admissible.La bonne approche consiste à sélectionner le profondeur de gorge minimale assurant le dégagement requis, tout en conservant une résistance et une stabilité suffisantes.    9. Séquence de poinçonnage à col de cygne et de pliage de la boîte Le choix des outils n'est qu'un aspect de la réussite du cintrage de boîtes. La séquence de cintrage influe également sur le jeu.Pour de nombreux composants de forme parallélépipédique, il est conseillé aux opérateurs de commencer par plier les ailes les plus courtes. Cela permet de préserver l'accès pour les pliages ultérieurs et de réduire le risque d'encercler le poinçon avec des parois déjà formées.Avant la production, vérifiez :La hauteur de chaque brideLa distance entre les murs opposésLa profondeur de la gorge du poinçonLa longueur du segment de poinçonDimensions du porte-outilLa machine lumière du jourLa position du dernier virageLa possibilité d'interférences aux coinsPour les boîtes étroites ou entièrement fermées, des outils segmentés ou des sections de corne spéciales peuvent être nécessaires. Un seul poinçon à col de cygne ne peut pas résoudre tous les problèmes de dégagement horizontal ou d'angle.  10. Les poinçons à col de cygne ne constituent pas une solution universelle Bien que les poinçonneuses à col de cygne offrent un dégagement plus important, elles n'éliminent pas toutes les limitations de pliage.Une perforatrice à col de cygne peut ne pas convenir dans les cas suivants :La charge de flexion requise est trop élevée.La profondeur de la gorge est insuffisante.La profondeur du boîtier dépasse le dégagement disponible pour la machine.L'outil est trop long pour la charge requiseLa pièce à usiner nécessite un dégagement aux deux extrémités du poinçon.La pièce nécessite un décalage ou un profil de cornet spécial.La puce V-die sélectionnée ne correspond pas à l'application.Dans ces situations, la solution peut impliquer :Poinçonneuses à col de cygne segmentéesOffrir une plus grande flexibilité pour les pièces complexes et les exigences de dégagement localisées.Coups de corneUtile pour atteindre des zones étroites ou confinées nécessitant un accès supplémentaire autour de la perforatrice.Poignets de ceintureUn poinçon étroit à pointe biseautée, adapté aux zones de pliage étroites et aux profils restreints.Perforations de fenêtreConçu pour répondre aux exigences de dégagement spécifiques autour de sections préalablement formées ou de profils fermés.Outils de formage personnalisésSpécialement conçu lorsque les géométries de poinçonnage standard ne permettent pas de répondre aux exigences de la pièce.Une séquence de flexion différenteQuels que soient vos besoins, CARESTONE est à vos côtés.Une presse plieuse avec une lumière du jour plus importanteUn espace d'ouverture plus important peut être nécessaire pour les pièces très profondes ou complexes.Une force de formage plus faible ou une méthode de pliage alternativeL'ajustement de la méthode de pliage peut s'avérer utile lorsque le dégagement de l'outillage ou la charge deviennent des limitations. Le choix du meilleur outillage dépend de la géométrie complète de la pièce et non d'une seule dimension.11. Comment choisir la bonne perforatrice à col de cygne Avant de choisir une perforatrice à col de cygne, veuillez consulter les informations suivantes.Géométrie de la pièceFournir le dessin de la pièce finie, en précisant notamment la hauteur et la position des brides préalablement formées.Matériau et épaisseurLe type et l'épaisseur du matériau influent sur la force de pliage requise, le rayon intérieur et la charge de l'outil.Autorisation requiseMesurez la distance entre la ligne de pliage et la bride ou le mur qui interfère.Angle de poinçonnage et rayon du nezL'angle du poinçon et le rayon du nez doivent correspondre à l'opération de pliage requise et à la matrice en V sélectionnée.Capacité de la machineVérifiez la force de la machine, la longueur de pliage, l'éclairage et le système de serrage avant de choisir l'outil. Capacité de chargeLa charge admissible du poinçon à col de cygne doit être adaptée à l'application prévue. Ne présumez pas que l'outil puisse exploiter toute la capacité de la presse plieuse. Système d'outillageVérifier l'interface de l'outillage de la presse plieuse, par exemple :Système AmadaSystème TrumpSystème WILASystème BystronicSystème LVD  12. Gooseneck Punches de Bendmax Bendmax fabrique des poinçons et des matrices pour presses plieuses destinés aux applications de pliage standard et spécialisées.Nos solutions de poinçonnage à col de cygne sont conçues pour fournir :  Dédouanement fiableLes profilés encastrés créent un espace supplémentaire pour les boîtes profondes, les profilés en U et les brides de retour. Géométrie de précisionL'usinage et le meulage précis contribuent à maintenir des dimensions de poinçonnage et des performances de formage constantes. Sélection des matériaux appropriésSelon l'application, l'outillage Bendmax peut être fabriqué à partir de matériaux tels que le C45 ou le 42CrMo. Personnalisation basée sur l'applicationDifférentes profondeurs de gorge, angles de poinçonnage, hauteurs et longueurs de travail peuvent être envisagés en fonction des exigences de la pièce et de la machine du client. Compatibilité du systèmeDes outils peuvent être fournis pour les systèmes de presses plieuses couramment utilisés, sous réserve de confirmation de l'interface et des dimensions requises. Pour les poinçons à col de cygne sur mesure, les clients peuvent fournir un dessin de la pièce, l'épaisseur du matériau, l'angle de pliage, la hauteur de la bride et les informations relatives à la machine. Bendmax peut alors évaluer le jeu requis et recommander une conception d'outillage adaptée.13. Quand faut-il choisir une perforatrice à col de cygne ? Un poinçon à col de cygne est une option intéressante lorsque :Un poinçon standard entre en collision avec la pièce à usinerLa pièce présente des parois latérales profondes.La pièce comprend de longs rebords de retourUn profilé en U nécessite un dégagement interne supplémentaire.La séquence de flexion crée des interférencesLa pièce devient difficile à faire pivoter ou à repositionner.Une poinçonneuse conventionnelle ne peut pas atteindre la ligne de pliage requise La question clé n'est pas :« Ai-je besoin d'un coup de poing plus fort ? »C'est:« La pièce à usiner a-t-elle besoin de plus d'espace autour du poinçon ? »Si la réponse est oui, une perforatrice à col de cygne pourrait être la prochaine étape idéale.14. La leçon d'ingénierieLe poinçon standard de la presse plieuse est un outil polyvalent essentiel pour le pliage quotidien. Cependant, lorsque des profils profonds, des brides de retour ou des parois déjà formées commencent à gêner l'outillage, une géométrie différente s'impose.Une poinçonneuse de presse plieuse à col de cygne crée un dégagement supplémentaire derrière la pointe de travail, aidant les fabricants à former plus efficacement des boîtes profondes, des profilés en U et des brides de retour.Son principal avantage est clair :Une poinçonneuse standard offre robustesse et polyvalence. Une poinçonneuse à col de cygne offre l'espace nécessaire aux pliages complexes.Le choix optimal doit toujours trouver un équilibre entre le dégagement, la résistance de l'outil, la capacité de la machine et la géométrie de la pièce.Dans le prochain article de la série sur les outils courants pour presses plieuses Bendmax, nous explorerons un autre profil de poinçon spécialisé et expliquerons dans quels cas il devient plus approprié qu'un poinçon à col de cygne classique.15. La FAQLe poinçon standard de la presse plieuse est un outil polyvalent essentiel pour le pliage quotidien. Cependant, lorsque des profils profonds, des brides de retour ou des parois déjà formées commencent à gêner l'outillage, une géométrie différente s'impose.Une poinçonneuse de presse plieuse à col de cygne crée un dégagement supplémentaire derrière la pointe de travail, aidant les fabricants à former plus efficacement des boîtes profondes, des profilés en U et des brides de retour.Son principal avantage est clair :1. Pouvez-vous fabriquer des outils de presse plieuse sur mesure ?Oui. Bendmax fabrique des poinçons, des matrices et des outillages sur mesure pour presses plieuses, en fonction de vos dessins, dimensions, matériaux, épaisseurs et exigences de pliage. 2. De quelles informations avez-vous besoin pour établir un devis ?Veuillez fournir le plan d'outillage ou le plan de la pièce, le modèle de la presse plieuse, le système d'outillage, le matériau, l'épaisseur, l'angle de pliage, le rayon intérieur et la longueur requise. Des photos ou des échantillons sont également utiles. 3. Quels matériaux sont utilisés pour l'outillage de votre presse plieuse ?Nous utilisons généralement les aciers C45 et 42CrMo, sélectionnés en fonction de la conception de l'outillage et des exigences de l'application. Des exigences particulières en matière de matériaux peuvent également être étudiées. 4. Quel est le degré de dureté atteint par votre outillage ?En fonction de la conception de l'outillage, le corps est généralement trempé à HRC 30–35, tandis que la zone de travail peut atteindre environ HRC 54–60 pour une meilleure résistance à l'usure et une durée de vie accrue. 5. Comment garantissez-vous la précision de l'outillage ?Nous utilisons des équipements d'usinage, de rectification et d'inspection CNC de précision pour contrôler les dimensions, la précision du profil, la rectitude et la dureté, avec une précision d'outillage typique allant jusqu'à ±0,02 mm. 6. Quel est votre délai de production ?Le délai de livraison dépend du type d'outillage, de la quantité et des exigences de personnalisation. L'outillage standard est généralement disponible plus rapidement, tandis que l'outillage sur mesure nécessite un temps supplémentaire d'ingénierie et de production. 7. Pouvez-vous fabriquerOui. Nous prenons en charge les commandes OEM et les commandes en gros, y compris la fabrication d'outillage selon les plans, les spécifications et les systèmes d'outillage requis par le client. 8. Expédiez-vous des outils de presse plieuse dans le monde entier ?Oui. Bendmax fournit des outils de presse plieuse à des clients du monde entier et peut prendre en charge l'emballage pour l'exportation, la coordination des expéditions et le service après-vente. 9. Pouvez-vous m'aider à choisir l'outillage de presse plieuse approprié ?Oui. Veuillez nous communiquer le modèle de votre machine, l'outillage existant, le dessin de la pièce ou vos exigences de pliage. Nos ingénieurs vous recommanderont une solution d'outillage sur mesure, qu'il s'agisse de poinçonnage ou de matrice.Poursuivez votre parcours de pliageDétails du produitApprenez-en davantage sur cet outillage, ses spécifications et sa compatibilité.→ Découvrez le produit : Perforatrice standard Solutions connexesVoir les applications connexes, les méthodes de pliage et les discussions sur l'outillage.→ Explorer les solutions et les discussions Besoin d'un prix ?Faites-nous part de vos besoins et recevez une recommandation d'outillage ainsi qu'un devis.→ Demander un devis : Parlez à nos ingénieurs en outillage   Poursuivez la série d'outillage BendmaxSuivant:Quand l'espace de pliage se restreint, les poinçons à ceinture trouvent leur chemin Dans le prochain article, nous passerons du dégagement en profondeur à l'accès par pliage étroit et nous présenterons le poinçon à châssis.Également appelée poinçon standard étroit, le poinçon à châssis se caractérise par un corps fin et une pointe inclinée vers l'intérieur. Cette géométrie permet à l'outil d'atteindre des zones de pliage difficiles d'accès où un poinçon conventionnel pourrait gêner la pièce à usiner.Nous explorerons sa structure, ses applications typiques et ses différences avec les poinçonneuses standard et à col de cygne, notamment pour les cadres de portes, les cadres de fenêtres, les profils de châssis et les sections étroites de tôle.  
  • Poinçon standard pour presse plieuse : la base polyvalente du pliage quotidien
    Sep 04, 2026
    Poinçon standard pour presse plieuse : la base polyvalente du pliage quotidienConçue pour résister à des charges de flexion élevées, assurer une production fiable et un formage polyvalent de la tôle.Dans de précédents articles du blog Bendmax, nous avons partagé de nombreux articles sur les solutions de pliage, les applications d'outillage et les comparaisons de produits. Ces articles se concentrent sur des défis de pliage spécifiques et des solutions pratiques.Lorsqu'on se forme à l'outillage des presses plieuses, on trouve souvent des informations éparses : un profil de poinçon ici, un guide de sélection des matrices là, et un exemple d'application sur une autre page. Ce qui manque souvent, c'est une compréhension claire et systématique des outils couramment utilisés en pliage sur presse plieuse.C’est pourquoi nous lançons notre prochaine série d’outils courants pour presses plieuses.Dans cette série, nous présenterons un à un les poinçons, matrices et accessoires d'outillage courants pour presses plieuses, vous aidant ainsi à mieux comprendre le fonctionnement de ces outils et les raisons de l'existence de différentes conceptions.Du point de vue d'un ingénieur, nous explorerons les principes de conception, les fonctions, les caractéristiques de fonctionnement et les applications typiques de chaque outil. Plus important encore, nous examinerons les questions d'ingénierie sous-jacentes à l'outillage :Pourquoi certains poinçons sont-ils droits tandis que d'autres sont en col de cygne ? Pourquoi existe-t-il des matrices en V avec différentes ouvertures ? Quand faut-il choisir un poinçon standard plutôt qu'un poinçon en col de cygne ? Et que faire lorsque l'outillage standard ne permet pas d'obtenir la pièce souhaitée ?Plutôt que de simplement énumérer les spécifications du produit, nous souhaitons expliquer pourquoi un outil est conçu de cette manière, quel problème il est censé résoudre, comment il fonctionne pendant le processus de pliage et quand son choix est judicieux.Nous espérons que cette série pourra devenir une référence pratique pour les personnes qui découvrent l'industrie de l'outillage pour presses plieuses, qu'il s'agisse d'opérateurs de machines, d'acheteurs d'outillage, d'ingénieurs commerciaux, de concepteurs, de fabricants ou simplement de personnes qui commencent à apprendre le fonctionnement de l'outillage pour presses plieuses.Mais cette série n'a pas vocation à être un guide technique à sens unique.Nous pensons que la véritable connaissance de l'outillage provient des questions, des applications et de l'expérience pratique du pliage.Si vous avez des questions concernant les poinçons ou les matrices, si vous ne savez pas quel système d'outillage convient à votre presse plieuse, ou si vous essayez de plier une pièce particulière mais que vous ne savez pas comment la former, n'hésitez pas à nous contacter.Vous pouvez nous fournir votre dessin, les dimensions, le matériau, l'épaisseur, l'angle de pliage et toute autre information nécessaire, ou simplement décrire le problème rencontré. Nous serons ravis d'étudier avec vous les différentes options d'outillage et de trouver une solution adaptée.Car la meilleure solution d'outillage ne commence pas toujours par un numéro de produit. Parfois, elle commence par une question.Bienvenue dans la série d'outils courants pour presses plieuses Bendmax :Commencez par la forceLors du choix d'un poinçon pour presse plieuse, de nombreux travaux de pliage ne nécessitent pas un outil complexe.Ils ont besoin de quelque chose de solide, de stable et de fiable.C'est là qu'intervient le poinçon standard ultra-résistant.Figurant parmi les outils supérieurs les plus utilisés pour le pliage sur presse plieuse, le poinçon standard est conçu selon un principe d'ingénierie simple : fournir une géométrie de travail robuste capable de supporter des charges de pliage exigeantes tout en restant suffisamment polyvalente pour la production quotidienne.Pour le pliage général de tôles, cette combinaison de résistance, de stabilité et de flexibilité fait du poinçon standard un élément fondamental d'un système d'outillage de presse plieuse moderne.Mais la résistance n'est pas la solution à tous les problèmes de flexion.À mesure que les pièces deviennent plus profondes, que les profils se complexifient et que les brides de retour s'étendent davantage autour du poinçon, un autre problème commence à apparaître :Il se peut tout simplement qu'il n'y ait pas assez d'espace autour du punch.Et cela nous amène à la question suivante de notre série sur l'outillage :Que se passe-t-il lorsque le poinçon standard est à court d'espace ?La solution n'est pas toujours de frapper plus fort.Parfois, la réponse réside dans une géométrie différente.Quand les poinçons standard manquent de place, les poinçons à col de cygne prennent le relais.1. Qu'est-ce qu'un poinçon de presse plieuse standard ?Un poinçon standard est l'outil supérieur installé sur une presse plieuse pour former la tôle contre une matrice en V inférieure.Lors du pliage, le poinçon descend et force la pièce à usiner dans l'ouverture de la matrice. En pliage à l'air, la tôle est soutenue par les épaulements de la matrice en V tandis que le poinçon contrôle la position et la profondeur du pli.La poinçonneuse standard est conçue pour une large gamme d'opérations de pliage courantes, notamment :Flexion générale à 90°Fabrication de tôleriepliage de plaquesComposants structurauxArmoires et enceintesCadres et supportstravaux de fabrication généraleSon corps relativement robuste offre une bonne résistance aux charges de flexion, tandis que le nez de travail détermine la manière dont la force est transférée au matériau.En termes simples :Le poinçon standard est l'outil polyvalent et fiable du système d'outillage de la presse plieuse.2. Pourquoi un coup de poing standard nécessite-t-il un corps robuste ?Le pliage sur presse plieuse génère des forces de formage importantes.Le poinçon doit résister à ces forces de manière répétée sans déformation excessive, instabilité ou usure prématurée.Un corps de frappe robuste contribue à fournir :Haute stabilité structurelleMeilleure résistance aux charges de flexionPositionnement cohérent des outilsFiabilité dimensionnelle à long termeMeilleure adéquation à une production exigeantePour certaines configurations Bendmax à usage intensif, l'outillage peut être conçu pour des applications à charge élevée, certaines conceptions atteignant une capacité de charge maximale de 1000 kN/m.Toutefois, ce chiffre doit toujours être considéré comme une valeur spécifique au produit, et non comme une capacité universelle pour chaque poinçonneuse standard.La charge admissible réelle dépend de facteurs tels que :géométrie du poinçonMatérielHauteur de l'outilCoupe transversaleRayon de travailMéthode de pliageCapacité de la machineGéométrie de la pièceIl s'agit d'une distinction importante lors du choix d'outillage robuste.Un punch d'apparence plus robuste n'est pas forcément un punch de plus grande capacité.La conception complète de l'outil détermine sa charge de travail.3. La géométrie à l'origine du jeu à bride courteUn poinçon standard n'est pas simplement un bloc droit d'acier trempé.Son profil est soigneusement conçu autour de la zone de pliage.De nombreux modèles de poinçons standard présentent un léger relief concave sur la face intérieure tout en conservant des faces extérieures relativement plates.Cette géométrie crée un dégagement utile autour de la pièce à usiner.Pour certaines applications à bride courte, cela signifie que la bride peut se rapprocher du corps du poinçon sans interférence immédiate.Par conséquent, certaines applications qui semblent nécessiter une perforatrice à col de cygne spéciale peuvent tout de même être réalisées avec une perforatrice standard conçue de manière appropriée.Mais il y a une limite.Le poinçon standard reste fondamentalement un outil relativement solide et robuste.Lorsque la pièce à usiner devient plus profonde ou que la bride de retour s'étend davantage autour du poinçon, le dégagement disponible peut devenir insuffisant.C’est là que la géométrie de l’outillage devient plus importante que la simple augmentation de sa résistance.4. Force de poinçonnage vs. Jeu de la pièceIl s'agit là d'un des concepts les plus importants dans le choix de l'outillage pour presse plieuse.Imaginez deux problèmes différents.Problème A : La charge de flexion est trop élevée.La solution peut impliquer :Un coup de poing plus puissantUn dé plus fortUn matériau appropriéOutillage plus grandUne machine de plus grande capacitéProblème B : La pièce à usiner gêne physiquement le poinçonnage.La solution est différente.Augmenter la force de frappe ne crée pas de dégagement supplémentaire.Si la pièce à usiner heurte le corps du poinçon avant que le pliage ne soit terminé, le problème est géométrique.Il vous faut un outil qui offre plus d'espace.Cette distinction peut se résumer simplement :La résistance mécanique résout les problèmes de charge. La géométrie résout les problèmes de dégagement.C’est précisément pour cela qu’il existe différents profils de poinçonnage.5. Pourquoi utilise-t-on couramment des poinçons standard à 85° ?L'outillage de presse plieuse est disponible dans différents angles de poinçonnage, y compris des configurations autour de 85°, 86° et 88°.Un poinçon à 85° ne signifie pas que la pièce finie aura automatiquement un pli à 85°.Dans de nombreuses applications de pliage à l'air, la géométrie du poinçon et de la matrice est choisie pour fournir le dégagement de formage requis et la capacité de surpliage pour produire des angles d'environ 90°.L'angle de courbure final dépend de plusieurs variables, notamment :angle de poinçonnageangle de la matriceouverture de la matrice Vrayon du nez de poinçonType de matériauÉpaisseur du matériauProfondeur de courbureretour élastique du matériauContrôle et répétabilité des machinesPar conséquent, l'angle de poinçonnage doit être considéré comme faisant partie intégrante du système de pliage complet plutôt que comme une solution unique au retour élastique. Système AMADA Presse plieuse standard Poinçon n° 11.201 Système AMADA, poinçon standard pour presse plieuse n° 11.230 Système AMADA, poinçon standard pour presse plieuse n° 10.142 Poinçon standard Wila System Type II n° 14.0206. L'importance du rayon du nez en poingLe rayon de courbure du poinçon influence directement le contact entre le poinçon et la tôle.Un rayon plus petit peut convenir aux applications nécessitant un cintrage intérieur plus serré, tandis qu'un rayon plus grand peut être nécessaire pour des matériaux plus épais ou des applications où il faut éviter une contrainte de surface excessive.Le rayon correct dépend de :Matériau + Épaisseur + Ouverture en V + Rayon intérieur requis + Méthode de pliagePour cette raison, Bendmax ne recommande pas de choisir une poinçonneuse uniquement en fonction de son angle nominal.La géométrie complète du poinçon doit correspondre à la matrice inférieure et à l'application réelle.7. Matériau standard des poinçons : Pourquoi Bendmax utilise l’acier 42CrMoPour l'outillage de presse plieuse Bendmax, l'acier 42CrMo est sélectionné pour les applications nécessitant une combinaison de résistance, de ténacité et de résistance à l'usure.Ce matériau est particulièrement adapté aux outillages de presse plieuse exigeants, car l'outil doit résister de manière répétée à des charges de formage concentrées.Bendmax s'attache également à renforcer les zones soumises à un contact direct et à l'usure.Matériaux d'outillage BendmaxMatériel: 42CrMoRayon de travail / Rayon d'entrée Dureté : 54–60 HRCLe durcissement du rayon de travail et du rayon d'entrée contribue à améliorer la résistance à :PorterDéformation de surfaceChargement par contact répétéDommages au bord de travailL'objectif n'est pas simplement de rendre l'outil entier extrêmement difficile.Un outil de presse plieuse nécessite un juste équilibre entre résistance, robustesse, dureté et stabilité dimensionnelle.8. Rectification de précision : bien plus qu’une surface lisseLe meulage de précision est une étape importante de la fabrication des outils pour presses plieuses.Les surfaces de travail doivent conserver une géométrie précise afin que les différents segments d'outils puissent fonctionner ensemble de manière cohérente.L'usinage et la rectification de précision permettent de contrôler :Dimensions de l'outilRayon de travailrectitude de l'outilParallélismeCohérence des segmentsQualité de surfaceMeule de formagePour l'outillage segmenté, la cohérence dimensionnelle devient particulièrement importante.Une petite différence entre des segments adjacents peut influencer les conditions de contact et, en fin de compte, affecter la régularité de la flexion.C’est pourquoi l’outillage de précision ne consiste pas simplement à produire un outil qui « paraît précis ».La géométrie doit rester précise aux endroits stratégiques lors du pliage proprement dit.Présentation des outils de presse plieuse standard Bendmax9. Une perforatrice standard peut-elle manipuler des matériaux épais ?Oui, à condition que le poinçon soit correctement conçu et adapté à l'application.Les poinçons standard robustes sont généralement choisis lorsque l'application exige des charges de flexion plus élevées et une structure d'outil robuste.Toutefois, le choix des outils ne doit jamais reposer uniquement sur l'épaisseur du matériau.L'ingénieur doit également prendre en compte :résistance des matériauxÉpaisseur du matériauLongueur de courburerayon de courbure intérieurouverture de la matrice VForce de flexion requisetonnage de machinescapacité de charge de l'outilGéométrie de la piècePour les applications exigeantes, le système d'outillage doit toujours être vérifié comme un système complet.10. Coup de poing standard contre coup de poing en col de cygneC’est là que la différence entre les deux outils devient très claire.FonctionnalitéPoinçon standard robustePoinçon à col de cygnePrincipal avantageForce et polyvalenceAutorisationConception du corpsRobuste / solideGéométrie encastrée/à col ouvertFlexion généraleExcellentBienApplications intensivesOption fortedépendant de l'applicationJeu à bride courteBon dans les modèles appropriésExcellentBoîtes profondesLimité par la géométrieExcellentProfils en ULimité par la géométrieExcellentbrides de retourdépendant de l'applicationMeilleur accèsProfils complexesLimitéMieux adaptéObjectif principal de l'ingénierieGérer les charges de flexionÉviter l'interférence outil/pièceLe point essentiel est :Les coups de poing en col de cygne ne sont pas simplement des « coups de poing standards plus puissants ».Ils résolvent un problème d'ingénierie différent.Un poinçon standard privilégie la robustesse structurelle et les performances générales.Un poinçon à col de cygne modifie la géométrie de l'outil supérieur pour créer un dégagement supplémentaire.11. Quand faut-il choisir un poinçon standard ?Un punch standard est généralement un excellent choix lorsque :La pièce a une géométrie conventionnelleIl y a suffisamment d'espace autour du poinçon.Des charges de flexion élevées sont attendues.Une production à usage général est nécessaireLes brides courtes peuvent être formées sans interférence.Une solution d'outillage robuste et économique est préférable.Pour de nombreux ateliers de fabrication, cela fait du poinçon standard le premier outil à envisager.Il n'y a aucune raison d'utiliser un poinçon spécialisé lorsqu'un poinçon standard offre déjà les performances requises.12. Quand un poinçon standard n'est-il plus l'outil approprié ?La situation change lorsque la pièce à usiner commence à gêner le poinçon.Les signes avant-coureurs typiques comprennent :sections de caisson profondesProfilés en U étroitsbrides de retour longuesCanaux profondsEspaces intérieurs restreintsProfils complexes à plusieurs coudesInterférence entre le poinçon et la pièceÀ ce stade, choisir un poinçon standard plus puissant ne résout pas nécessairement le problème.La question devient :Comment créer plus d'espace dans le virage ?Cette question nous amène directement à l'article suivant de la série Bendmax.13. Pourquoi les poinçons standard Bendmax ?Bendmax conçoit ses poinçons standard en fonction de trois exigences pratiques :ForceLa construction en acier 42CrMo offre une base solide pour les applications de flexion exigeantes.PrécisionL'usinage et la rectification de précision contribuent à maintenir une géométrie d'outil et une précision dimensionnelle constantes.Efficacité de la productionLes profils de poinçonnage standard sont largement utilisés, ce qui permet à Bendmax de maintenir une production efficace et de prendre en charge les commandes répétées, les besoins en gros et des délais de livraison raisonnables.Pour les clients achetant de l'outillage en grande quantité, la production standardisée contribue également à améliorer la cohérence d'une commande à l'autre.14. La leçon d'ingénierieLe poinçon standard nous enseigne une leçon importante concernant l'outillage des presses plieuses :Ne résolvez pas tous les problèmes par la force.Un outil robuste est précieux lorsque le défi consiste à résister à une charge de flexion.Mais lorsque la pièce à usiner ne peut pas se déplacer physiquement autour de l'outil, la résistance n'est plus le problème principal.L'outil nécessite une géométrie différente.Et c'est là que commence notre prochaine solution d'outillage.Poursuivez votre parcours de pliageDétails du produitApprenez-en davantage sur cet outillage, ses spécifications et sa compatibilité.→ Découvrez le produit : Perforatrice standardSolutions connexesVoir les applications connexes, les méthodes de pliage et les discussions sur l'outillage.→ Explorer les solutions et les discussionsBesoin d'un prix ?Faites-nous part de vos besoins et recevez une recommandation d'outillage ainsi qu'un devis.→ Demander un devis : Parlez à nos ingénieurs en outillagePoursuivez la série d'outillage BendmaxSuivant:Quand les poinçons standard manquent de place, les poinçons à col de cygne prennent le relais.Comment la géométrie à col de cygne à dégagement élevé résout les problèmes de dégagement que les poinçons standard ne peuvent pas résoudreDans le prochain article, nous passerons de la résistance au dégagement et examinerons comment les poinçons à col de cygne sont conçus pour les boîtes profondes, les profilés en U, les brides de retour et autres applications où un poinçon standard conventionnel peut interférer physiquement avec la pièce à usiner.
  • Outillage sur mesure pour presses plieuses : quand les outils standard ne suffisent pas
    Aug 15, 2026
      Outillage sur mesure pour presses plieuses : quand les outils standard ne suffisent pas L'outillage standard des presses plieuses permet de réaliser une gamme étonnamment large d'opérations de pliage. Poinçons standard, matrices en V, poinçons à col de cygne, outils de rayon et outils de sertissage couvrent la plupart des applications courantes.Mais tôt ou tard, une pièce arrive qui semble dire :« Bien essayé. Vos outils habituels ne fonctionneront pas ici. »C’est généralement à ce moment-là que l’outillage sur mesure pour presses plieuses entre en jeu.L'outillage sur mesure ne consiste pas à fabriquer quelque chose d'inhabituel juste pour le plaisir. Il s'agit de concevoir un outil en fonction d'un besoin spécifique. géométrie de la pièce, matériau, machine, séquence de pliage et exigences de production lorsque l'outillage standard ne permet plus d'obtenir le résultat souhaité.  1. Quand avez-vous réellement besoin d'outillage sur mesure ? La première question n'est pas « Pouvez-vous fabriquer un outil sur mesure ? »La question la plus pertinente est :« En ai-je vraiment besoin ? »Si un poinçon et une matrice standard peuvent produire le pli requis de manière sûre et constante, il y a généralement peu de raisons de réinventer l'outillage. Le recours à des outils sur mesure devient judicieux lorsque les outils standard engendrent des problèmes tels que : •La géométrie de courbure requise ne peut être réalisée.•La bride est trop courte ou trop profonde.•La pièce à usiner gêne le poinçonnage standard•Plusieurs coudes doivent être réalisés en une seule configuration.•Un rayon ou un angle spécial est requis•La pièce nécessite un décalage ou un pliage en Z•L'outillage standard provoque des marques ou des déformations•Le processus de production nécessite une opération de formage dédiée•Le temps d'installation doit être réduit.•La même pièce spéciale est produite à plusieurs reprises•La pièce doit être totalement exempte de marques d'outils. Autrement dit:Si la pièce est inhabituelle, l'outillage devra peut-être l'être aussi.   2. L'outillage sur mesure commence par la pièce, pas par l'outil. Une erreur fréquente consiste à commencer la discussion par :«Il nous faut un coup de poing spécial.»C'est un peu trop tôt.Une conception d'outillage sur mesure adéquate commence par pièce.Le concepteur d'outillage doit comprendre :MatérielLes informations typiques comprennent :Qualité du matériauÉpaisseurRésistance à la tractionlimite d'élasticitéÉtat de surfacePar exemple, plier aluminium de 1,5 mm et acier haute résistance de 10 mm Il ne s'agit évidemment pas du même travail. La géométrie de l'outillage, l'ouverture de la matrice, le rayon du poinçon et la force de pliage requise peuvent être totalement différents.Géométrie des piècesLes dimensions importantes comprennent :Dimensions générales de la piècelongueurs de brideangles de pliageRayons de courbure intérieursDimensions décaléesTrous et découpesZones en relief ou forméesexigences d'autorisationMême un petit détail peut déterminer si un outil standard fonctionnera.Informations sur la machineL'outillage doit également être adapté à la presse plieuse.Les paramètres importants de la machine comprennent :Fabricant et modèle de presse plieusetonnage maximalLongueur de flexionSystème d'outillagetype de porte-poinçontype de porte-matriceHauteur maximale de l'outillageMéthode de serragelumière du jour disponibleUne perforatrice personnalisée, même magnifiquement conçue, n'est pas très utile si elle n'est pas compatible avec la machine.  "Pour plus d'informations, consultez nos articles connexes.[Comment calculer le tonnage d'une presse plieuse pour différents outillages (Guide complet 2026)][Comment choisir l'outillage de presse plieuse adapté en fonction de la force de pliage][Qu’est-ce que l’outillage de presse plieuse ? Le guide ultime pour les fabricants]  3. Les outils de presse plieuse personnalisés les plus courants Outillage sur mesure peut prendre de nombreuses formes. Certaines sont tout à fait uniques, tandis que d'autres sont essentiellement des versions modifiées d'outils standard.Voici plusieurs exemples courants. Poinçons personnalisés Un poinçon sur mesure peut être nécessaire lorsqu'un poinçon standard interfère avec la pièce à usiner. Les modèles typiques comprennent :Poinçons à col de cygne extra-profondsPoins étroitsCoups prolongésCoups de poing à angle spécialCoups de rayonCoups décaléspoinçons de formage personnalisés poinçons de formage multi-étapes  Par exemple, une pièce à usiner de forme rectangulaire profonde peut entrer en collision avec un poinçon droit standard. poinçon à col de cygne ou décalé peut fournir le dégagement supplémentaire nécessaire pour compléter le cintrage. 4. Matrices personnalisées Le même principe s'applique à l'outillage inférieur.Une filière en V standard convient parfaitement au cintrage pneumatique conventionnel, mais des applications spéciales peuvent nécessiter : • Ouvertures en V personnalisées• Plusieurs ouvertures en V• Matrices asymétriques en V• Matrices décalées• Le rayon meurt• Matrices en forme de U• Matrices à quatre voies• Matrices réglables• Matrices de formage L'ouverture de la matrice est particulièrement importante car elle affecte la relation entre épaisseur du matériau, rayon intérieur, force de flexion et longueur minimale de la bride.Pour le cintrage pneumatique conventionnel, un point de départ couramment utilisé est :V ≈ 6–8 × épaisseur du matériauMais il ne s'agit pas d'une règle universelle. La résistance du matériau, le rayon souhaité, la géométrie de l'outillage et la capacité de la machine sont autant de facteurs importants.C’est précisément pourquoi l’outillage sur mesure doit être conçu en fonction de l’application réelle plutôt que de simplement copier une dimension d’un catalogue.   5. Quand un seul outil peut remplacer plusieurs outils Voici l'un des principaux avantages de l'outillage sur mesure :Il est parfois possible de transformer plusieurs opérations en une seule.Imaginez une pièce qui nécessite normalement :pliage standardChangement d'outilCourbure décaléeChangement d'outilFormation finaleUn outil de formage spécialement conçu peut combiner plusieurs de ces opérations en une seule configuration.Cela peut réduire :temps de changement d'outiltemps de configuration de la machineManipulation par l'opérateurErreurs de positionnementvariabilité de la productionPour la production en grande série, même en économisant 30 secondes par partie peut devenir important.Par exemple, à raison de 500 pièces par mois :0,5 min × 500 = 250 minutesC'est plus que 4 heures de temps de production économisé chaque mois.Et cela ne tient qu'à une seule petite amélioration.  6. Outillage sur mesure pour un pliage sans marques Le marquage de surface est une autre raison fréquente de choisir une personnalisation.Les matrices V standard peuvent laisser des marques sur :Acier inoxydableAluminiumFeuille prépeintepanneaux décoratifspièces revêtues de poudreSurfaces à haute visibilitéSi la qualité esthétique est importante, une confection sur mesure matrice sans marquage ou non marquante Il s'agit peut-être d'une meilleure solution.Selon l'application, l'outillage peut utiliser :inserts en polyuréthaneRouleaux spéciauxInserts remplaçablesGéométrie de la matrice modifiéeSurfaces de contact à faible frottementL'objectif est simple :Pliez la feuille sans laisser de souvenir en forme d'outil.Cela peut s'avérer particulièrement précieux lorsque la pièce finie ne peut être polie, repeinte ou retravaillée d'une autre manière après pliage.  Matrice en V rotative et réglable Bendmax  Matrice de pliage sans marquage pour barres rondes Bendmax  Outillage Bendmax Wing Bending Plus  Porte-matrices et inserts Bendmax PU sans marquage  Film protecteur Bendmax  Matrice en V rotative Bendmax    7. Outillage sur mesure pour le pliage en Z et le pliage décalé Le cintrage décalé est une autre application classique d'outillage sur mesure.Un coude en Z nécessite généralement deux coudes parallèles avec un décalage contrôlé entre eux.Vous pouvez effectuer l'opération à l'aide de plusieurs outils standard, mais un outil dédié est nécessaire. Outil de pliage en Z peut parfois rendre le processus plus rapide et plus cohérent.Les dimensions clés sont généralement :Épaisseur du matériauHauteur de décalageangle de pliagelongueur de la brideRayon intérieurAutorisation requisePour une production en série, un outil de décalage dédié peut s'avérer beaucoup plus judicieux que la mise en place répétée de plusieurs poinçons et matrices standard.  8. Ourlet et aplatissement : un autre cas particulier Faire un ourlet semble simple.Ce n'est pas toujours le cas.Un procédé d'ourlet typique consiste d'abord à plier la feuille, puis à aplatir le bord plié.Selon le matériau et la conception de la pièce, le procédé peut nécessiter :poinçons d'ourlageCoups aplatissants matrices d'aplatissementOutillage à ressortOutils de planage hydrauliquesOutils de formage personnalisésL'outillage doit offrir un dégagement suffisant pour la bride pré-pliée tout en contrôlant la géométrie finale aplatie.Pour les pièces de production nécessitant un sertissage régulier, l'outillage sur mesure peut contribuer à réduire la complexité de la configuration et à améliorer la répétabilité.  9. Les matériaux sont plus importants que vous ne le pensez. Un même outil de conception sur mesure ne peut pas nécessairement être utilisé pour tous les matériaux.Prenons trois matériaux courants :MatérielCaractéristiques typiquesConsidérations relatives à l'outillageacier douxRelativement facile à formerL'outillage à usage général fonctionne souventAcier inoxydablerésistance et élasticité accruesUne force plus élevée et des rayons de courbure appropriés peuvent être nécessaires.AluminiumSurface souple, densité plus faibleLa protection de surface et les rayons de courbure appropriés sont importants. Les aciers à haute résistance nécessitent encore plus d'attention.Plus la résistance à la traction du matériau augmente, plus la force de pliage requise augmente généralement. Il est donc impératif de vérifier l'outillage en fonction de la force de traction disponible sur la machine et de la charge admissible de l'outillage.C’est l’une des raisons pour lesquelles le simple fait de rendre un outil « plus résistant » ne constitue pas la solution complète.La géométrie de l'outil, le matériau, le traitement thermique et la capacité de la machine interagissent tous entre eux.  10. De quoi sont faits les outils sur mesure ? Pour l'outillage des presses plieuses industrielles, le choix des matériaux est crucial.Un matériau couramment utilisé est Acier allié 42CrMo4 / 42CrMo, notamment pour l'outillage qui exige une bonne combinaison de résistance, de ténacité et de résistance à l'usure.Selon l'application, les fabricants peuvent également utiliser des matériaux tels que :C4542CrMo4H13SKD11Le traitement thermique est tout aussi important.Un outil personnalisé peut utiliser :Par durcissementTrempe par inductiondurcissement laserDurcissement localiséTraitements de surfacePar exemple, la conception d'un outillage peut utiliser une zone de travail trempée autour HRC 54–60, en fonction de la qualité du matériau, du procédé de fabrication et des exigences d'application.L'important est que la dureté ne soit pas considérée indépendamment.Un composant d'outillage extrêmement dur mais trop cassant n'est pas nécessairement un meilleur outil.Résistance + robustesse + résistance à l'usure = le véritable objectif.  11. Personnalisé ne signifie pas « Fait à partir de zéro à chaque fois » Cela mérite d'être mentionné.Un outil personnalisé ne signifie pas nécessairement concevoir chaque dimension à partir de zéro.Dans de nombreux cas, la meilleure solution est une outil standard modifié.Par exemple:poinçon standard + rayon de nez modifiéormatrice V standard + insert personnaliséorSupport standard + section de formage personnaliséeCette approche permet de réduire les délais et les coûts de fabrication tout en résolvant le problème de pliage spécifique du client.C'est souvent une solution plus judicieuse que de concevoir un système d'outillage entièrement nouveau.   12. Comment sont conçus les outils sur mesure Un projet d'outillage sur mesure professionnel suit généralement un processus similaire à celui-ci :Étape 1 — Comprendre l'applicationCommencez par le dessin de la pièce, le matériau, l'épaisseur, les exigences de pliage et le volume de production.Étape 2 — Vérifier la machineVeuillez confirmer le modèle de la presse plieuse, sa capacité de tonnage, l'interface d'outillage, le système de serrage et la hauteur de travail disponible.Étape 3 — Analyser le processus de pliageDéterminer la séquence de pliage, l'ouverture en V requise, la géométrie du poinçon, le rayon intérieur, le jeu et la force de pliage estimée.Étape 4 — Élaborer la conception de l'outilLa modélisation CAO peut être utilisée pour vérifier :Dégagement de la pièceInterférence d'outilsGéométrie de formationForce de l'outilCompatibilité machinePour des applications plus complexes, Analyse par éléments finis (FEA) peut également être utilisé pour évaluer la distribution des contraintes et la déformation.Étape 5 — Fabrication et traitement thermiqueL'outil est usiné, traité thermiquement, rectifié et fini selon les tolérances requises.Étape 6 — Tester l'outilLa dernière étape n'est pas simplement :« Ça a l'air bien. Expédiez-le. »L'outillage doit être testé par rapport à l'application prévue chaque fois que cela est possible.L'objectif final est un outil qui fonctionne. sur la machine réelle avec le matériau réel et la géométrie réelle de la pièce.  Articles connexes" [ Comment choisir l'outillage de presse plieuse adapté en fonction de la force de pliage ?            [Pourquoi Bendmax met-il l'accent sur un contrôle strict des processus lors de la production d'outillage pour presses plieuses ?]   13. Combien coûte l'outillage sur mesure ? Il n'existe pas de prix universel.Un simple poinçon modifié peut ne coûter que légèrement plus cher qu'un outil standard.Un outil de formage de grande taille et à plusieurs étapes peut s'avérer nettement plus coûteux.Le coût dépend de facteurs tels que :Taille de l'outilMatériaux pour outilsComplexité géométriqueexigences d'usinageTraitement thermiqueTolérance de rectificationTraitement de surfaceQuantitéexigences de testMais le prix d'achat ne doit pas être le seul chiffre que vous regardez.Pensez à coût total de production.Si un outil personnalisé de 500 $ permet d'éliminer plusieurs opérations de configuration et de gagner 10 minutes par lot, sa valeur peut être bien supérieure à son prix d'achat.C’est pourquoi l’outillage sur mesure doit être évalué en fonction de Retour sur investissement, et pas seulement prix unitaire.   14. Quand l'outillage sur mesure n'en vaut probablement pas la peine L'outillage sur mesure n'est pas toujours la solution.Si vous n'avez besoin de produire que 10 pièces une seule fois, investir massivement dans un outil de formage dédié n'est peut-être pas économiquement judicieux.Un poinçon et une matrice standard pourraient parfaitement convenir.L'outillage sur mesure devient plus intéressant lorsque :La pièce est produite de manière répétéeLe temps d'installation est important.Les outils standard ne permettent pas d'atteindre la géométrie.Les exigences de qualité sont élevéesLes coûts de main-d'œuvre sont importantsPlusieurs opérations peuvent être combinéesL'outillage doit rester identique d'une production à l'autre.En bref:Si vous le pliez une fois, l'outillage standard pourrait bien l'emporter.Si vous le pliez 10 000 fois, le calcul change.  15. Quelles informations devez-vous envoyer à votre fabricant d'outillage ? Si vous souhaitez obtenir un devis pour un outillage sur mesure, n'envoyez pas simplement :« J'ai besoin d'un coup de poing spécial. »Cela laisse beaucoup de place à la conjecture.Un pack de démarrage bien plus avantageux comprend :1. Dessin de la pièceDe préférence un fichier PDF, DXF ou CAO 3D.2. MatériauxPar exemple : S235, S355, acier inoxydable 304, aluminium 5052, etc.3. Épaisseur du matériauPar exemple : 2,0 mm, 3,0 mm, 6,0 mm.4. Exigences de pliageInclure l'angle, le rayon, la longueur de la bride, le décalage et les autres dimensions critiques.5. Informations sur la presse à pliureFabricant de la machine, modèle, tonnage et longueur de pliage.6. Système d'outillageInterface européenne/Promecam, américaine, Trumpf, WILA, Amada ou autre.7. Exigences de productionIndiquez au fabricant si vous avez besoin de 5 pièces, 500 pièces ou 50 000 pièces.Ce dernier chiffre peut influencer considérablement la solution d'outillage optimale.  16. L'outillage sur mesure vise en réalité à résoudre un problème de production  Les meilleurs outils sur mesure ne sont pas forcément les plus complexes.Il s'agit parfois d'un outil de formage sophistiqué à plusieurs étapes.Parfois, il s'agit simplement d'un coup de poing modifié avec 5 mm de dégagement supplémentaire.Parfois, un insert personnalisé résout le problème.Et parfois, après avoir examiné la demande, la meilleure réponse est :« Vous n'avez pas vraiment besoin d'outillage sur mesure. Cet outil standard fera l'affaire. »C'est exactement ce que vous attendez d'un fabricant d'outillage.L'objectif n'est pas de vous vendre l'outil le plus compliqué.L'objectif est de trouver le Solution d'outillage la plus simple, la plus sûre et la plus économique permettant de produire la pièce requise de manière constante.   L'outillage standard des presses plieuses constitue le point de départ de la plupart des applications de pliage.Mais lorsque la géométrie de vos pièces se complexifie, que les volumes de production augmentent, que la qualité de surface devient essentielle ou que les outils standard ne peuvent tout simplement pas fournir un dégagement suffisant, L'outillage sur mesure pour presse plieuse peut transformer une opération de pliage fastidieuse en un processus beaucoup plus propre.Chez Bendmax, des outillages sur mesure peuvent être développés pour différentes applications. systèmes d'outillage de presse plieuse, interfaces machine, matériaux, géométries de pliage et exigences de production.Que vous ayez besoin d'un poinçon modifié, d'une matrice en V spéciale, d'un outil de pliage en Z, d'un outil de sertissage, d'une matrice sans marquage ou d'une solution de formage entièrement personnalisée, le meille
  • Outillage pour presses plieuses de style européen ou américain : lequel convient le mieux à votre presse plieuse ?
    Aug 14, 2026
      Outillage de presse plieuse de style européen vs américainQuel modèle convient le mieux à votre presse plieuse ?  Si vous achetez de l'outillage pour presse plieuse, tôt ou tard, vous vous poserez la même question :Style européen ou style américain ?À première vue, il peut sembler qu'il s'agisse de deux méthodes différentes pour fabriquer un poinçon et une matrice identiques. Mais les différences résident en réalité dans la géométrie de l'outillage, la méthode de serrage, le transfert de charge et même la façon dont les opérateurs règlent la presse plieuse.Et non, l'un n'est pas automatiquement « meilleur » que l'autre.Le bon choix dépend de votre presse plieuse, votre système d'outillage existant et la manière dont vous utilisez réellement la machine.   1. Avant toute chose : quelle est la différence ?La manière la plus simple de distinguer les deux systèmes est d'examiner le méthode de poinçonnage et de serrage.Outillage de style européenL'outillage de style européen, généralement associé à Outillage de type Promecam, utilise une soie relativement étroite, généralement autour de 13 mm, avec une rainure de sécurité ou un dispositif de verrouillage,Pour plus d'informations, consultez notre [Outillage de presse plieuse de type européen] gamme.Le poinçon est normalement installé dans un support dédié et peut être utilisé avec systèmes de serrage rapide, hydrauliques ou mécaniques. L'outillage segmenté est également très courant.Ce modèle est particulièrement apprécié sur les presses plieuses CNC modernes car il permet aux opérateurs de changer rapidement d'outils et de combiner différentes sections de poinçon et de matrice pour obtenir des pièces de différentes longueurs.Outillage de style américainL'outillage de style américain correspond à l'approche nord-américaine plus traditionnelle. [Outillage de presse plieuse de type américain] est conçu pour les machines utilisant cette interface d'outillage traditionnelle.Une dimension de référence commune est une 1/2 po (12,7 mm) de queue, le poinçon étant fixé par un système de serrage mécanique, des vis de réglage, des boulons ou un porte-poinçon compatible selon la conception spécifique de l'outillage.Il est simple, robuste et largement utilisé sur les presses plieuses conventionnelles et anciennes.En termes simples :Européen = modulaire + changement rapide + orienté précisionAméricain = traditionnel + robuste + directMais l'histoire ne s'arrête pas là.  2. Outillage européen vs américain : comparaison rapideFonctionnalitéstyle européenstyle américainTangon de poinçon typiqueEnviron 13 mmEnviron 12,7 mm / 1/2 poSerrageCollier de serrage rapide / hydraulique / mécaniquePrincipalement mécaniqueChangement d'outilRapideRelativement plus lentOutillage segmentéTrès courantDisponible, mais moins caractéristiqueGéométrie de l'outilFin et hautement modulaireTraditionnel et robusteApplication typiqueCNC, production à grande mixitéFabrication générale, freins conventionnelscoût initial de l'outillageGénéralement plus élevéGénéralement plus basflexibilité de configurationExcellentBienCompatibilité avec l'automatisationExcellentCela dépend de la machine/du systèmeIdéal pourInstallation rapide et répétabilitéSimplicité et rentabilité Un avertissement important : Le « style européen » et le « style américain » ne sont pas des dimensions universelles. Les interfaces peuvent varier selon les fabricants et les modèles de machines. Avant de passer commande, vérifiez toujours le profil du poinçon, la languette, le porte-poinçon, la hauteur de travail et le système de serrage.Une soie de 13 mm qui « ressemble suffisamment » à une soie de 1/2 pouce est il ne s'agit pas d'une norme de compatibilité.  3. Pourquoi le système de serrage est-il si important ?C'est là que les choses deviennent intéressantes.Une presse plieuse peut développer une force de plusieurs centaines de tonnes, mais cette force doit encore se propager à travers… piston → porte-poinçon → poinçon → tôle → matrice → poutre inférieure.L'interface d'outillage contrôle la position et le maintien du poinçon pendant ce processus, tandis qu'un dispositif approprié [système de serrage de presse plieuse] permet de modifier les outils plus rapidement et de manière plus cohérente.Dans de nombreux systèmes traditionnels de type américain, l'opérateur positionne manuellement l'outillage et le fixe à l'aide du système de serrage mécanique de la machine.L'outillage de type européen utilise généralement une queue décalée et une géométrie de porte-outil spécifique. Le mécanisme de verrouillage assure un positionnement précis du poinçon et facilite grandement les changements d'outils rapides.Ceci est particulièrement utile lorsque votre production ressemble à ceci :Partie A → changer d'outils → Partie B → changer d'outils → Partie C → changer d'outils à nouveau.Si votre opérateur change d'outillage 15 fois par jour, gagner quelques minutes par changement devient rapidement plus important que la différence de prix entre deux poinçons.  4. L'outillage européen : son véritable atoutL'outillage de style européen est un choix judicieux lorsque temps de configuration et répétabilité sont importants.Changements d'outils rapides[Outillage de presse plieuse segmentée] facilite la fabrication de la longueur de travail exacte requise tout en réduisant l'effort nécessaire pour les changements d'outils fréquents.Au lieu de se battre avec un outil long et lourd à chaque fois, les opérateurs peuvent manipuler des sections plus courtes et les agencer selon les besoins.C'est un avantage considérable pour production à forte mixité et faible volume.Options de géométrie d'outil supplémentairesLes systèmes d'outillage européens proposent généralement une large gamme de profils de poinçons, notamment :Poings standardpoinçons à col de cygneCoups de poing à angle aiguCoups de rayonCoups de ceintureOutils de ourletOutils de pliage décalés/en ZOutils de formage spéciauxLe profil plus fin de l'outillage peut également faciliter le travail autour de géométries de brides complexes.Compatibilité avec le serrage rapideSi votre presse plieuse est équipée d'un système hydraulique ou de serrage rapide adapté, l'outillage européen peut considérablement accélérer la mise en place.Pour les ateliers effectuant des changements fréquents de production, cela peut se traduire directement par une disponibilité accrue des machines.   5. L'outillage américain : pourquoi est-il encore si populaire ?Parce que parfois La simplicité est une bonne chose.L'outillage de type américain est utilisé depuis des décennies dans les ateliers de pliage nord-américains. De nombreux opérateurs connaissent déjà le système et de nombreuses machines sont déjà équipées des porte-outils et de l'outillage appropriés.Cela signifie que vous n'avez pas forcément besoin de repenser l'ensemble de votre installation simplement pour adopter une nouvelle norme d'outillage.L'outillage américain peut s'avérer particulièrement intéressant lorsque :Vous disposez déjà d'un important stock d'outillage de type américain.Votre presse plieuse est conçue autour d'outillage américain.Les changements d'outils sont relativement peu fréquents.Vous effectuez principalement des opérations de pliage standardLe coût initial de l'outillage est un élément important à prendre en compte.Votre production ne nécessite pas une segmentation poussée.Autrement dit, si votre système actuel fonctionne bien, il n'y a peut-être aucune raison de le changer simplement parce qu'un autre système d'outillage semble plus moderne.  6. Qu'en est-il de la précision ?C'est là que les arguments marketing peuvent parfois devenir un peu trop enthousiastes.L'outillage de précision européen est souvent associé à rectification de précision, dimensions contrôlées et positionnement répétableDe nombreux systèmes d'outillage de précision sont fabriqués selon des tolérances dimensionnelles strictes, ce qui contribue à maintenir une géométrie constante des poinçons et des matrices.Mais l'outillage ne représente qu'une partie de l'équation.La précision finale de votre pliage dépend également de :rigidité du châssis de la presse plieuseParallélisme entre le bélier et le litétalonnage de la machineCompensation du bombage/de la déviationPrécision de la butée arrièreÉpaisseur du matériaurésistance des matériauxUsure des outilsSélection correcte de la puce VConfiguration de l'opérateurL'achat d'un poinçon rectifié avec précision ne transformera donc pas comme par magie une presse plieuse mal calibrée en une machine de précision.Bon outillage + bon réglage de la machine = bons résultats de pliage.    7. Qu'en est-il du pliage à haute résistance ?Voici un autre domaine où il faut regarder au-delà de l'étiquette de l'outillage.Si vous vous penchez régulièrement tôles épaisses, acier à haute résistance ou pièces de grande taille, les questions importantes sont :Quelle est la charge admissible ?Comment la charge est-elle transférée ?Quelle est la géométrie du poinçon ?Quelle est l'ouverture du dé ?Le support est-il conçu pour le tonnage requis ?Par exemple, choisir un poinçon simplement parce qu'il est de « style européen » ou de « style américain » sans vérifier sa charge admissible n'est pas une bonne idée.Le système d'outillage doit être adapté à la machine. tonnage, capacité de charge de l'outillage, épaisseur du matériau, longueur de pliage et application. Cet article pourra peut-être vous aider à en apprendre davantage.Collection de matrices pour presses plieuses industrielles >  8. Lequel choisir ?Voici la réponse pratique. Choisissez l'outillage de style européen si :Vous disposez d'une presse plieuse CNC moderne.Vous changez fréquemment d'outillage.Vous fabriquez de nombreuses pièces différentes.Il vous faut des poinçons et des matrices segmentés.Vous privilégiez la rapidité de mise en place et la reproductibilité.Vous envisagez un serrage hydraulique ou rapide.Vous souhaitez une large gamme d'outillage spécialisé.Pour un atelier de fabrication à forte mixité, l'outillage de type européen peut constituer une solution très efficace.  Choisissez l'outillage de style américain si :Votre machine est déjà configurée pour l'outillage américain.Vous disposez d'un important stock d'outillage existant.Votre production utilise un outillage relativement standard.Les changements d'outils ne sont pas particulièrement fréquents.Vous préférez une configuration mécanique simple.Conserver son écosystème d'outillage existant est plus économique que de changer de système.   9. N'oubliez pas que la machine passe avant tout.C'est probablement la règle la plus importante :Choisissez le système d'outillage en fonction de la presse plieuse, et non l'inverse. Avant de commander un nouveau poinçon ou une nouvelle matrice, vérifiez : Système d'outillagedimensions de la tige du poinçonconfiguration du support/serragehauteur du poinçonDimensions de la matriceLongueur de travailCharge maximale admissibleAngle et rayon de courbure requistonnage de machinesInventaire d'outillage existant...Et ne vous fiez pas uniquement à la marque de la machine.  Une machine fabriquée en Europe n'utilise pas forcément tous les types d'outillage européens. De même, une presse plieuse de fabrication américaine peut utiliser un système d'outillage spécifique, propriétaire ou compatible.C'est l'interface qui compte.Vous ne savez pas quel système d'outillage ou quelle ouverture de matrice en V convient à votre application ? [Qu'est-ce que l'outillage de presse plieuse ? Le guide ultime pour les fabricants] explique les principaux facteurs à prendre en compte avant de passer commande.Pour plus d'informations sur le pliage de tôles épaisses, consultez notre guide : [Adaptation de l'outillage aux capacités de la machine].  10. Alors… Européen ou Américain ?Il n'y a pas de match de boxe ici.L'outillage européen n'est pas automatiquement meilleur.L'outillage américain n'est pas automatiquement démodé.Ils ont simplement été conçus autour de différentes approches de bridage, transfert de force, géométrie de l'outil et flux de production.Si votre magasin valorise changements rapides, outillage modulaire, précision et flexibilité de productionL'outillage de style européen est généralement le choix le plus judicieux.Si votre priorité est compatibilité, simplicité, durabilité et optimisation d'une configuration américaine existanteL'outillage américain peut être un excellent choix.Et si vous remplacez l'outillage d'une machine existante, la meilleure solution est souvent beaucoup moins palpitante :Achetez l'outillage qui convient réellement à votre presse plieuse.Car même l'outillage de presse plieuse le plus cher au monde reste inutile s'il n'est pas adapté à la machine.  Pensez au-delà de l’opposition « Européens contre Américains » Chez Bendmax, nous travaillons avec différents [systèmes d'outillage pour presses plieuses], y compris les outillages de type européen/Promecam, américain, Trumpf, WILA, Amada et personnalisés.L'outillage adéquat n'est pas simplement celui qui possède les spécifications les plus impressionnantes. C'est celui qui correspond à vos besoins. machine, matériau, procédé de pliage, volume de production et configuration existante.Avant de passer commande, envoyez-nous votre Modèle de la machine, dessin ou photos de l'outillage, dimensions du poinçon/de la matrice et exigences de pliage.Nous vous aiderons d'abord à identifier le système d'outillage adapté, car deviner l'interface est un passe-temps beaucoup plus coûteux.  
  • Outillage de presse plieuse Bystronic de précision conçu pour des performances de pliage maximales
    Jun 05, 2026
    Pourquoi de plus en plus de fabricants choisissent l'outillage Bendmax Bystronic Outillage de presse plieuse Bystronic de précision conçu pour des performances de pliage maximales Si vous avez investi dans une presse plieuse Bystronic, vous comprenez déjà l'importance de la précision. Les machines Bystronic modernes sont conçues pour offrir une précision de pliage, une répétabilité et une productivité exceptionnelles. Cependant, d'après notre expérience auprès de fabricants du monde entier, même la machine la plus performante ne peut l'être que si l'outillage installé est de qualité.                           Chez Bendmax, nous consacrons beaucoup de temps à discuter avec les responsables de production, les propriétaires d'ateliers et les opérateurs de pliage. Un sujet revient sans cesse : « Comment obtenir des pliages plus réguliers tout en réduisant les temps de réglage et les coûts d'outillage ? » La solution réside souvent dans l'outillage. De nombreux outils de pliage standard disponibles sur le marché sont fabriqués avec des tolérances importantes. Ils peuvent convenir pour des opérations de pliage simples, mais lorsqu'il s'agit de réaliser des angles serrés, de garantir des dimensions constantes sur des pièces longues ou de gérer des cellules de production automatisées, de petites variations d'outillage se transforment rapidement en problèmes de production majeurs. C’est pourquoi nous fabriquons nos outils de presse plieuse de type Bystronic avec des tolérances extrêmement serrées. Les dimensions critiques sont rectifiées avec précision à ±0,01 mm près, ce qui permet de combiner différents segments d’outils tout en garantissant une qualité de pliage uniforme sur toute la longueur de la machine. Pour les fabricants d’armoires électriques, de panneaux architecturaux, de composants automobiles ou de pièces de tôlerie de précision, cette constance fait toute la différence au quotidien.   Une autre question qui nous est souvent posée est de savoir si l'outillage haut de gamme dure réellement plus longtemps. D'après notre expérience, le choix des matériaux est tout aussi important que la précision d'usinage. Les outils Bendmax sont fabriqués en acier allié 42CrMo de haute qualité et subissent des traitements thermiques avancés afin d'améliorer leur résistance à l'usure et leur stabilité structurelle. Il en résulte des outils qui conservent leur précision plus longtemps, résistent à la déformation sous fortes charges et offrent des performances fiables pendant de nombreuses années de production. Bien sûr, les presses plieuses Bystronic d'aujourd'hui sont bien plus performantes que les machines utilisées par de nombreux ateliers il y a dix ans. Les systèmes RFA modernes intègrent une technologie de bombage sophistiquée, une correction angulaire intelligente et des flux de production de plus en plus automatisés. Ces machines offrent une précision remarquable, mais exigent un outillage plus performant. L'utilisation d'un outillage de mauvaise qualité ou irrégulier peut empêcher les opérateurs de tirer pleinement parti des capacités acquises.     C’est l’une des raisons pour lesquelles nous avons continué à élargir notre gamme d’outillage Bystronic. Que nos clients aient besoin de poinçons et matrices standard, de poinçons à col de cygne, d’outils de sertissage, d’outillage de rayon, de matrices réglables ou de solutions de pliage entièrement personnalisées, notre objectif est simple : aider les fabricants à obtenir de meilleurs résultats de pliage en réduisant les tâtonnements en atelier.   Nous sommes particulièrement fiers de la variété des solutions d'outillage que nous proposons. Certains clients recherchent des outils de presse plieuse conventionnels pour la fabrication générale. D'autres ont besoin d'outillage rectifié de précision pour les secteurs de l'aérospatiale, du médical ou de la fabrication d'armoires haut de gamme. De plus en plus, nous accompagnons également des clients qui nécessitent un outillage sur mesure, conçu spécifiquement pour certaines pièces, certains matériaux ou pour répondre à des contraintes de production particulières. Chaque atelier de fabrication est différent, et l'outillage doit refléter cette réalité. Au fil des ans, nous avons constaté que les ateliers de pliage les plus performants ne sont pas forcément ceux qui possèdent les machines les plus imposantes. Ce sont ceux qui maîtrisent l'interaction entre la machine, l'outillage, le matériau et l'opérateur. Lorsque ces quatre éléments fonctionnent en harmonie, la productivité augmente, les rebuts diminuent et la rentabilité s'ensuit. Voilà la philosophie de Bendmax.     Nous ne nous contentons pas de fabriquer des outillages pour presses plieuses. Nous collaborons avec les fabricants pour les aider à optimiser l'utilisation de leurs équipements, à améliorer la régularité de leurs pliages et à relever leurs défis de production. Que vous utilisiez une simple presse plieuse Bystronic ou que vous gériez un atelier de pliage entièrement automatisé, le choix des outillages adaptés peut avoir un impact significatif sur vos résultats. Et si vous vous demandez si votre outillage actuel permet à votre machine de fonctionner à son plein potentiel, c'est une conversation que nous sommes toujours heureux d'avoir. Car en matière de pliage de tôle, la précision ne commence pas avec la machine, mais avec l'outillage.     Articles connexes susceptibles de vous intéresser : "Les problèmes de qualité font revenir les clients chez Bendmax"   "Normes communes d'outillage de presse plieuse et analyse d'interface" « Incohérence d'angle lors du pliage de pièces longues ? Le système de bombage manuel Bendmax résout avec précision le problème de déformation des presses plieuses »      
  • Matrice en U ou matrice en V : quelle matrice de presse plieuse est la meilleure pour le pliage de tôles ?
    May 25, 2026
    Matrice en U ou matrice en V : quelle matrice de presse plieuse est la meilleure pour le pliage de tôles ?Dans la fabrication moderne de tôles, le choix de l'outillage de presse plieuse approprié est tout aussi important que celui de la machine de pliage. Parmi toutes les options d'outillage inférieur, V meurt et Tu meurs sont les deux solutions les plus couramment utilisées dans les opérations de pliage sur presse plieuse.Bien que les deux soient conçues pour le pliage de tôles, leurs structures, applications, performances de pliage et capacités de formage sont très différentes.De nombreux fabricants sont souvent confrontés à la même question :Cette pièce doit-elle être pliée avec une matrice en V ou en U ?Dans certains cas, une matrice en V standard peut remplacer une matrice en U et réduire les coûts d'outillage. Cependant, dans d'autres cas, l'utilisation d'une matrice en V au lieu d'une matrice en U peut entraîner des interférences, des déformations, une faible régularité angulaire, voire une rupture par pliage.Cet article explique les différences entre matrices en U et en V pour presse plieuse, y compris:Classification des outilsDifférences structurellesPrincipaux avantagesApplications typiquesQuand une puce V peut remplacer une puce UQuand une mort en U est absolument nécessaireSi vous travaillez dans le pliage de tôles, la sélection d'outillage pour presses plieuses CNC ou la production de boîtes cintrées, ce guide vous aidera à choisir la solution d'outillage adaptée.Comprendre les matrices en V dans l'outillage des presses plieusesA V dé est la matrice inférieure la plus couramment utilisée dans le pliage sur presse plieuse.La rainure de travail est conçue en forme de V et est principalement utilisée pour les opérations de cintrage à l'air standard et de cintrage par le bas.Grâce à sa polyvalence et à son coût de production inférieur, la matrice en V est devenue la solution d'outillage standard pour la plupart des ateliers de fabrication de tôlerie.Types courants de matrices en VDé V uniqueLe Dé V unique Il comporte une ouverture en V et est couramment utilisé pour les applications de pliage de tôle standard.Les applications typiques comprennent :flexion à 90 degrésmaîtrise de l'aircintrage de l'acier inoxydablefabrication d'acier douxFormeur à usage généralPrincipaux avantages :structure simpleInstallation rapideFaibles coûts d'outillageHaute précision de pliageAdapté à la production automatiséeLes matrices en V simple sont idéales pour les opérations de pliage CNC à haut rendement.Wila-System 86° H100 Matrice en V simple N° 29336Matrice de pliage en V trempée personnalisée / Outil inférieurPresse plieuse robuste Amada-system matrice en V grand format80° pour le pliage de tôles épaissesSystème LVD 30° R1.2 V12 H130 N° 26253matrice en V pour presse plieuse de haute précisionDouble V DieA Double V Die Elle comprend deux ouvertures en V de dimensions différentes. Cette conception permet aux opérateurs de traiter des matériaux d'épaisseurs différentes sans avoir à changer fréquemment d'outillage.Avantages :Réduit le temps de préparation des outilsAméliore la flexibilité de productionGain d'espace de stockage pour l'outillageLes matrices à double V sont largement utilisées dans les usines de fabrication de moyenne et grande taille.Presse plieuse du système Amada 2V Die NO.20.347Matrice double V 85° V12/V20 pour le pliage de précision de tôles finesPresse plieuse système Amada 2V-Die NO.20.820Double V à 85° 32 mm/40 mm avec ouvertures en V supérieure et inférieurePuce multi-VA Puce multi-V intègre plusieurs ouvertures en V dans un seul corps de puce.Il est particulièrement adapté pour :fabrication flexibleLignes de production multiproduitsSystèmes de pliage automatisésAvantages:Changement d'emploi rapideInvestissements en outillage réduitsAmélioration de l'efficacité de la productionPresse plieuse Amada-system, matrice en V 4 voies n° 28.820Bloc multi-V universel 20-70 mmRayon V DieA Rayon V Die présente un fond rainuré arrondi au lieu d'un fond en V pointu.Il est couramment utilisé pour :Exigences de rayon de courbure plus importantProtection de surfaceRéduction des marques sur l'acier inoxydable et l'aluminium Comprendre les matrices en U dans l'outillage des presses plieusesA Tu meurs est une matrice inférieure à canal profond conçue spécifiquement pour le pliage de pièces avec des brides profondes ou des structures en forme de boîte.Comparées aux puces en V standard, les puces en U offrent un espace libre nettement supérieur à l'intérieur de l'ouverture de la puce.Cela les rend particulièrement adaptés aux opérations de pliage complexes où des interférences sont susceptibles de se produire.Types courants de matrices en UDé standard ULa puce U standard est principalement utilisée pour :pliage de boîtesCintrage d'armoiresFabrication d'enceintesformage de bride profondeCaractéristiques:Conception à rainure profondeJeu de flexion accruRisque d'interférence réduitDé à grande ouverture en UCe type de matrice en U est conçu pour :grandes brides de retourtôle épaisseApplications de pliage à grand rayonAvantages :Positionnement des pièces facilitéMeilleure compatibilité avec les pièces surdimensionnéesDé U non marquantLes matrices U non marquantes comprennent généralement :inserts en nylonProtection en polyuréthaneMatériaux de protection de surfaceCes matrices sont largement utilisées pour :acier inoxydable miroirpanneaux décoratifsFeuilles d'aluminiumtôle peinteMatrices en U personnaliséesLes matrices en U sur mesure sont spécialement conçues pour des structures de pièces uniques.Elles sont courantes dans des secteurs tels que :Fabrication d'ascenseursÉquipement de cuisinetôlerie automobileproduction d'armoires électriquesDé standard UMatrice de pliage à canal profond conçue pour le pliage en caisson, les brides profondes et le formage de tôles sans interférence.Canal standardMatrice inférieure standard de type canal, adaptée au pliage en U, au formage de boîtiers et aux opérations de pliage en plusieurs étapes.Matrices de canal sans marquesMatrices de pliage non marquantes avec protection de surface pour le pliage de l'acier inoxydable, de l'aluminium et des tôles décoratives.No-Mark U DieMatrice inférieure en forme de U avec protection en PU ou en nylon pour éviter les rayures lors des applications de pliage de précision.Matrices en U personnaliséesMatrices en U sur mesure conçues pour les profils spéciaux, le pliage en caisson profond et les exigences complexes de formage de tôles.Principales différences entre les matrices en U et les matrices en VComparaisonV DieTu meursStructure de l'outilRainure étroite en forme de Vstructure standardiséeConvient pour le pliage généralCavité profonde en forme de Udégagement interne plus importantConçu pour les flexions profondes ou complexesDomaine d'applicationcoudes standard à 90°maîtrise de l'airProduction à grande vitesseFabrication générale de tôleriepliage de boîtespièces à bride profondecoudes de retourOpérations de pliage en plusieurs étapesRésistance aux interférencesC'est l'une des plus grandes différences.Lors du pliage de pièces profondes, la pièce peut entrer en collision avec :• Épaules de la mort• Parois latérales de la matrice• Structure du poinçon supérieurLes matrices en U offrent un espace interne supplémentaire qui empêche les interférences lors des opérations de pliage profondes.Avantages des matrices V et UAvantages des matrices en VAvantages des matrices UUne efficacité de production accrueLes matrices en V sont plus faciles à installer et à remplacer, ce qui les rend idéales pour :Automatisation des presses plieuses CNCSystèmes de pliage robotisésenvironnements de production de masseMeilleure marge de sécurité pour les cintrages profondsC'est là le principal avantage des colorants à l'uranium.Lors du cintrage de structures caissonnées profondes, les matrices en V standard créent souvent des problèmes d'interférence.Les matrices U résolvent ce problème en offrant une cavité plus profonde.Réduction des coûts d'outillageGrâce à leur structure plus simple, les puces V sont plus économiques que les puces U.Cela réduit :Investissement initial en outillageCoûts des stocksfrais d'entretienIdéal pour la fabrication de boîtes et d'armoiresLes applications comprennent :armoires électriquesBoîtes de commandeBoîtiers de serveursÉquipement de cuisineCes produits nécessitent souvent de multiples coudes profonds.Les matrices U améliorent considérablement la stabilité de formage.Meilleure compatibilitéLes matrices en V sont compatibles avec la plupart des systèmes d'outillage de presses plieuses standard. Par exemple :outillage de style européenoutillage américainSystèmes WILASystèmes TrumpfRisque réduit de dommages superficielsDe nombreuses puces U sont conçues avec des systèmes de protection anti-marquage. Ceci est essentiel pour :acier inoxydable décoratifpanneaux en aluminiumsurfaces peintesIdéal pour le cintrage de l'airLe pliage moderne sur presse plieuse repose de plus en plus sur la technologie de pliage pneumatique. Les matrices en V sont privilégiées car elles offrent :Contrôle d'angle flexibleexigences de tonnage inférieuresDurée de vie des outils prolongéeAdapté aux structures complexesLes matrices U sont souvent nécessaires pour :coudes de retourCanaux fermésCintrage de profil profondCes structures sont difficiles, voire impossibles à traiter avec des puces V standard.Quand une puce V peut-elle remplacer une puce U ?Dans certaines applications de pliage, une matrice en V peut remplacer avec succès une matrice en U.Cela contribue à réduire les coûts d'outillage et à améliorer la flexibilité. Par conséquent, l'objectif ultime de la présentation de leurs principes de fonctionnement, de leurs avantages et de leurs inconvénients est de nous permettre de les utiliser de manière raisonnable et efficace pour répondre à nos besoins.Cependant, plusieurs conditions importantes doivent être prises en compte.1. La hauteur de la bride est relativement faible.Si la bride est peu profonde, le risque d'interférence est moindre. Dans ce cas, une filière en V standard peut suffire.Voici quelques exemples courants :Petits canauxBoîtes peu profondescoudes de retour de lumière2. Une ouverture en V plus grande est utiliséeL'augmentation de la taille de l'ouverture en V crée un plus grand espace de dégagement. Cela permet de cintrer certaines structures caissonnées peu profondes sans matrice en U.Cependant, des ouvertures en V plus grandes produisent également :Rayon intérieur plus grandPlus de rebondPrécision de pliage réduite3. La maîtrise de l'air est utiliséeLe pliage à l'air réduit le contact entre la pièce et la matrice. Cela permet d'éviter les interférences lors de certaines opérations de pliage complexes.De ce fait, de nombreux ateliers de fabrication modernes utilisent :Grandes matrices en Vméthodes de flexion de l'airafin de réduire le besoin en matrices U spécialisées.4. On utilise des poinçons à col de cygneParfois, l'interférence provient du poinçon supérieur plutôt que de la matrice inférieure.En utilisant:poinçons à col de cygnecoups de poing à la gorge profondepeut permettre à une matrice en V standard de réaliser des pliages plus complexes.Risques importants liés au remplacement des puces U par des puces VBien que le remplacement d'une matrice en U par une matrice en V puisse réduire les coûts d'outillage, il introduit également plusieurs risques.Problèmes d'interférenceSi la bride est trop profonde, la pièce risque de heurter les épaulements de la matrice. Cela peut entraîner :DéformationDommages aux outilsCourbure incomplèteRayon de courbure plus grandLes grandes ouvertures en V augmentent le rayon de courbure intérieur. Cela peut avoir une incidence sur :Assemblage du produitPrécision dimensionnelleCohérence de l'apparenceRebond accruLe cintrage à l'air avec des matrices en V de grande taille génère généralement un retour élastique plus important. Une compensation angulaire supplémentaire peut être nécessaire.Marquage de surfaceLes matrices V standard peuvent facilement laisser des marques sur :Acier inoxydableAluminiumsurfaces décorativesDans ces situations, les puces U non marquantes sont plus sûres.Quand une puce V ne peut-elle PAS remplacer une puce U ?Il existe plusieurs situations où une puce U est essentielle.Courbure profonde de boîtesLes armoires électriques profondes et les composants de boîtier nécessitent généralement des puces en U car les puces en V standard ne fournissent pas un dégagement suffisant.Cintrage en plusieurs étapesPlus on forme de coudes, plus la structure de la pièce devient complexe.Les matrices en U offrent l'espace nécessaire pour le formage ultérieur.Grandes brides de retourLes grandes brides augmentent considérablement les risques d'interférences.Notamment pour les matériaux épais, les filières en U sont souvent nécessaires.Exigences élevées en matière de surface cosmétiquePour l'acier inoxydable poli miroir ou la tôle peinte, les matrices en U avec inserts de protection offrent une bien meilleure protection de surface.Applications de formage spécialesApplications telles que :Ourletcoudes de retourFormation d'un chenal profondnécessitent généralement des puces U dédiées.Comment choisir la matrice de presse plieuse adaptéeChoisissez un dé V quand :Réaliser un pliage standardPrioriser l'efficacité de la productionUtilisation de systèmes de pliage automatisésTraitement des pièces de tôlerie courantesChoisissez un U Die Quand :Structures de boîtes profondes et courbéesFormation de grandes brides de retourTraitement de pièces complexesPrévenir les interférencesProtection des surfaces décorativesDans le pliage moderne sur presse plieuse, ni les matrices en U ni les matrices en V ne sont universellement meilleures. En revanche :Chaque type d'outillage est conçu pour répondre à des exigences de pliage différentes.Les matrices en V sont idéales pour :Production standardiséeFabrication à grande vitesseCintrage à usage généralLes U-diesels sont essentiels pour :Cintrage profond de boîtesgéométries complexesApplications sensibles aux interférencesExigences cosmétiques élevéesAujourd'hui, de nombreux fabricants de tôles tentent de remplacer autant que possible les matrices en U par de grandes matrices en V afin de :Réduire les coûts d'outillageAméliorer la flexibilitéSimplifier la productionCependant, pour les applications de pliage profondes et complexes, les matrices en U restent irremplaçables.La meilleure stratégie d'outillage consiste généralement en une combinaison équilibrée de :matrices Standard VPuces multi-VDeep U meurtmatrices U sans marquageCela permet d'obtenir un équilibre optimal entre :Qualité de pliageefficacité de productionFlexibilité de l'outillageContrôle des coûts de fabricationArticles connexes susceptibles de vous intéresser :« Types courants de matrices à ouverture en V pour presses plieuses et leurs applications »"Comment calculer le tonnage d'une presse plieuse pour différents outillages (Guide complet 2026)"« Comment choisir l'outillage de presse plieuse adapté en fonction de la force de pliage »« Qu’est-ce que l’outillage de presse plieuse ? Le guide ultime pour les fabricants »
  • Comment obtenir un pliage sans marques en fabrication de tôles
    May 23, 2026
    Exploration du pliage sans marques sur les pièces usinées par presse plieuseComment obtenir un pliage sans marques en fabrication de tôlesSolutions pour le pliage sans marquage sur presse plieuseDans la fabrication moderne de tôles, la qualité de surface est devenue aussi importante que la précision du pliage. Des secteurs comme la fabrication d'ascenseurs, d'équipements de cuisine, la décoration architecturale, l'électronique grand public et les intérieurs automobiles exigent tous des surfaces impeccables, sans rayures, marques de pression ni empreintes de matrice.Cependant, le pliage traditionnel sur presse plieuse laisse souvent des marques de pliage visibles sur l'acier inoxydable, l'aluminium, les tôles revêtues, les métaux à finition miroir et les matériaux peints. Ces défauts augmentent les coûts de retouche et diminuent la valeur du produit.Pour résoudre ce problème et éviter les marques de pliage sur la tôleLes fabricants adoptent de plus en plus de technologies avancées. solutions d'outillage pour presses plieuses sans marquageCet article explique les méthodes les plus efficaces pour obtenir des résultats impeccables tout en préservant la précision et la productivité du pliage.Qu’est-ce qui provoque les marques de pliage sur la tôle ?Avant de choisir une solution, il est important de comprendre pourquoi des marques de pliage apparaissent.Lors du pliage, la tôle glisse et se presse contre la surface de la matrice en V sous haute pression. Le frottement, la force concentrée et un mauvais état de la surface de la matrice peuvent engendrer :Égratignuresconduites sous pressionIndentation de surfaceDommages au revêtementmarques de traînée du rouleauCes problèmes sont particulièrement visibles sur :acier inoxydable miroiracier inoxydable brosséFeuilles d'aluminiumAcier galvanisématériaux peints ou revêtuspanneaux décoratifs en tôle métalliqueLa clé d'un pliage sans marques réside dans la réduction du frottement et la répartition uniforme de la pression pendant le formage.6 solutions professionnelles pour un pliage sans marques1. Systèmes de film et de tension sans marquesL'une des méthodes les plus simples consiste à utiliser un film protecteur sans traces entre la tôle et la matrice inférieure.Le film agit comme une barrière protectrice qui absorbe les frottements lors du pliage et empêche le contact direct métal sur métal.Comment ça marcheUn film protecteur souple est inséré entre la pièce et la matrice en V. Lors du pliage, le film se déplace avec la tôle, réduisant ainsi les rayures et les marques.Film protecteur pour opérations de pliage sur presse plieusePorte-film protecteur et positionneurCaractéristiques principalesDisponible en différentes épaisseursFacile à installer et à remplacerFaibles coûts d'investissementAdapté à une protection temporaireAvantagesSimple et économiqueCompatible avec la plupart des matrices V standardEfficace pour une protection cosmétique légèreLimitesLe film s'use rapidementNécessite un remplacement fréquentPeut légèrement affecter la précision angulaire lors du pliage de précision.Applications typiquespanneaux décoratifs en acier inoxydableFeuilles d'aluminium brosséComposants cosmétiques légers2. Matrices rotatives sans marquage / Outils de pliage en ailematrices de pliage rotatives font partie des solutions les plus avancées pour un pliage sans rayures.L'utilisation des outils de pliage inférieurs Bendmax Rotabend contribue à réduire les marques, car les ailettes du rotor trempées tournent pendant le pliage au lieu de glisser sur la surface de la tôle.Ces matrices comportent un mécanisme à clapet rotatif dans la matrice inférieure. Lorsque le poinçon presse la tôle en position, le clapet pivote pour maintenir le contact avec la surface sans frottement de glissement. Points clésCaractéristique : Surface chromée polie (Ra ≤ 0,4 μm)Avantage : Répartition uniforme de la force avec un frottement de surface quasi nulRésultat : Élimine pratiquement toutes les marques de pression de pliageAvantagesExcellente protection cosmétique de surfaceRéduction des frottements lors du formageangles de flexion constantsAdapté à la production automatiséeLimitesCoût initial plus élevé que les matrices standardApplications typiquescomptoirs en acier inoxydablePanneaux d'ascenseurproduits architecturaux décoratifsPanneaux d'électroménager haut de gammePourquoi les filières rotatives sont plus performantes : Les matrices en V traditionnelles créent un frottement de glissement. Les matrices rotatives transforment le mouvement de glissement en mouvement de rotation, réduisant considérablement les dommages de surface.3. Matrices de presse plieuse à insert en nylonmatrices sans marquage avec insert en nylon Utiliser des matériaux en nylon remplaçables intégrés dans la zone de contact de la matrice inférieure. Grâce à sa grande élasticité et à son très faible coefficient de frottement, le nylon réduit considérablement les marques mécaniques sur la surface de la tôle.Structure: L'insert en nylon conserve la même géométrie d'ouverture en V que les matrices en acier standard tout en ajoutant une surface de contact plus douce.Caractéristiques principalesInserts en nylon remplaçablesGéométrie de pliage identique à celle des matrices en V conventionnellesSurface de contact à faible frottementAvantagesExcellente protection pour les surfaces sensiblesCoût d'outillage inférieur par rapport aux systèmes entièrement en polyuréthaneMaintenance facilitée grâce au remplacement des insertsLimitesLes inserts en nylon s'usent plus rapidement sous forte charge.Pas idéal pour les matériaux très épaisApplications typiquesDécoration en acier inoxydabletôle revêtuepanneaux d'enceinte en aluminium4. Outils de presse plieuse à rouleaux sans marquesMatrices à rouleau sans marquage / Matrices sans marquage avec rouleau à l'intérieur utiliser des rouleaux rotatifs en alliage dur intégrés dans la matrice inférieure.Lors du pliage, les rouleaux tournent de manière synchrone avec le mouvement de la tôle. Cela transforme le frottement de glissement en frottement de roulement, réduisant considérablement les rayures et les marques de pression. Points clésCaractéristique : Rouleaux en alliage rotatifs sur les surfaces de contactAvantage : Contact de roulement dynamiqueIdéal pour : Feuilles ultra-minces de moins de 0,5 mmAvantagesFrottement extrêmement faibleExcellent pour le pliage de précisionProtège les revêtements délicats et les finitions poliesAméliore la régularité du formage des feuilles mincesLimitesCoût d'outillage plus élevéNécessite un entretien pour les systèmes à rouleauxApplications typiquesÉlectronique de précisioncadres de panneaux solairescouvercles minces en acier inoxydableBoîtiers pour appareils électroniques grand public5. Outils de presse plieuse à inserts en polyuréthaneOutillage de presse plieuse en polyuréthane Utilise des inserts élastiques souples pour amortir la feuille lors du pliage. Ces inserts répartissent uniformément la pression de pliage et évitent les marques dues au contact direct et violent.Des inserts à contact souple peuvent être fabriqués à partir de polyuréthane, en nylon ou Matériaux à base de caoutchoucLes inserts en polyuréthane sont particulièrement adaptés au cintrage de profils arrondis et de matériaux décoratifs délicats. Points clésCaractéristique : Système d’éjection à ressort ou à insert en polyuréthaneAvantage : Élimine totalement les marques de pressionRésultat : Rayon de courbure uniforme et qualité de surface lisseAvantagesMeilleure protection de surface parmi toutes les solutions sans tracesExcellent pour les métaux mousProduit des rayons de courbure lisses et uniformesLimitesNe convient pas aux matériaux épais et de forte épaisseur.Les inserts en polyuréthane finissent par se déformer sous un tonnage élevé.Applications typiquesAluminium brillantAcier inoxydable à finition miroirCadres pour smartphonesproduits de consommation décoratifs6. Outillage de presse plieuse sans marques personnalisépliage d'essuyage personnaliséCintrage sur mesure en UCintrage de canal sur mesurePour les géométries complexes ou les surfaces très sensibles, l'outillage sans marquage sur mesure est souvent la meilleure solution.Ces outils sont spécifiquement conçus en fonction : du type de matériau, de l'épaisseur du matériau, du rayon de courbure, des exigences de finition de surface, de la géométrie du produit et du volume de production.L'outillage sur mesure peut combiner : des structures rotatives, des inserts en polyuréthane, des systèmes de rouleaux, des revêtements de surface spéciaux et des structures de pliage multi-étapes.AvantagesProtection maximale des surfacesPrécision de pliage optimiséeAmélioration de l'efficacité de la productionSolution optimale pour les applications complexesApplications typiquesComposants aérospatiauxpanneaux architecturaux haut de gammegarnitures décoratives automobilesFabrication haut de gamme en acier inoxydablePrincipaux avantages des outils de pliage sans marquesL'outillage moderne de presse plieuse sans marquage offre des avantages significatifs en termes d'efficacité de fabrication, de contrôle de la qualité et de réduction des coûts.1. Protection de surfacePrévient les rayures, les bosses et les marques de pression sur les matériaux sensibles.2. Réduction des retouches et des rebutsMoins de défauts de surface signifient des taux de rejet plus faibles et une qualité de production plus stable.3. Large compatibilité des matériauxConvient pour :Acier inoxydable, aluminium, acier galvaniséTôles peintes, métaux décoratifs4. Durée de vie des outils prolongéeLes plaquettes remplaçables prolongent la durée de vie globale du système d'outillage.5. Amélioration de l'efficacité de la productionRéduit le besoin de films protecteurs et d'opérations de polissage secondaires. Comment choisir l'outillage de presse plieuse sans marques adaptéLe choix de la solution de pliage sans marques appropriée dépend de plusieurs facteurs techniques.Exigences relatives à la finition de surfaceLes différentes finitions requièrent différents niveaux de protection (finition miroir, finition brossée, surfaces peintes, matériaux revêtus). Plus la surface est sensible, plus le contact avec l'outillage doit être doux et régulier.Épaisseur et résistance du matériauLes matériaux plus épais ou à haute résistance nécessitent des systèmes d'inserts plus robustes pour garantir la précision angulaire. Les systèmes d'inserts souples peuvent se déformer sous une charge excessive.Angle de pliage et ouverture en VUn bon ajustement entre le rayon du poinçon, l'ouverture en V, l'épaisseur du matériau et l'angle de pliage est essentiel pour garantir la régularité du pliage et éviter la déformation du matériau.Géométrie des piècesLes formes complexes telles que les boîtes profondes, les coudes à grand rayon, les profils en U et les coudes à plusieurs étapes nécessitent souvent des structures d'outillage spécialisées sans marques.Volume de production et budgetLa production à grand volume privilégie les systèmes rotatifs ou à rouleaux durables.La production en petites séries peut bénéficier de solutions d'inserts modulaires.Les systèmes à plaquettes interchangeables offrent généralement le meilleur compromis entre le coût initial de l'outillage, les frais de maintenance et la durée de vie à long terme.Quelle solution de pliage sans marques est la meilleure ?Il n'existe pas de solution unique adaptée à toutes les applications de pliage.SolutionProtection de surfaceDurabilitéCoûtMeilleure applicationFilm sans marqueMoyenFaibleFaibleProtection temporairematrices rotativesExcellentHautMoyen-élevépanneaux décoratifs en acier inoxydableinserts en nylonBienMoyenMoyencourbure cosmétique généralematrices à rouleauxExcellentHautHautFeuilles de précision ultra-mincesMatrices en polyuréthaneMeilleurMoyen-faibleMoyenMatériaux à finition miroirOutillage sur mesureMaximumCela dépend du designHautApplications complexes haut de gammeAlors que les exigences des clients en matière de qualité d'apparence ne cessent de croître, la maîtrise pliage de tôle sans rayures devient une exigence essentielle dans la fabrication moderne.Choisir l'outillage de presse plieuse sans marquage approprié peut :Améliorer l'apparence du produitRéduire les défauts de productionAugmenter la régularité de la flexioncoûts de fabrication réduitsAméliorer la satisfaction clientQue vous pliiez des panneaux d'ascenseur en acier inoxydable, de l'aluminium poli miroir ou de la tôle décorative, investir dans la bonne solution de pliage sans marques améliorera considérablement la qualité du produit et l'efficacité de la production.
  • Types courants d'outils de pliage en V et leurs applications
    May 21, 2026
    Guide complet des matrices à simple V, double V, 4 voies et multi-V  Types courants d'outils de pliage en V et leurs applications Lors des opérations de pliage de tôles, de nombreux opérateurs sont contraints d'utiliser des outils inadaptés simplement parce que les outils appropriés ne sont pas disponibles. Outillage de presse plieuse robuste n'est pas disponible immédiatement. Étonnamment, des pièces acceptables peuvent parfois être produites avec des outillages complètement différents.Cependant, cette approche est :InefficaceDifficile à répéterQualité instableNuisible à l'efficacité du flux de travailLes meilleures pratiques en matière de sélection d'outillage pour presses plieuses doivent toujours se concentrer sur un objectif simple :Produire des pièces de la plus haute qualité dans les plus brefs délais.Il est donc essentiel de comprendre les différents types de matrices inférieures de presse plieuse pour améliorer la productivité, réduire le temps de réglage et garantir la régularité du pliage.  1. Qu'est-ce qu'une matrice inférieure de presse plieuse ?La matrice inférieure d'une presse plieuse est l'outillage monté sur le bâti de la presse plieuse et qui fonctionne de concert avec le poinçon pour former la tôle.La matrice inférieure affecte directement :angle de pliageRayon intérieurMarquage de surfaceExigences de tonnagePrécision de pliageefficacité de production Les catégories courantes de matrices inférieures comprennent :Matrices V simplesMatrices Double VMatrices en V à 4 voiesPuces multi-VMatrices en V réglablesRayon des Matricesmatrices d'aplatissementMatrices sans marqueMatrices de presse plieuse avec coussinets en polyuréthane à l'intérieurMatrices de formage sur mesure Matrices V simplesLa matrice en V simple est dotée d'une ouverture en V rectifiée avec précision et est largement utilisée pour les applications de pliage à l'air standard. Elle est idéale pour les presses plieuses CNC de petite et moyenne taille nécessitant une grande précision de pliage, une performance de formage stable et une mise en route rapide.Avec une seule rainure en V, les opérateurs obtiennent des résultats de pliage constants et un alignement plus aisé des outils en production. Les matrices en V simple sont couramment utilisées pour l'acier inoxydable, l'acier au carbone, l'aluminium et d'autres matériaux en tôle. Ce sont les matrices inférieures les plus traditionnelles et les plus répandues.Les angles de matrice courants comprennent 30°, 60°, 85°, 86° et 90°, adaptés à la production d'angles de pliage de 90° et plus en fonction du retour élastique du matériau et de la méthode de pliage.Les avantages comprennent :Haute précisionExcellente rigiditéPerformances de flexion stablesForte résistance aux charges excentréesLes types courants comprennent :Matrices à V unique de type TMatrices à un seul V de type LMouchages pour corps droitMatrices de base hauteRayon V DiesApplications :cintrage de l'acier inoxydablepliage de l'acier au carboneproduction par lots de précisionCintrage profond de boîtes Mouchages pour corps droitmatrice inférieure de type fenteRayon V DiesMatrices à V unique de type T  Matrices Double VLa matrice Double V comporte deux ouvertures en V différentes sur le même corps, permettant ainsi aux opérateurs de passer d'une dimension de rainure à une autre sans changer d'outillage. Cette conception améliore considérablement l'efficacité de la production et réduit les temps d'arrêt machine lors des opérations de pliage multi-épaisseurs.Elle est particulièrement adaptée aux ateliers de tôlerie qui traitent des matériaux d'épaisseurs différentes ou qui exigent de multiples pliages au cours d'un même cycle de production. Les matrices à double V offrent flexibilité, économies et rapidité de mise en place par rapport aux outils à ouverture simple.Les angles de matrice courants comprennent 30°, 60°, 85° et 86°, prenant en charge diverses applications de pliage à l'air et de pliage par le bas.Exemples :V8/V12V10/V16V12/V20Elles offrent une excellente flexibilité tout en réduisant les stocks d'outillage. Construction en acier à outils haute résistanceMatériaux courants :42CrMoCr12MoVacier à outils alliéAvantages :résistance à l'usure plus élevéeDurée de vie plus longueMeilleure résistance aux fissures Systèmes de changement rapideLes matrices modernes à double V comprennent souvent :Systèmes d'autocentrageInterfaces de serrage rapideSystèmes de positionnement normalisésLe temps d'installation peut être réduit à :Un tiers des systèmes d'outillage traditionnels.Matrice de presse plieuse à double V opposéLes doubles ouvertures en V sur les côtés opposés permettent un retournement rapide pour répondre à différentes exigences de pliage et réduisent le temps de changement d'outillage.matrice double V à côtés adjacentsLes ouvertures latérales en V adjacentes permettent un positionnement flexible de la matrice et un accès rapide pour répondre aux diverses exigences de pliage des brides et des profilés.matrice symétrique en ligne double VDes ouvertures en V identiques alignées assurent une répartition équilibrée des forces, une stabilité améliorée et une durée de vie prolongée de la matrice pendant la production.matrice double V en ligne multi-taillesDeux ouvertures en V différentes du même côté permettent un pliage flexible pour différentes épaisseurs de tôle à l'aide d'une seule matrice.   Matrices en V à 4 voiesLa matrice Four V est une matrice de presse plieuse polyvalente à ouvertures multiples, conçue avec quatre rainures en V différentes sur les quatre faces de l'outil. Les opérateurs peuvent faire pivoter la matrice pour sélectionner rapidement différentes ouvertures en V en fonction de l'épaisseur de la tôle et des exigences de pliage.Cet outillage est largement utilisé dans les environnements de production de tôlerie à forte mixité où la flexibilité, la réduction des changements d'outillage et l'efficacité du réglage des machines sont essentielles. Il convient au pliage de l'acier inoxydable, de l'acier doux, des tôles galvanisées et de l'aluminium. Quatre matrices en V sont disponibles dans de multiples combinaisons d'ouverture en V et configurations d'angle pour permettre un pliage de précision pour différentes applications et géométries de pièces.Combinaisons typiques :V6V8V10V12Avantages :Changement d'outillage rapideQuantité d'outillage réduiteMeilleure compatibilité avec l'automatisation     Puces multi-VLe matrice inférieure de presse plieuse multi-V Il s'agit d'une matrice inférieure de presse plieuse très flexible, conçue avec plusieurs ouvertures en V dans un seul corps d'outillage. Elle permet aux opérateurs de sélectionner rapidement les dimensions de rainure en V adaptées à différentes épaisseurs de matériaux et exigences de pliage, sans avoir à changer fréquemment de matrice.Cet outillage améliore considérablement l'efficacité de la configuration, réduit les stocks d'outillage et augmente la flexibilité de production dans les environnements de fabrication de tôles gérant diverses applications de pliage.Les matrices multi-V sont couramment utilisées pour le cintrage à l'air des tôles d'acier inoxydable, d'acier au carbone, d'aluminium et galvanisées. Différentes combinaisons d'ouverture en V permettent d'obtenir des rayons de courbure précis, des angles stables et une qualité de formage constante pour diverses pièces. Disponibles dans plusieurs configurations d'angles tels que 30°, 60°, 85° et 86°, les matrices Multi-V sont idéales pour la production de presses plieuses CNC à haut rendement et les opérations de pliage polyvalentes.Ils sont idéaux pour :fabrication flexibleProduction automatiséeProduction à forte mixité et faible volumeUsines intelligentes   2. Matrices de presse plieuse spécialiséesAu-delà des puces V-die standard, beaucoup Matrices de pliage de tôle sur mesure ont été développées pour des applications de pliage complexes.Parmi les principaux exemples, citons :Matrices à angle aigumatrices de perlageChannel DiesMatrices de pliage et d'ourletmatrices d'ondulationMatrices de frisurematrices d'aplatissementmatrices de bordagematrices rotativesLes colorants d'uréthaneMatrices de formage de tubesmatrices pour couture deboutEssuyageMatrices de pliage en ZLa charnière meurtMatrices à marquage libre avec rouleau à l'intérieurMatrices de pliage en Z réglablesMatrices à barres rondesChaque matrice est conçue pour résoudre des problèmes de production spécifiques tout en améliorant l'efficacité et la régularité des pièces.    3. Solutions de matrices pour presses plieuses BENDMAXSite officiel de BENDMAX fournit :Matrices V simplesMatrices Double VMatrices à 4 voiesPuces multi-VRayon des MatricesMatrices sans marqueMatrices en V réglablesmatrices d'aplatissementSolutions d'outillage sur mesureCompatible avec :AmadaTrumpfWilaBystronicLVDstyle européenStyle de précision américain4. Pensées d'ouverture en VLes matrices inférieures des presses plieuses sont bien plus que de simples rainures en V.Ils influencent directement :Qualité du produitProductivitéFinition de surfaceCompatibilité avec l'automatisationefficacité globale de productionFace à des applications complexes telles que :Ourletflexion de la charnièreCourbure du rayonpliage sans marqueFormation de boîteUn soutien professionnel en matière d'outillage devient essentiel.Cet article porte principalement sur les matrices inférieures des presses plieuses.Cependant, d'autres composantes sont tout aussi importantes, notamment :poinçons de presse plieuseSystèmes de serrageSystèmes de couronnementAccessoires pour presse plieuse Vous pouvez approfondir vos connaissances sur les presses plieuses professionnelles grâce aux articles connexes disponibles sur notre site web.  Cliquez pour rechercher les produits qui vous intéressent : 
  • Comment calculer la force de pliage d'une presse plieuse pour différents outillages (Guide complet 2026)
    May 06, 2026
    Comment calculer le tonnage d'une presse plieuse pour différents outillages— Tableau des formules d'outillage et des tonnages  La force de pliage de la presse plieuse est calculée en fonction de l'épaisseur du matériau, de sa résistance, de l'ouverture de la matrice et de la longueur de pliage.Pour le cintrage de l'air, la formule standard est : T=1,42×σ×t2VT = \frac{1,42 \times \sigma \times t^2}{V}T=V1,42×σ×t2​Où:T = tonnage par mètre (kN/m)σ = résistance à la traction du matériau (N/mm²)t = épaisseur du matériau (mm)V = ouverture de la matrice (mm)En termes simples :Les matériaux plus épais nécessitent un tonnage plus important.Une ouverture en V plus petite nécessite un tonnage plus important.Un matériau plus résistant nécessite un tonnage plus important.Cette formule est couramment utilisée lors de la sélection :matrices de presse plieuse robustesmatrices de presse plieuse multi-Vmatrice de pliage à grande ouverture en V   Des ouvertures de matrice plus petites et des matériaux plus épais augmentent considérablement la force de pliage.Pourquoi le tonnage de la presse plieuse est importantUn calcul précis du tonnage aide les fabricants :Prévenir la surcharge de la machineÉviter la casse des outilsAméliorer la précision de pliageProlongez la durée de vie des outilsRéduire les coûts de productionUn choix de tonnage incorrect peut entraîner :Coups de poing craquésmatrices endommagéesDéflexion de la machineMauvais angles de flexion Explication de la formule de tonnage d'une presse plieuse1. Épaisseur du matériauLe tonnage augmente de façon exponentielle avec l'épaisseur.Exemple:  ÉpaisseurTonnage relatif1 mm1×2 mm4×3 mm9×4 mm16× Parce que l'épaisseur est au carré dans la formule.2. Ouverture de la matrice (ouverture en V)   L'ouverture en V influe directement sur le tonnage. Une matrice de presse plieuse à grande ouverture en V réduit la force de pliage et la charge de la machine.C'est idéal pour :feuilles d'aluminiumtôle mincecourbure à grand rayon 3. Type de matériauDifférents matériaux nécessitent différents tonnages.MatérielForce relativeacier doux1,0×Acier inoxydable1,5×Aluminium0,5×  Exemple:Si l'acier doux nécessite 50 tonnes, l'acier inoxydable peut en nécessiter 75. Différences de tonnage selon le type d'outillagematrices de presse plieuse robustes  Idéal pour :pliage de plaques épaissesacier de constructionapplications à tonnage élevéMots-clés naturellement inclus : matrices de presse plieuse robustesCaractéristiques:corps renforcécapacité de charge élevéeoptions V plus petitesAvantages :haute durabilitéconvient aux matériaux épaismeilleure résistance à la chargeInconvénient:demande de tonnage plus élevéeApplications typiques :châssis de camionéléments de constructionarmoires industrielles Matrices de presse plieuse multi-V  Mots-clés naturellement inclus : matrices de pliage multi-VLes matrices Multi V contiennent plusieurs ouvertures en V dans un seul outil.Avantages:une matrice pour plusieurs épaisseurstemps d'installation réduitréduction des coûts d'inventaire des outilsApplications :ateliers de travailfabrication flexibleproduction en petits lotsExemple:Une seule puce multi-V peut inclure :16 mm22 mm35 mmOuvertures en V de 50 mmCela permet aux opérateurs d'optimiser rapidement le tonnage. matrice de presse plieuse à grande ouverture en V  Mots-clés naturellement inclus : matrice de presse plieuse à grande ouverture en VLes matrices en V de grande taille sont idéales pour :matériaux souplesparties cosmétiquespliage sans marqueAvantages :tonnage inférieurrayon de courbure plus grandusure réduite des outilsIdéal pour :panneaux CVCenceintespièces d'appareils électroménagers Exemple de calcul du tonnage d'une presse plieuseMatériau : Acier douxÉpaisseur : 3 mmOuverture en V : 24 mmFormule:T=1,42×450×3224T = \frac{1,42 \times 450 \times 3^2}{24}T=241,42×450×32Résultat:≈ 24 kN/cmCela équivaut approximativement à :240 tonnes/mètre(Les valeurs réelles varient en fonction de la géométrie de la machine et de l'outillage.) Règle de sélection de matrices recommandéeUne règle courante :Ouverture en V = 6 à 8 fois l'épaisseur du matériauExemples :ÉpaisseurOuverture en V recommandée1 mm6–8 mm2 mm12–16 mm3 mm18–24 mm6 mm36–48 mm  Pour les matériaux épais, choisissez des matrices de presse plieuse robustes.Pour une production flexible, choisissez des matrices de presse plieuse multi-V.Pour une force de pliage inférieure et un cintrage plus régulier, choisissez une matrice de presse plieuse à grande ouverture en V.  Un calcul précis du tonnage de la presse plieuse est essentiel pour un pliage sûr et efficace.Choisir le bon outillage est important :✅ Matrices de presse plieuse robustes pour charges élevées et tôles épaisses✅ Matrices de presse plieuse multi-V pour une production flexible✅ Matrice de pliage à grande ouverture en V pour une force de pliage plus faible et un rayon de courbure plus importantChez BENDMAX, nous fournissons des outils de presse plieuse de haute précision conçus pour :durabilitéprécisioncompatibilité avec les principaux systèmes de presses plieusesContactez-nous pour obtenir des recommandations en matière d'outillage et des solutions de pliage sur mesure. FAQ : Calcul du tonnage d'une presse plieuseComment calculer le tonnage d'une presse plieuse ?Utilisez cette formule :T=1,42×σ×t2VT = \frac{1,42 \times \sigma \times t^2}{V}T=V1,42×σ×t2​Le tonnage dépend de :épaisseurmatérielouverture de la matrice Une ouverture en V plus grande réduit-elle le tonnage ?Oui.Une ouverture en V plus grande réduit la force de flexion nécessaire mais augmente le rayon de courbure.C’est pourquoi on utilise une matrice de presse plieuse à grande ouverture en V pour le pliage à faible force. Quel outillage est le plus adapté au pliage de tôles épaisses ?Pour les matériaux épais, utilisez des matrices de presse plieuse robustes car elles offrent :capacité de charge plus élevéemeilleure résistance structurelledéformation réduite Pourquoi utiliser des matrices de presse plieuse multi-V ?    Les matrices de presse plieuse multi-V améliorent l'efficacité en permettant plusieurs ouvertures en V dans une seule matrice.Avantages:moins de changements d'outilscoût d'outillage inférieurplus grande flexibilitéBendmax fournit des données de tonnage de référence pour chaque produit, qui peuvent servir de guide lors du choix de l'outillage. Vous pouvez également contacter nos ingénieurs pour obtenir une assistance technique.  
  • Pourquoi Bendmax accorde-t-il une importance capitale au contrôle strict des processus lors de la production d'outillage pour presses plieuses ?
    Apr 21, 2026
    Pourquoi Bendmax accorde-t-il une importance capitale au contrôle strict des processus lors de la production d'outillage pour presses plieuses ? Dans la fabrication de tôles, La qualité de l'outillage de la presse plieuse influe directement sur la précision du pliage, l'efficacité de la production et la qualité de surface des pièces finies.Même en utilisant des presses plieuses de haute précision, un outillage de mauvaise qualité peut entraîner des angles irréguliers, une usure prématurée ou des marques de surface sur la pièce.Pour garantir des performances constantes et une longue durée de vie, Bendmax met en œuvre un processus de production strict en 12 étapesDe la sélection des matières premières à la livraison finale, chaque étape est soigneusement contrôlée afin de garantir une qualité d'outillage stable et des résultats de pliage fiables.  Processus de production d'outillage pour presses plieuses Bendmax (12 étapes)1. Conception d'outillage pour presse plieuse  Le processus de production commence par conception d'outillage professionnelLes ingénieurs de Bendmax évaluent les exigences de pliage du client, notamment l'épaisseur de la tôle, le type de matériau, le rayon de pliage et la séquence de formage.En fonction de ces facteurs, les ingénieurs déterminent si outillage standard peut satisfaire à la demande ou si outils de formage personnalisés devrait être développé pour améliorer l'efficacité et la précision du pliage.    Réponse rapide des ingénieurs15 ans d'expérienceDessins clairs24 heures / 6 joursOutils spéciaux précis et fiablesProcessus de pliage étape par étape  2. Sélection des matières premières  La durabilité des outils de presse plieuse dépend avant tout de la qualité de leurs matières premières.Bendmax utilise acier allié forgé 42CrMo (42CrMo4) en raison de son excellent équilibre entre :haute forcegrande robustesserésistance à l'usurerésistance à la fatiguePour garantir la fiabilité des matériaux, Bendmax fournit certification des matériaux par les fournisseurs et vérification par des tiers.  3. Durcissement du corps  Après la préparation des matériaux, l'outillage subit trempe et revenu au bain de sel.Ce procédé de traitement thermique contrôlé stabilise la structure interne et apporte Dureté du corps de l'outil à HRC 30–35, assurant une grande robustesse structurelle et réduisant le risque de fissuration sous de fortes charges de flexion.  4. Fraisage CNC  Les ébauches d'outillage sont ensuite usinées à l'aide de centres d'usinage CNC de haute précision.Ce processus garantit :profils précis de poinçons et de matricesproduction reproductible d'un lot à l'autretolérances dimensionnelles serréesLe fraisage CNC permet de réaliser la géométrie de base nécessaire aux opérations de finition ultérieures.  5. Durcissement superficiel en profondeur  Les zones de travail de l'outillage subissent trempe par induction.Au cours de ce processus, la surface est chauffée à 850–950 °C, améliorant considérablement la résistance à l'usure. La dureté de la surface de travail atteint HRC 54–60, permettant ainsi à l'outillage de résister à des cycles de flexion répétés sans usure excessive.   6. Sablage  Après traitement thermique, la surface de l'outillage est traitée par sablage.Ce procédé présente plusieurs avantages :résistance améliorée aux rayures superficiellescontrainte d'usinage interne réduiteune meilleure stabilité à long termeElle permet également d'obtenir un fini de surface uniforme, similaire à celui utilisé par les principaux fabricants internationaux d'outillage.  7. Rectification CNC de précision  Le meulage est l'une des étapes les plus critiques de la production d'outillage pour presses plieuses.Bendmax utilise rectifieuses CNC pour finir les surfaces d'outillage clés avec une grande précision, assurant ainsi une précision :angles de flexionrayonshauteursGéométrie de la rainure en VCette précision détermine directement la constance des résultats de pliage.     8. Coupe d'outils segmentés  Pour améliorer la flexibilité des opérations de pliage, de nombreux outils sont produits comme ensembles d'outillage segmentés.Les configurations standard comprennent :Outils solides de 835 mmOutils solides de 415 mmcombinaisons d'outillage segmentéesLes outils segmentés permettent aux opérateurs d'assembler rapidement des longueurs d'outillage pour différentes applications de pliage.     --Commun Segmentation européenne Longueur de l'outillage  9. Inspection de la qualité  Un contrôle qualité rigoureux garantit la précision et la fiabilité de chaque outil.Bendmax utilise des équipements d'inspection professionnels tels que :Machines à mesurer tridimensionnelles (MMT)Instruments de mesure de contourjauges de hauteuroutils de mesure de rectitudeL'outillage fini peut atteindre des tolérances dimensionnelles de ±0,02 mm, assurant une précision de pliage stable. (Le personnel chargé de l'inspection)  10. Marquage laser  Chaque outil est marqué à l'aide de gravure laser afficher clairement les paramètres clés, notamment :code d'outillageangle de flexionrayoncapacité de tonnagelongueurCela permet aux opérateurs d'identifier et de sélectionner facilement l'outillage approprié pendant la production.  11. Emballage protecteur  Bendmax utilise protection d'emballage multicouche pour assurer un transport sûr :Revêtement d'huile antirouilleEmballage en papier sulfuriséEmballage individuel en plastiqueEmballage cartonCaisses en bois renforcéCela permet d'éviter la rouille, les dommages ou les déformations pendant le transport.  — Diagramme du processus d'emballage   12. Livraison et logistique  Bendmax propose des solutions de livraison mondiales efficaces, adaptées aux exigences de ses clients.Délais de livraison habituels :Outillage standard : 3 à 5 joursOutillage personnalisé : 20 à 25 joursL'entreprise aide également ses clients à choisir les modes de transport les plus économiques et les plus fiables.   Pourquoi un contrôle strict des processus est essentiel pour l'outillage des presses plieusesL'outillage de la presse plieuse fonctionne sous haute pression et cycles de formage répétésSans un contrôle adéquat des processus, l'outillage peut souffrir de problèmes tels que :dureté inégaleécart dimensionnelusure prématuréefissure de l'outilangles de flexion instablesEn mettant en œuvre un processus de production strictement contrôléBendmax garantit une qualité de matériau constante, une géométrie précise et des performances fiables.  Outillage pour presses plieuses Bendmax – Une qualité fiable pour les fabricants du monde entierGrâce à des normes d'ingénierie strictes et à des processus de fabrication contrôlés, Bendmax fournit des poinçons et des matrices de haute précision pour presses plieuses destinés aux industries mondiales de fabrication de tôles..Le résultat est un outil performant : précision de pliage constantedurée de vie plus longueamélioration de l'efficacité de la productioncoûts d'entretien réduits   
  • Outillage standard pour presses plieuses Bendmax en stock stable
    Apr 21, 2026
    Outillage standard pour presses plieuses Bendmax en stock stable Haut Poinçons et matrices de qualité pour le pliage de précision  L'outillage standard des presses plieuses Bendmax offre des performances fiables, une qualité de pliage précise et une durabilité à long terme pour la fabrication de tôles à l'échelle mondiale. Notre gamme d'outillage standard comprend les poinçons de presse plieuse les plus couramment utilisés, tels que :coups de poing directs, coups de poing aigus, coups de poing en col de cygne, coups de poing en ourlet et coups de poing à rayon—couvrant les besoins courants en matière de pliage, du simple pliage à l'air au formage de boîtes et aux opérations de sertissage.  Le Matrices en V standard pour presses plieuses La sélection comprend les produits populaires du secteursimple Vmodèles dans85°, 88°, 30° et 60°, offrant un support stable et des angles de flexion précis pour une large gamme de matériaux et d'épaisseurs.  Tous les poinçons et matrices Bendmax sont fabriqués à partir de matériaux de première qualité.42CrMoL'acier allié subit un traitement complet de trempe et de durcissement afin de garantir une résistance, une ténacité et une résistance à l'usure supérieures. Pour améliorer encore la durabilité, les arêtes de l'outil et les zones de contact avec la tôle peuvent être trempées au laser ou recouvertes d'une finition noire protectrice, ce qui améliore considérablement la dureté de surface et prolonge la durée de vie, même en production continue. Pour garantir la précision et la régularité dimensionnelles, chaque outil est soumis à un contrôle qualité rigoureux. jauges de hauteur, instruments de mesure de contour et machines à mesurer tridimensionnelles capables d'inspecter la géométrie, rectitude, précision angulaire, tolérances de rayon et dureté globale.  Ce processus d'inspection basé sur la métrologie garantit que chaque outil standardConforme aux normes d'usinage internationales, l'outillage standard Bendmax s'intègre parfaitement aux presses plieuses du monde entier. Disponible en stock en grande quantité à des prix compétitifs, il permet une livraison rapide et réduit considérablement les temps d'arrêt pour le client. Les modèles de poinçons, les angles de matrices et les niveaux de stock étant susceptibles d'évoluer en raison des mises à jour de produits et des ajustements commerciaux, nous encourageons nos clients à nous contacter directement pour obtenir les spécifications et les informations sur les stocks les plus récentes. Au-delà de produits de haute qualité, Bendmax propose un service client complet incluant le conseil, la conception technique, la fabrication, l'installation, l'étalonnage, la formation, les pièces détachées et un support après-vente international pour l'outillage, les vérins, les systèmes de serrage, les unités de bombage et les accessoires. La satisfaction client demeure notre priorité absolue.assistance technique 24h/24 et 7j/7, des options de personnalisation flexibles et une expédition mondiale rapide pour garantir des performances fiables dans toutes les applications de pliage. L'outillage standard pour presses plieuses Bendmax est conçu pour offrir des angles constants, des résultats stables et une durabilité exceptionnelle, ce qui en fait un choix de confiance pour les ateliers, les équipementiers et les fabricants d'équipement d'origine (OEM). Fabricants de tôles mondial. Conseils Bendmax :En raison des mises à jour régulières des produits et des ajustements commerciaux, les types de poinçons, les angles de matrices et les niveaux de stock disponibles peuvent varier. Veuillez nous contacter directement pour obtenir les spécifications et les informations d'inventaire les plus récentes.
1 2
Leave A Message
If you are interested in our products and want to know more details,please leave a message here,we will reply you as soon as we can.
submit

leave a message

leave a message
If you are interested in our products and want to know more details,please leave a message here,we will reply you as soon as we can.
submit

MAISON

PRODUITS

WhatsApp

Contactez-nous